信頼できる CNC 旋削サービスと見積もりと出荷を行うショップの違いは何ですか?
方向転換が正しいプロセスである場合とそうでない場合
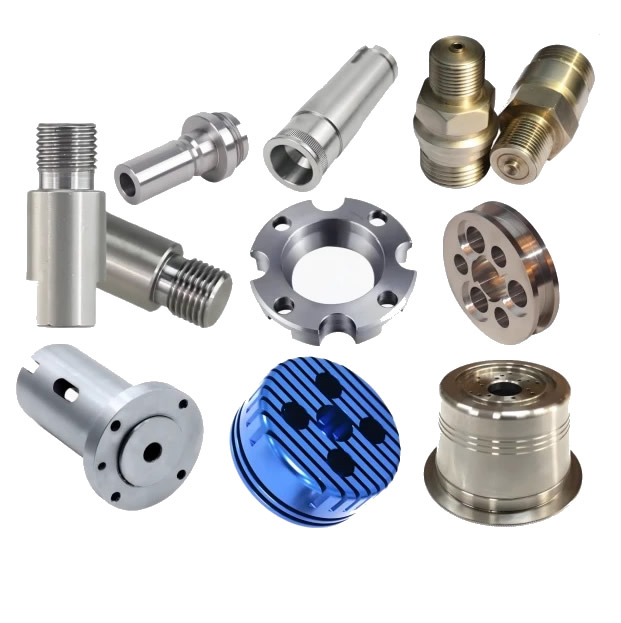
CNC 旋削は、中心軸に沿って対称性のある部品に対して最適化されています。外径と内径の特徴が大半を占めるシャフトは、ほとんどの場合、フライス加工よりも回転加工の方が速く、安価になります。旋削部品は通常、円形形状のフライス加工部品よりも迅速かつ低コストで製造されます。
プロセス選択マトリックス
| 部品の形状 | 推奨プロセス | 理由 |
|---|---|---|
| シャフト、ピン、スペーサー、ブッシュ | CNC旋削加工 | 回転対称、連続切断動作 |
| ネジ付きコネクタ、フィッティング | CNC旋削加工 | 1 回のセットアップで外径/内径ねじを切断 |
| 角柱状のハウジング、ポケット、多面機能 | CNCフライス加工 | 回転は回転軸から外れたフィーチャには到達できません |
| 丸形とフライス加工の両方を備えた複雑な部品 | ミルターン(5軸) | 単一クランプ、二次操作なし |
信頼できるCNC旋盤加工サービスあなたのパートがターン制の仕事ではないときは教えてくれます。重要なフィーチャが複数の面に分散されたポケットまたは穴パターンである場合、単独で旋盤加工を行うと二次的な操作が必要となり、コストと取り扱いのリスクが増加します。最良のサプライヤーは、見積もりの前にこれにフラグを立てます。
実際にパフォーマンスを予測する能力シグナル
マシンリストと ISO 証明書は出発点であり、結論ではありません。有能な人材を分けるものCNC旋盤加工サービス限界的なものから、生産条件下での再現性です。
公差と表面仕上げ - 実数
能力 標準範囲 精度範囲 部品にとっての意味
| 能力 | 標準範囲 | 精度範囲 | あなたにとってそれが何を意味するか |
|---|---|---|---|
| 寸法許容差 | ±0.05 mm (ISO 2768-f) | ±0.005mm~±0.01mm | 精度範囲にはグランドクランプ、熱制御、およびプロセス内測定が必要です |
| 表面仕上げ(Ra) | 3.2 μm (機械加工のまま) | 0.8μm以上 | より精密な仕上げには、送り速度の低下、インサートの研磨、または二次加工が必要です |
| 同心 | 0.05 mm TIR | 0.01 mm TIR | 嵌合シャフト、ベアリングシート、回転アセンブリに重要 |
金属の ISO 2768-f では、公称サイズ 0.5 ~ 6 mm で ±0.05 mm、6 ~ 30 mm で ±0.1 mm が指定されています。生産ベースで ±0.005 mm を主張するサプライヤーは、単なる 1 回限りのサンプルではなく、同等の部品からの SPC データを提示できる必要があります。
細長い部品に対するスイスタイプの利点
直径が 20 ~ 32 mm 未満で、長さと直径の比が 5:1 を超える部品の場合は、スライド主軸台 (スイス タイプ) 旋盤が適切な装置です。ガイド ブッシュは切削ゾーンで棒材をサポートし、固定ヘッド旋盤よりも大幅に優れた耐振動性を実現します。部品が細長く、サプライヤーが固定ヘッド機械を見積もっている場合は、たわみ、びびり、またはテーパーが発生することが予想されます。
高品質のドキュメント — 真剣なパートナーが標準で提供するもの
有能な人との違いCNC旋盤加工サービストランザクションに関するものは、部品に同梱される書類に記載されています。
最初の商品検査 (FAI) はオプションではありません
FAI は、最初の製造部品があらゆる図面要件に適合していることを検証します。これは、新しい部品を導入するためのベースライン ドキュメントです。自動車プログラムでは、PPAP はさらに進んでおり、合格した 1 つのサンプルだけでなく、生産システム全体が再現可能であることを実証します。 「リクエストに応じて寸法レポート」を提供するサプライヤーは、FAI はアップセルであり、標準的なステップではないと言っています。
最終検査だけでなく工程内検証も
最終検査では、価値が付加された後に欠陥を発見します。信頼できる旋削パートナーが製造中に寸法を検証します。
- 最初の記事、バッチ開始、最終リリース時の CMM 検証
- キーエンスまたは光学式ゲージによる大量生産の重要な機能の測定
- 重要な公差を SPC で監視し、規格外だけでなく傾向に基づいて是正措置を講じます
熱価に対する材料のトレーサビリティ
すべてのバッチは、未加工の棒材の工場証明書まで遡る必要があります。これがなければ、部品が故障するまで、材料の置換や熱処理の不一致が目に見えなくなります。
大きな変化によって問題が解決された 2 つの生産ケース
EVモーターローターシャフト(5軸ミルターン、公差、段取り軽減)
問題: 電気自動車モーターのサプライヤーは、5 つの別々の旋削およびフライス加工セットアップでローター シャフトを製造していました。再クランプするたびに同心度誤差が生じ、累積的な積み重ねによってボアから外径までの振れが ±0.02 mm の制限を超えてしまいました。スクラップ率は4%でした。
私たちのアプローチ: 部品を 5 軸ミルターン セルに移動しました。旋削、フライス加工、穴あけが 1 回のクランプで完了します。再クランプを排除することで、同心度エラーの主な原因が取り除かれました。
結果: Runout variation dropped below ±0.01 mm.セットアップ数は 5 から 1 に減少し、スクラップ率は 0.5% 未満に低下しました。
医療用骨ねじ (スイスターニング、表面仕上げおよびトレーサビリティ)
問題: 医療機器のスタートアップでは、17-4PH ステンレス鋼から機械加工された骨ネジが必要でした。ねじ山フランクは耐疲労性のために 0.8 μm 未満の Ra を必要とし、すべてのロットがミルの熱数まで追跡できる必要がありました。以前のサプライヤーは、目視検査に合格した部品を納入しましたが、ねじの根元での疲労試験に合格しませんでした。
私たちのアプローチ:駆動機能用のライブツールを備えたスイス型旋盤でネジを加工しました。研磨超硬インサートを使用してねじ切りを 1 回の連続パスで実行し、ポータブル表面形状計を使用して 50 個ごとに Ra を検証しました。各ロットには、工場証明書とあらゆる図面特性を網羅した寸法レポートが付属して出荷されます。
結果: ねじ根元 Ra は 0.4 ~ 0.6 μm の間で一貫して測定されました。 Fatigue testing passed with margin.顧客は 3 ロット目以降、受入検査を 100% 廃止しました。
技術仕様 – 当社の回転エンベロープ
| パラメータ | 範囲 | 注意事項 |
|---|---|---|
| 最大部品直径 | 431mm | より大きな直径には固定ヘッド旋盤が必要です |
| パーツの最大長さ | 990mm | 長い部品には特別な固定具が必要な場合があります |
| シャンク径の許容差 | ±0.005mm~±0.05mm | 精度範囲には工程内測定が必要 |
| 表面仕上げ | Ra0.4μm~Ra3.2μm | 二次加工によりさらに細かい仕上げが可能 |
| 材料 | アルミニウム、真鍮、銅、ステンレス鋼、炭素鋼 | 材料固有のパラメータが適用されます |
この範囲外の部分については、最初の記事が失敗した後ではなく、引用する前にお知らせします。
よくある質問
Q1: 部品を旋盤またはフライス加工する必要があるかどうかはどうすればわかりますか?
A: 決め手は形状です。シャフト、ピン、ブッシュ、継手、コネクタなどの部品が回転対称である場合、ほとんどの場合、CNC 旋削加工の方がフライス加工よりも速く、安価です。旋削では、回転するワークピースに連続的な切削動作を使用するため、円形部品の材料除去率が向上し、中量から大量の場合は工具コストが削減されます。重要なフィーチャが複数の面に分散されたポケット、スロット、または穴パターンである場合、フライス加工が正しい主要なプロセスです。円形と角柱の両方の特徴を組み合わせた部品は、1 回のクランプで両方の作業が完了するミルターン センターで生産するのが最適です。有能なCNC旋盤加工サービス旋削加工が適切でない場合は、フライス加工を推奨します。
Q2: CNC 旋削サービスにはどのような品質のドキュメントを期待する必要がありますか?
A: 少なくとも、最初の製造部品の初回製品検査 (FAI)、工場の熱番号まで追跡可能な材料証明書、および重要な寸法の工程内検査記録を要求します。自動車プログラムの場合、PPAP ドキュメントが標準です。FAI だけでは、実稼働システムが再現可能であることを証明することはできません。医療または航空宇宙関連の作業では、AS9102 (航空宇宙 FAI) または ISO 13485 に準拠したプロセス規律が必要となる場合があります。真剣なパートナーは、これらを有料のアドオンとしてではなく、標準のワークフロー ステップとして提供します。サプライヤーが同等の部品の完了した FAI を提示できない場合、品質に関する主張は検証されません。
Q3: CNC 旋削サービスは生産において実際にどの程度の公差を保持できますか?
A: 公称サイズ 30 mm 未満の金属の標準的な旋削加工は、ISO 2768-f に従って ±0.05 mm に保持されます。精密旋削加工は、グランドクランプとインプロセスゲージを使用して、±0.01 mm を日常的に達成します。 ±0.005 mm の公差は、スイス型旋盤と熱補正を使用する選択されたフィーチャーで達成可能ですが、1 回限りのサンプルではなく、SPC モニタリングが必要です。実際の制約は、機械の最良の場合の能力ではなく、数千の部品にわたってその公差を維持するサプライヤーの能力です。単一部品の検査レポートではなく、生産実行からの管理図を要求してください。
Q4: Nuote Metals の CNC 旋削加工の MOQ とリードタイムはどれくらいですか?
A: 当社の標準 MOQ はカスタム旋削部品の場合 500 個ですが、プロトタイプや最初の製品にはそれよりも少ない数量が利用可能です。在庫の真鍮および標準コネクタ プロファイルは 100 個から出荷できます。生産数量が 50,000 個までの標準材料のリードタイムは 7 ~ 12 日です。カスタムメッキまたは二次作業には 5 ~ 8 日かかります。工具と FAI が必要な新しい部品には合計 15 ~ 25 日かかります。すべての見積もりには、範囲ではなく、確実なリードタイムが含まれています。 ISO9001:2015認証取得。
お問い合わせを送信
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー