真鍮旋削部品が自動車、エレクトロニクス、医療業界の精密製造のバックボーンであるのはなぜですか?
真鍮は地球上で最も機械加工しやすい金属の 1 つです。その 1 つの特性により、真鍮の回転部品数十の業界にわたる精密コンポーネントのデフォルトの選択肢です。しかし、機械加工性だけでは永続的な需要を説明できません。真鍮は、耐食性、導電性、そして他のほとんどの材料に匹敵することのできない自然な美しさも備えています。
Nuote Metals では、10 年以上にわたり黄銅旋削加工を専門としてきました。この記事では、材料の選択、公差管理、真鍮旋削部品が最大の価値を発揮する用途について私たちが学んだことを共有します。
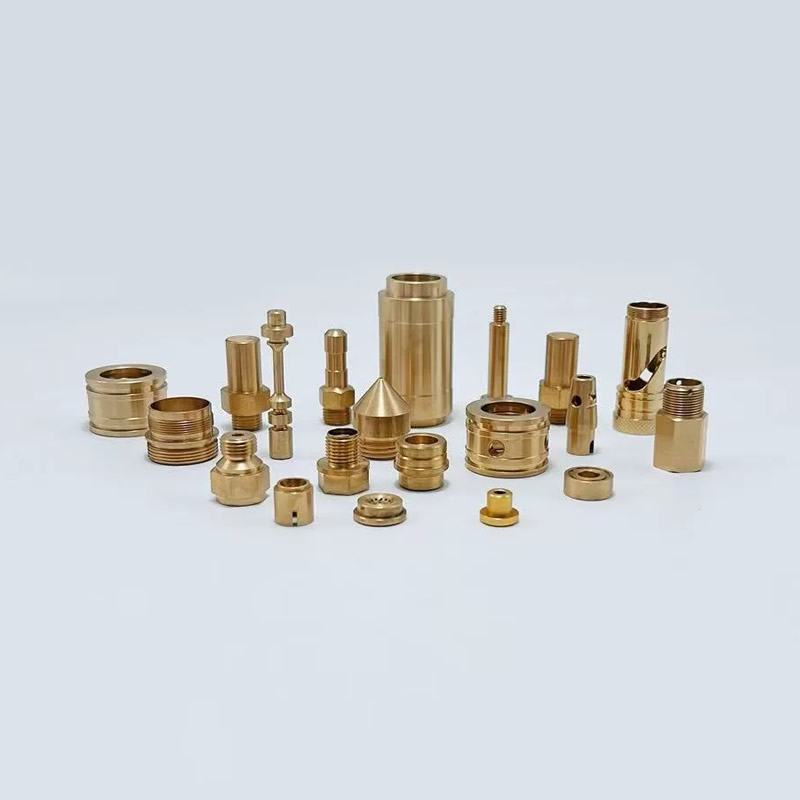
真鍮が依然として旋削部品に好まれる素材である理由
真鍮は銅と亜鉛の合金です。比率によってその特性が決まります。私たちが最も頻繁に扱う 2 つのグレードは、C36000 と C2680 です。
C36000 快削黄銅 – 被削性のベンチマーク
C36000 には、約 61.5% の銅、35.5% の亜鉛、および 3% の鉛が含まれています。リードは機械加工中に内蔵潤滑剤として機能し、切りくずを小さく扱いやすい破片に粉砕し、他のすべての金属を測定する基準である被削性指数で最大 100% の切削速度を可能にします。
C36000 は、複雑なねじ部品、コネクタ、ブッシング、バルブ コンポーネントの大量精密旋削加工に最適な材料です。優れた切りくず処理により工具の摩耗が軽減され、サイクルタイムが短縮されます。
C2680 イエローブラス – 速度よりも延性が重要な場合
C2680 には、約 65% の銅と 35% の亜鉛が含まれています。鉛添加剤が含まれていないため、被削性は低くなりますが (C36000 の約 30%)、延性は大幅に高くなります。部品の加工後に成形、曲げ、または圧着が必要な場合は、C2680 が推奨されます。また、鉛含有量を最小限に抑える必要がある電気部品の標準的な選択肢でもあります。
被削性の比較
| 財産 | C36000 | C2680 |
|---|---|---|
| 銅含有量 | ~61.5% | ~65% |
| 被削性指数 | 100% (ベンチマーク) | ~30% |
| 切りくず形成 | 優れた – 短いチップ | 良好 - チップが長い |
| こんな方に最適 | 高速旋削、複雑なねじ、コネクタ | 電気部品、延性部品、鉛フリー要件 |
技術仕様 - 公差と表面仕上げ
黄銅旋削パートナーの価値は、公差を一貫して保持できる能力によって決まります。 Nuote Metals では、次の基準を維持しています。
寸法許容差
| パラメータ | 標準範囲 | 精度範囲 |
|---|---|---|
| 外径 | ±0.05mm | ±0.01mm |
| 長さ | ±0.10mm | ±0.02mm |
| ねじピッチ径 | ±0.05mm | ±0.01mm |
| 同心 | ≤0.05 mm TIR | ≤0.01 mm TIR |
自動車および医療用途の場合、当社は重要な寸法について通常 ±0.01 mm を維持します。一般的な真鍮 CNC 旋削加工では、部品の複雑さと体積に応じて ±0.1 ~ ±0.005 mm が達成されます。
表面仕上げ能力
| 仕上げタイプ | Ra 範囲 | 方法 |
|---|---|---|
| 旋削そのまま(標準) | Ra1.6~3.2μm | CNC旋削加工 |
| ファインターン | Ra0.8~1.6μm | 送り速度の低下、研磨インサート |
| ポリッシュ | Ra0.4~0.8μm | 二次機械研磨 |
| 電気めっき | Ra 0.2~0.8μm(メッキ後) | ニッケル、錫、銀メッキ |
標準パラメータで旋削した真鍮 C26000 は、通常、Ra ≈ 2.5 μm を達成します。より低い粗さが必要な用途の場合、送り速度を下げ、ダイヤモンド研磨工具を使用すると、0.8 μm 未満の Ra を達成できます。
当社の工場記録からの 2 つのアプリケーション
自動車用電気コネクタ (C36000、厳しい公差)
問題:ティア 1 自動車サプライヤーは、エンジン コントロール ユニット用の真鍮ピン コネクタを必要としていました。ピンには、安定した挿入力と低い接触抵抗を確保するために、±0.015 mm の直径公差と Ra 1.0 μm 未満の表面仕上げが必要でした。年間生産量は300万個を超えました。
私たちのソリューション:当社では、ライブ ツールを備えたスイス タイプの CNC 旋盤で C36000 真鍮からコネクタを製造しました。製造中のレーザー測定により、200 個ごとに直径、同心度、表面仕上げを監視しました。部品は腐食防止のために 3 ~ 5 μm のバレルニッケルめっきが施されました。
結果:挿入力の変動は±15%から±4%に減少しました。お客様は受入検査を 100% から AQL サンプリングに削減しました。リードタイム: 在庫サイズの場合は 12 日。カスタムメッキパーツの場合は22日。
医療機器ブッシング (C2680、鉛フリー)
問題:医療機器メーカーは、手術器具アセンブリ用の鉛フリー真鍮ブッシュを必要としていました。ブッシュには、滑り軸用の滑らかな内径が必要で、クリアランス公差は ±0.02 mm でした。材料は RoHS に準拠し、微量レベルを超える鉛を含まない必要がありました。
私たちのソリューション:当社は C2680 鉛フリー黄銅ブッシングを供給し、旋削してホーニングして、Ra 0.4 μm の内面仕上げを実現しました。外部プロファイルは 1 回のセットアップで回転され、ボアと外径の間の同心性が維持されました。
結果:ブッシングはボアゲージ検査に 100% 合格しています。医療機器メーカーは二次リーミング作業を排除しました。生産は 2 年以上継続されており、現場での故障はありません。
品質システム – 真鍮の旋削パートナーに何を求めるか
すべての真鍮旋盤サプライヤーが同じレベルで運営しているわけではありません。パートナーを評価する場合は、以下に関する文書の提出を求めてください。
認証とトレーサビリティ
ISO 9001:2015 は、本格的な真鍮旋盤サプライヤーにとっての基本要件です。自動車関連の分野では、IATF 16949 への期待がますます高まっています。医療コンポーネントの場合、ISO 13485 が必要になる場合があります。完全な材料トレーサビリティ(完成部品を黄銅棒の熱番号に結び付けること)は、規制された業界にとって交渉の余地のないものです。
工程内検査機能
信頼できるサプライヤーは最終検査のみに依存しません。探す:
インプロセス測定: 製造後ではなく、製造中にレーザーまたは光学測定を行います。
SPC モニタリング: 重要な寸法に関する統計的プロセス管理図。
工具摩耗管理: オペレータの判断ではなく、個数に基づいてチップ交換をスケジュールします。
二次的な操作
多くの真鍮の回転部品追加の処理が必要です。最良のサプライヤーはこれらを社内で処理します。
メッキ:ニッケル、錫、銀、金
バリ取り: 熱的または機械的
組立:圧入、かしめ、ねじ込み
黄銅旋削部品 – よくある質問
Q1: 旋削用黄銅 C36000 と C2680 の違いは何ですか?
A: 主な違いは鉛の含有量と被削性です。 C36000 には約 3% の鉛が含まれており、加工時の内部潤滑剤として機能します。これにより、機械加工性指数は 100% となり、他のすべての金属の基準となるベンチマークとなります。短くて管理が容易な切りくずが生成され、より高い切削速度が可能になるため、複雑なねじ部品、コネクタ、ブッシングの大量精密旋削加工に最適です。 C2680 は鉛フリーで、わずかに多くの銅 (約 65%) を含んでいます。被削性は C36000 の約 30% であり、切削速度が遅くなり、切りくずが長くなります。ただし、C2680 は延性が大幅に高いため、加工後の成形、曲げ、または圧着が必要な部品に適しています。また、規制または医学的な理由で鉛の含有量を最小限に抑える必要がある場合にも、これは正しい選択です。 Nuote Metals では両方のグレードを在庫しており、部品の形状、体積、最終用途の要件に基づいて適切な選択についてアドバイスできます。
Q2: 真鍮 CNC 旋削加工ではどのような公差を達成できますか?
A: 標準真鍮の回転部品外径±0.05mm、長さ±0.10mmの公差を実現。精密アプリケーションの場合、当社では重要な寸法で ±0.01 mm を日常的に維持しています。達成可能な公差は、部品のサイズ、形状、材料グレード、体積などのいくつかの要因によって異なります。単純な形状の小型部品では、より厳しい公差が可能になります。複数の特徴を備えた複雑な部品、薄肉、または長さと直径の比率が長い場合は、さらに困難になります。インプロセスゲージを備えたスイス型旋盤の場合、選択した寸法で ±0.005 mm が達成可能です。部品全体に包括的な公差を適用するのではなく、重要なフィーチャーに対して特定の公差コールアウトを含む詳細な図面を提供することをお勧めします。当社のエンジニアリング チームは、見積もりの前にすべての図面を確認し、二次加工や特別な工具が必要となる可能性のある公差にフラグを立てます。
Q3: Nuote Metals の真鍮旋削部品の MOQ とリードタイムはどれくらいですか?
A: 当社の標準MOQはカスタム旋盤部品の場合500個ですが、プロトタイプや初品の注文についてはこれより少ない数量にも対応します。在庫の真鍮棒および標準コネクタ プロファイルについては、100 個から出荷できます。リードタイムは材料の入手可能性と部品の複雑さによって異なります。標準真鍮グレード (C36000、C2680) の在庫: 生産数量が 50,000 個までの場合は 7 ~ 12 日。カスタムメッキまたは二次加工の場合: 5 ~ 8 日追加します。工具や初品検査が必要な新しい部品の場合: 合計 15 ~ 25 日かかります。当社はすべての見積もりに明確な納期を提示し、曖昧な範囲は設けません。お急ぎの場合には特急対応もさせていただきます。すべての出荷には完全な検査報告書と材料証明書が含まれています。
お問い合わせを送信
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー