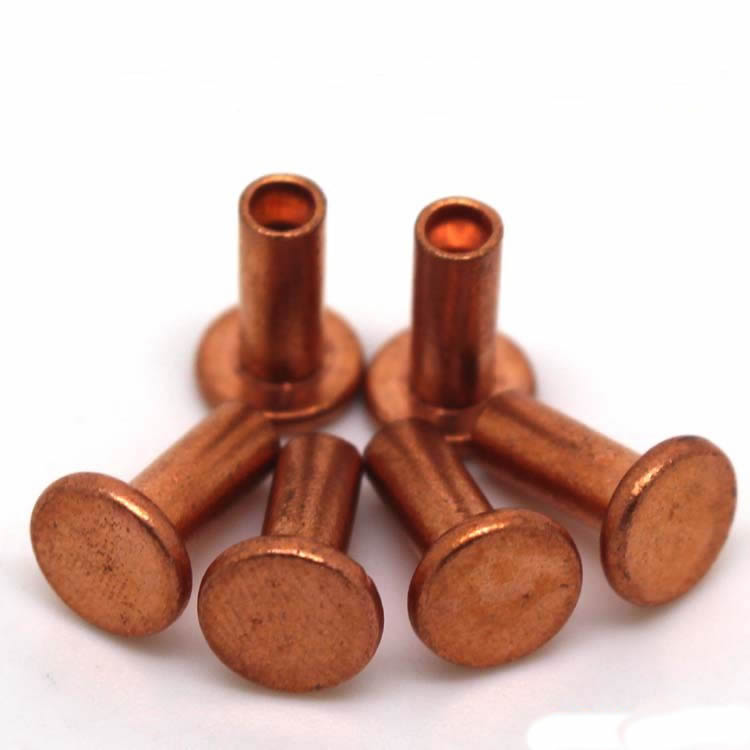
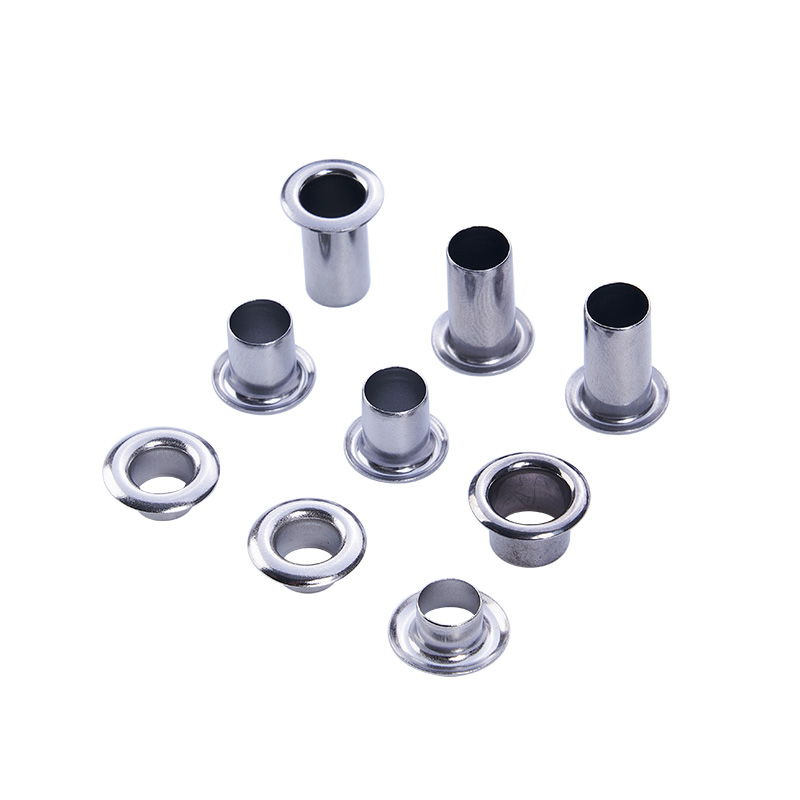
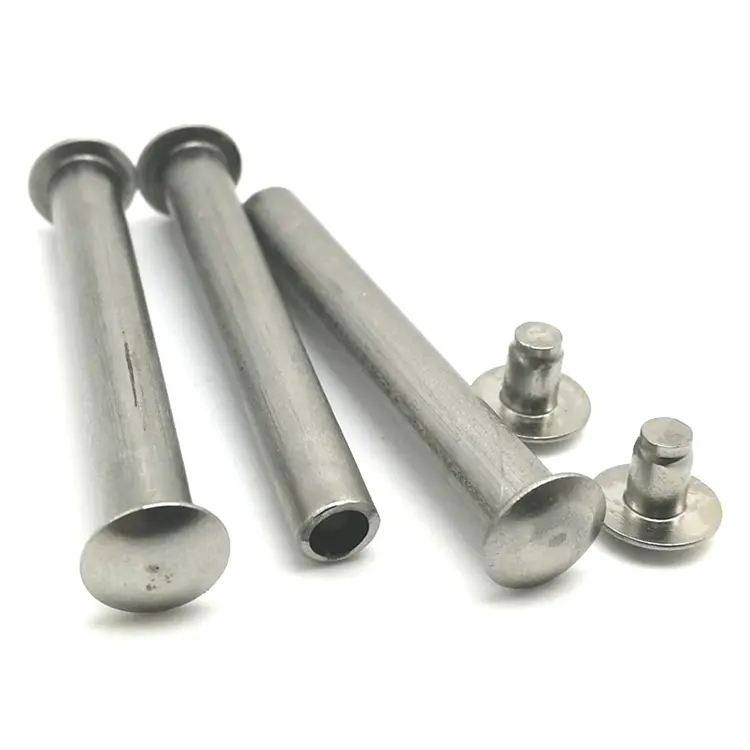
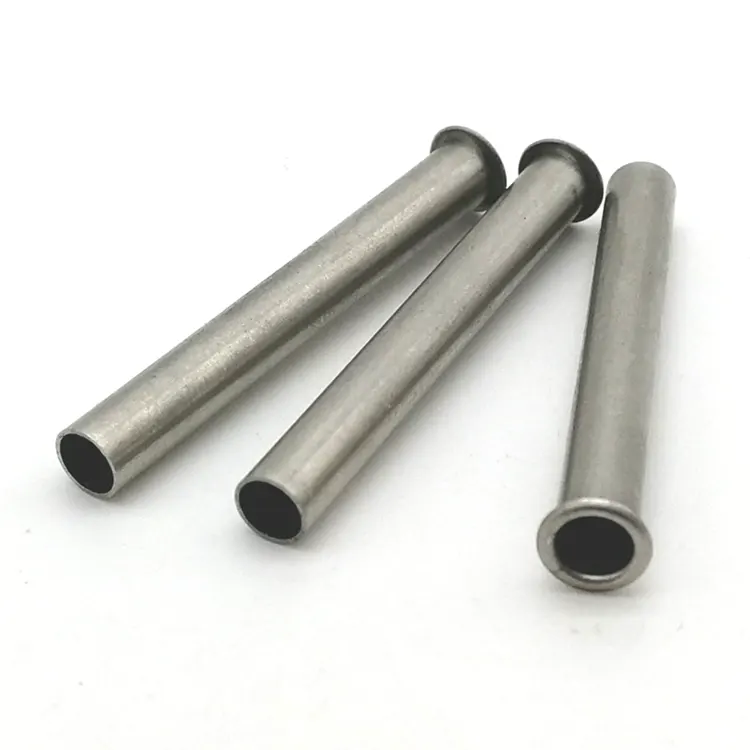
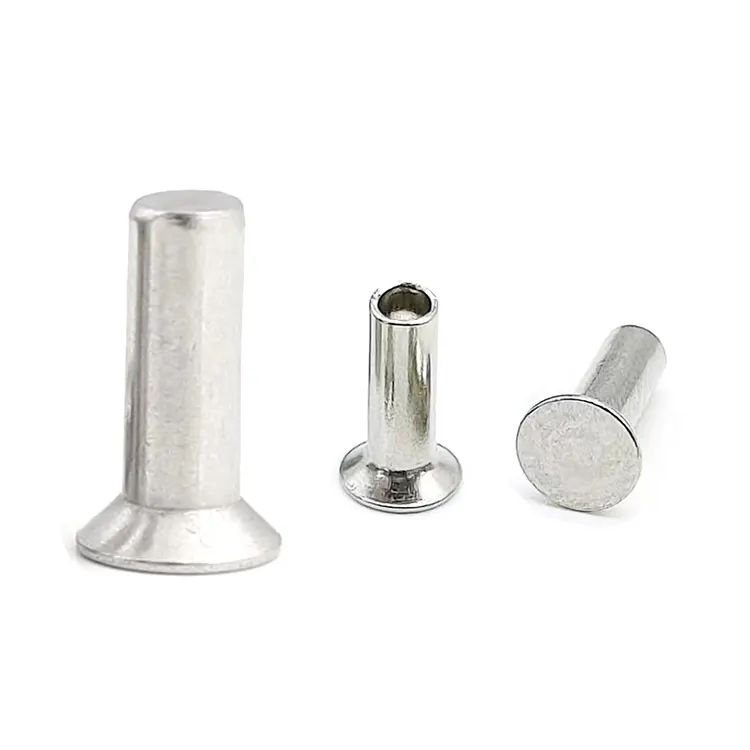
アルミ皿リベット
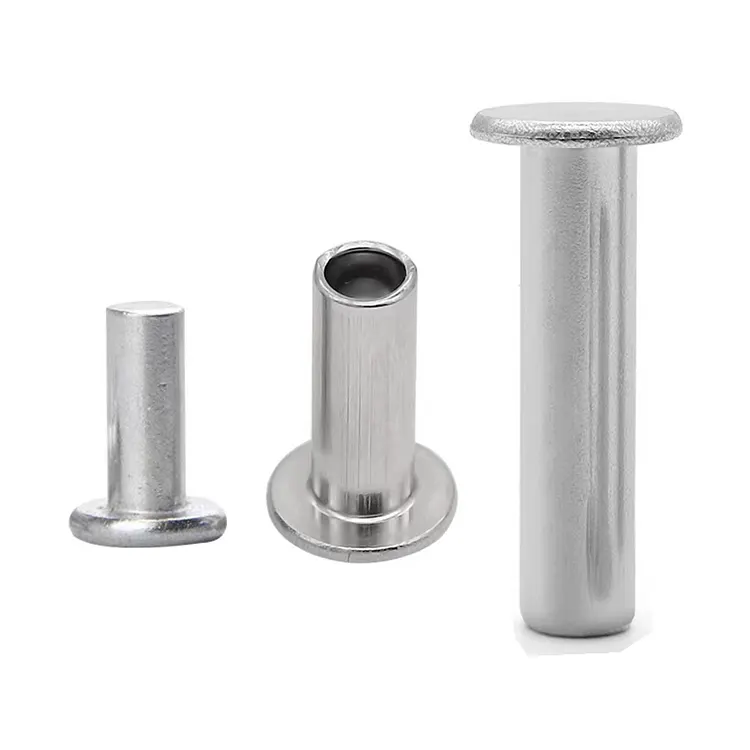
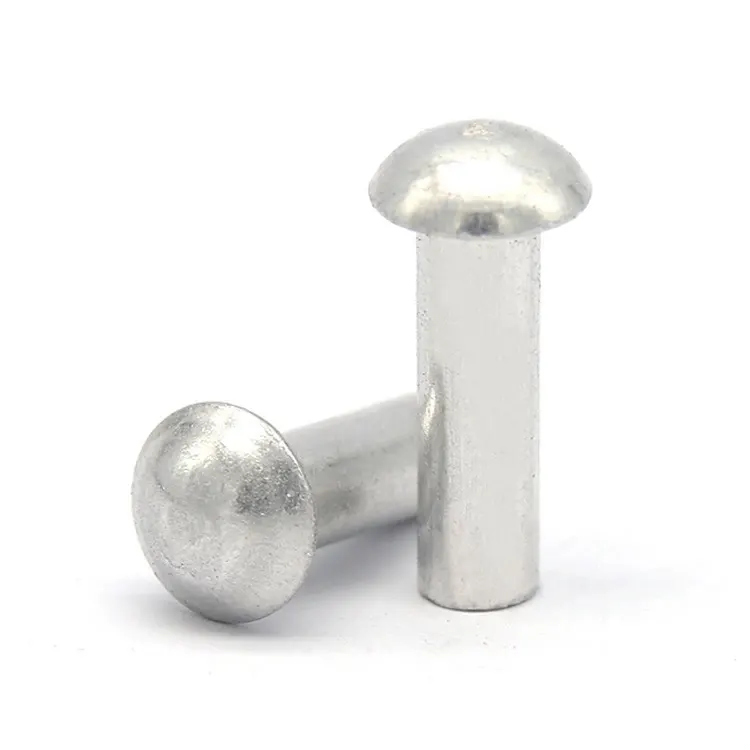
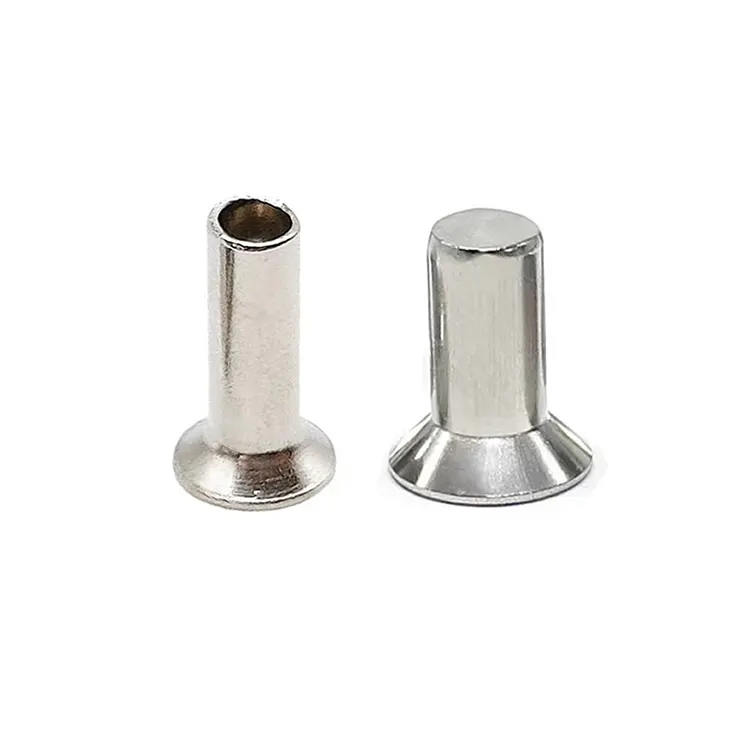
アルミニウム皿頭リベットは、2 枚以上の薄いシートを接続するために使用される締結具です。皿頭により、設置後に表面と同一面に位置するため、突起が最小限に抑えられ、滑らかな表面を必要とする用途に適しています。これらのリベットは主にアルミニウムでできており、軽量で耐食性があり、導電性が高いため、航空、自動車、エレクトロニクス、建設などの業界で広く使用されています。
お問い合わせを送信
製品説明
アルミニウム皿頭リベット – フラッシュ仕上げで軽量化を実現
航空宇宙の内装、電子機器の筐体、精密計器パネルには、表面が完全に面一でなければならないという共通の要求があります。頭の突出もありません。引っ掛かる点はありません。そして、これらのアセンブリの多くでは、すべてのグラムが重要です。
Nuote Metals のアルミニウム皿頭リベットは、両方の要件に同時に対応します。皿頭は、事前に加工されたテーパー穴に完全に収まり、一体の表面が残ります。アルミニウムのボディはスチールよりも 65% 軽量で、メッキなしでも耐腐食性があり、非磁性を維持します。これは繊細なエレクトロニクスにとって不可欠です。しかし、アルミニウムの柔らかさにより、標準的な鋼製皿リベットでは直面しない特有のリスクが生じます。
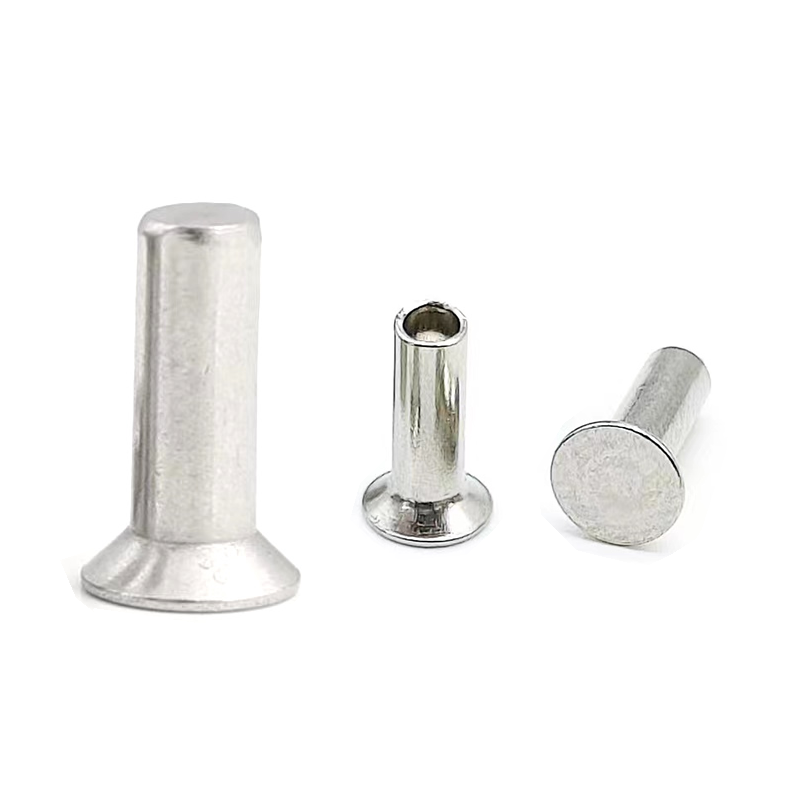
アルミニウム特有の課題 – 柔らかい素材、より高いリスク
どのような材質の皿リベットにも共通の脆弱性があります。それは、頭が薄く、座面が円錐形であるということです。アルミニウムには 3 つの特有のリスクが生じます。
リスク 1: 角度の不一致により亀裂が拡大します。
アルミニウムは鋼よりも柔らかいです。皿穴の角度がリベットの頭部と正確に一致しない場合 (3 ~ 5 度であっても)、不一致により頭部の片側に点荷重が生じます。アルミニウムの場合、薄いヘッドのエッジはセッティング中にひび割れする可能性があります。
リスク 2: オーバーセットするとヘッドが平らになります。
アルミニウムは、スチール製リベットに使用される取り付け力の 40 ~ 60% のみを必要とします。鋼に慣れているオペレータは、アルミニウムの皿頭のセットをしすぎて、面一の嵌合を破壊してしまうことがよくあります。
リスク 3: 皿穴界面でのガルバニック腐食。
皿頭はパネル素材と直接接触して配置されます。そのパネルがスチール、チタン、またはカーボンファイバーであり、湿気が接合部に入ると、電気腐食がアルミニウムを攻撃します。これはフラッシュヘッドの下に隠れており、最も検出するのが困難です。
技術仕様 – アルミニウム皿頭リベット
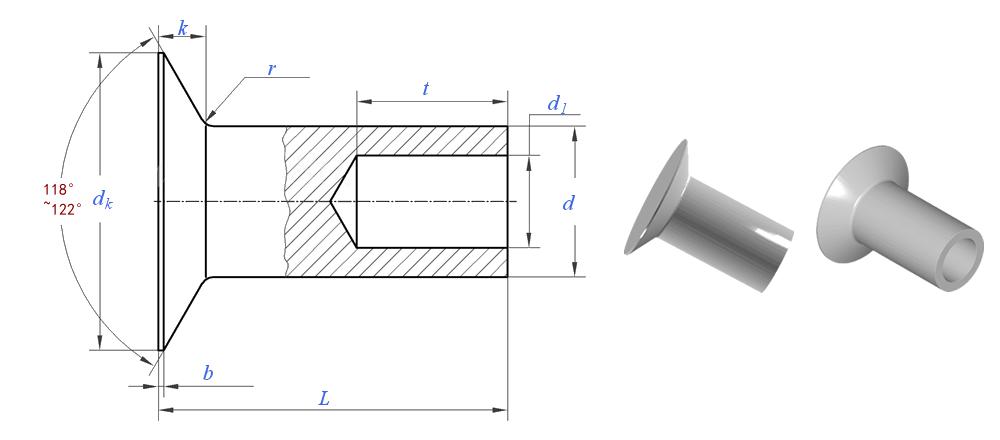
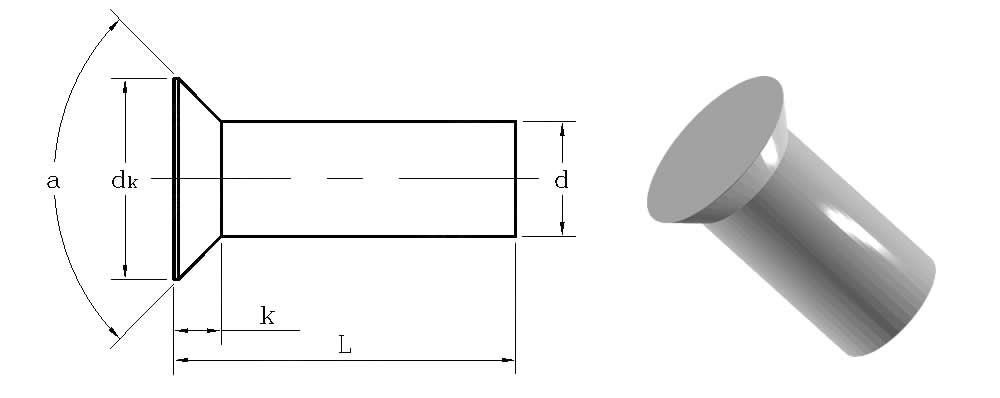
DIN 302 および ISO 1051 の寸法に従って製造されています。カスタム角度も利用可能。
| パラメータ | 値/範囲 | 試験規格・公差 |
|---|---|---|
| シャンク径(d) | 1.5~10mm | ±0.05mm(≦6mm) |
| ヘッド径 (dk) | 1.4×d~1.6×d | ±0.15mm |
| ヘッド高さ(k) | 0.3×d~0.4×d | ±0.1mm |
| 皿穴角度 | 90°(標準)または120° | ±1° |
| 長さ(L) | 3~40mm | ±0.3mm |
| 抗張力 | 110 – 310 MPa (合金による) | ASTM B316 |
| せん断強度 | 70~190MPa | ASTM F606 |
| 密度 | 2.7g/cm3 | – |
| 規格 | DIN 302、ISO 1051 | 図面ごとのカスタム |
皿穴用途用の合金:
2117:航空宇宙グレード。耐疲労性に優れています。航空機の内装に最適です。
6061-T6:最高強度(310MPa)。構造ブラケットに最適です。
5052:最高の耐食性。海洋および屋外のフラッシュアセンブリに最適です。
皿頭対なべ頭 – フラッシュアルミニウムアセンブリの場合
次の場合は皿穴を選択してください。表面は完全に面一である必要があり、アルミニウムはきれいな皿穴をサポートするのに十分な厚さ (≥2mm) があり、角度を正確に加工できます。
次の場合に雲台を選択してください。薄型でも問題ありません。アルミニウムが薄い (<2mm) 場合、または余分な皿穴加工の手順を避けたい場合があります。雲台はよりシンプルで強度があり、取り付けミスが起こりにくくなっています。
決め手:面一にすることが必須で、材料が十分に厚い場合は、皿穴を選択してください。フラッシュが望ましいが必須ではない場合は、雲台を選択する方が安全です。
ソリッドまたはセミチューブラー – どちらがアルミニウムの扱いに優れていますか?
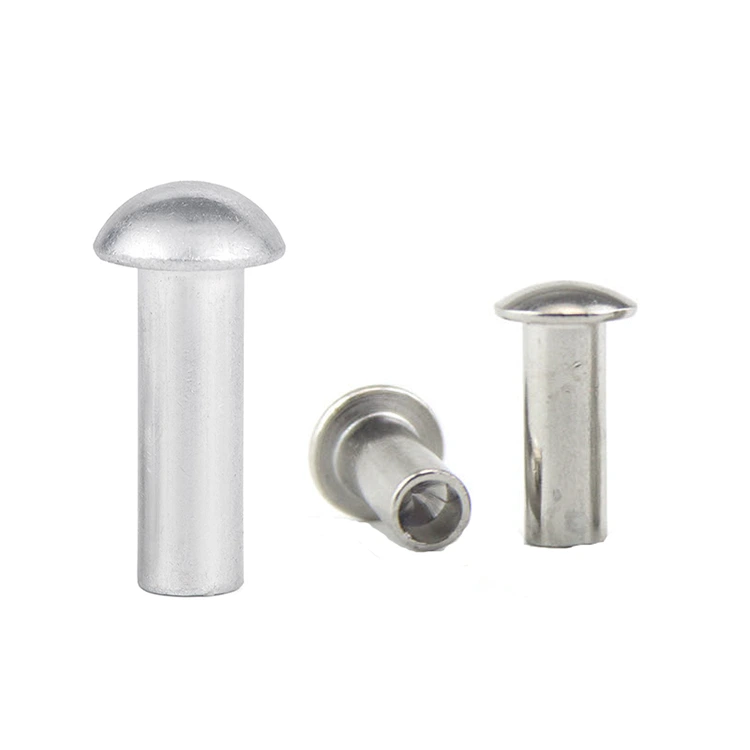
頑丈な皿頭アルミニウムリベット最大のせん断強度 (6061-T6 の場合は最大 190 MPa) を提供しますが、より高いセット力が必要です。また、アルミニウムでは過剰な力がヘッドの亀裂の主な原因となります。
半管状皿穴アルミニウムリベットセット力を 50 ~ 60% 軽減し、大幅に寛容になります。中空の先端は徐々に変形し、薄いヘッドが割れることなく着座できます。
弊社の推奨事項: 3mm 以下のアルミニウムの場合は、セミチューブラーを選択してください。より厚いアルミニウムまたは最大のせん断強度を得るには、ソリッドを選択しますが、校正済みのプレスを使用し、最初に皿穴の角度を確認してください。
Nuote Metals が皿穴アルミニウムの破損をどのように防ぐか
角度公差は±1°に保たれます:
3°の不一致により、アルミニウムのヘッドに亀裂が入ります。当社の皿頭は ±1° まで機械加工され、10 倍の倍率で光学ゲージで検証されます。適合する皿穴カッター仕様も提供しています。
フィレット半径 0.5×d 最小:
薄いヘッドとシャンクの間の接合部は、最も高い応力がかかる領域です。鋭い半径は負荷がかかると亀裂が生じます。当社では最小半径 0.5×d を維持し、金型を研磨して微細な傷を取り除きます。
素材の制作前サンプリング:
アルミニウムの厚さ、合金、皿穴加工方法をお送りください。少量のバッチを生産し、実際のパネル素材でテストします。推奨力、アンビルタイプ、取り付けヘッドの写真を含むセッティングレポートが届きます。
ガルバニック絶縁に関するガイダンス:
リベットがスチール、チタン、またはカーボンファイバーと接触する場合、フラッシュヘッドの下の隠れた腐食を防ぐための書面による隔離に関する推奨事項を提供します。
このアプリケーションレベルのエンジニアリングが、航空宇宙、エレクトロニクス、計測機器の顧客が Nuote Metals を選ぶ理由です。
アルミ皿リベットに関するよくある質問
Q1: アルミニウム皿リベットは振動アセンブリに使用できますか?
A: 高振動用途には推奨しません。皿頭は、丸頭またはなべ頭よりもシャンク上の材料の質量が少ないため、引き抜き抵抗と振動耐性が低下します。モーター、発電機、ポータブル機器などの振動アセンブリには、丸頭アルミニウム リベットを選択してください。ただし、フラッシュ仕上げが必須で振動が穏やかな場合(冷却ファンを備えた電子エンクロージャなど)、セミチューブラーではなくソリッドを選択すれば、皿リベットが機能する可能性があります。 Nuote Metals は、お客様の振動プロファイルに基づいてアドバイスを提供します。
Q2: アルミニウムの皿穴角度は、90° または 120° のどちらを使用する必要がありますか?
A: ほとんどのアルミニウム用途では、90° が標準であり、DIN 302 に一致します。より柔らかい合金または薄いシートの場合は、角度が広いほどエッジの圧力が軽減され、亀裂のリスクが低下するため、120° が推奨される場合があります。重要なルールは一貫性です。皿穴カッターとリベットの頭は正確に一致する必要があります。 Nuote Metals では、90° と 120° の両方のリベットを提供しており、合金、厚さ、取り付け方法に基づいて正しい角度を推奨できます。
Q3: フラッシュアルミニウム皿リベットの下での電食を防ぐにはどうすればよいですか?
A: 防止方法は異種金属によって異なります。 (1) 鋼またはチタンの場合は、導電性があり、ガルバニック電位を低減するクロメート化成皮膜 (アロジン) を使用します。 (2) カーボンファイバーの場合は、皿穴部分をグラスファイバーまたはナイロンのバリアで隔離します。 (3) 銅または真鍮の場合、移行ワッシャーを使用しない限り、湿った環境での直接接触を避けてください。 (4) 接合端を腐食防止シール剤でシールします。 Nuote Metals は、クロメート仕上げのリベットを提供し、材料の組み合わせに対する書面による隔離ガイダンスを提供できます。
ホットタグ: アルミニウム皿頭リベットメーカー、皿頭リベットサプライヤー、中国アルミニウム皿リベットサプライヤー

X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー