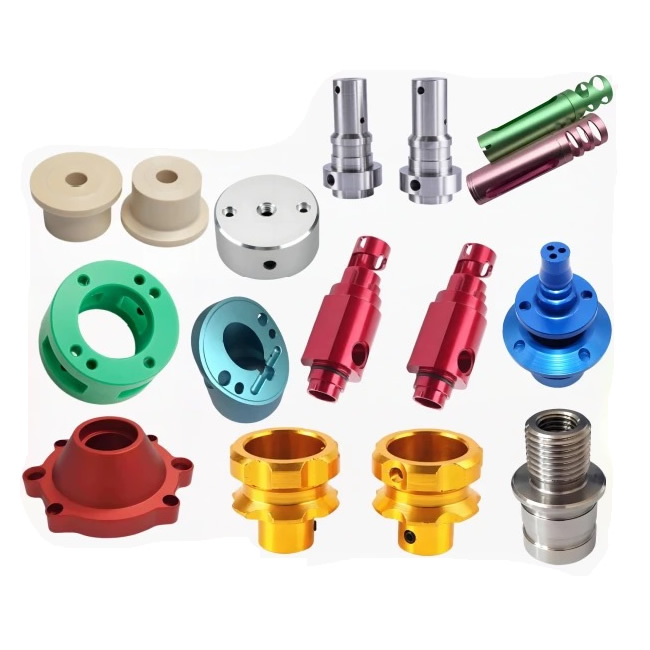
アルミ旋削品
アルミニウムの旋削部品は、旋盤で 1 回と陽極酸化処理後に 2 回検査されます。旋盤で測定した Ra 0.8μm の表面には、陽極酸化処理後に目に見える回転リングが現れることがあります。これは、酸化物層がすべての工具跡を明らかにするためです。 Nuote Metals は、陽極酸化処理のために表面テクスチャが制御されたアルミニウム旋削部品を中国で製造しています。コーティングされていない研磨インサート、制御された送りマーク、およびコーティング前に検証された Ra です。 6061、7075、2024。
お問い合わせを送信
製品説明
旋削されたアルミニウム部品は、旋盤から出た時点では完成していません。陽極酸化から戻ってくると完成です。店の照明の下では問題ないように見えた表面には、すべての送り跡が目に見えるリングとして表示されます。酸化層はテクスチャを隠しません。それはそれを増幅させます。
アルミニウムの旋削部品は、旋盤の表面形状測定器による表面と、陽極酸化処理後の目視による 2 回、表面によって判定されます。表面形状計は Ra を測定します。テクスチャが円周リング、ランダムな傷、または汚れた表面であるかどうかは測定されません。 2 つの部品は両方とも Ra 0.8μm を測定できます。1 つは陽極酸化後に均一に見えますが、もう 1 つはリングが表示されます。
Nuote Metals では、陽極酸化処理のために表面テクスチャが制御されたアルミニウム旋削部品を製造しています。コーティングされていない研磨インサート、制御された送りマーク、およびコーティング前に検証された Ra です。この記事では、工具、送りマーク、およびアルミニウム旋削部品を受け入れる前に確認すべきことについて説明します。
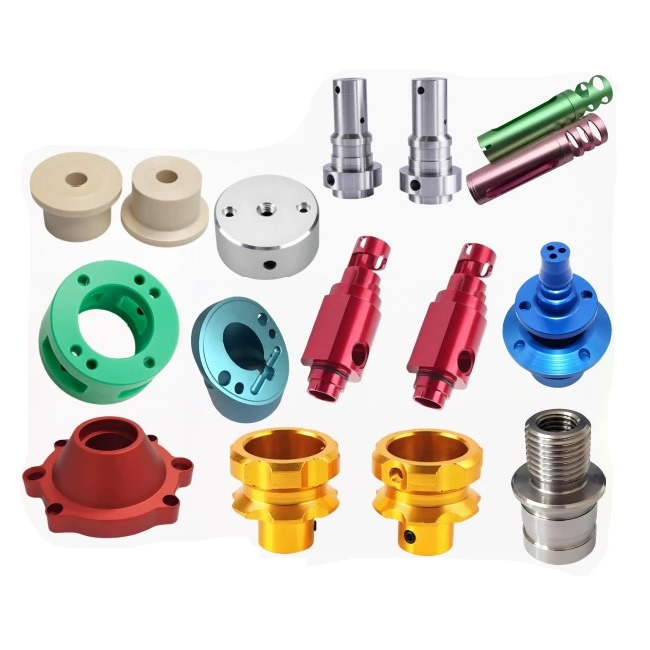
アルマイト処理後に見える3つのターニングマーク
陽極酸化はアルミニウムの表面を酸化アルミニウムに変換します。酸化物は表面のトポグラフィーに従うため、山は山に、谷は谷に成長します。テクスチャは、少なくなるのではなく、より目立つようになります。
| ターニングマーク | 何が原因なのか | アルマイト処理後の外観 | それを防ぐ方法 |
|---|---|---|---|
| 外周送りリング | 1回転あたりの送りが粗すぎる、またはインサートが摩耗している | 直径の周りに暗い螺旋状の帯が見られる | より細かい仕上げ送り (0.05 ~ 0.08mm/rev)、ワイパーチップ |
| 蓄積されたエッジの破れ | アルミニウムはコーティングされたインサートまたは鈍いインサートに溶接されます | 表面にざらざらした曇った斑点がある | コーティングなしの研磨インサート、シャープエッジ半径 <0.02mm |
| スミアマーク | 鈍い工具は金属をせん断するのではなく押し込む | 陽極酸化処理により曇った不均一で鈍い帯 | 摩耗前にチップ交換、ハイポジレーキ |
外周送りリングが最も一般的な苦情です。ワークピースが回転すると、工具は軸に沿って移動します。1 回転あたりの送りによってリング間隔が設定されます。荒送り (0.2mm/rev) では目に見えるリングが生成されます。仕上げ送り (0.05 ~ 0.08mm/rev) により、陽極酸化処理後に目立ちにくくなる微細なリングが生成されます。
蓄積されたエッジの裂け目アルミニウムが工具に溶接されるときに発生します。コーティングされたインサート (TiAlN、AlCrN) の表面はミクロレベルで粗く、アルミニウムがくっついたり剥がれたりします。引き裂かれた領域の陽極酸化処理は異なり、粗い部分として表示されます。
スミアマーク鈍い工具が金属を切断するのではなく押すと発生します。スミア層は加工硬化され、不均一に陽極酸化され、曇った帯のように見えます。
アルミニウム旋削部品の場合、表面仕様は単なる Ra ではなく、質感です。 Ra 0.8μm を指定するが、組織方向を指定しない図面では、アルマイトの外観は偶然になります。
ツーリング – コーティングなしの研磨インサートがアルミニウムの切断に優れている理由
アルミニウムは柔らかく延性があるため、工具のエッジにくっつきます。コーティングされたインサートの表面はミクロレベルで粗く、アルミニウムがそれに溶接され、構築されたエッジを形成します。蓄積されたエッジは予期せず成長したり破損したりするため、表面が引き裂かれ、不均一に陽極酸化された汚れたパッチが残ります。
私たちが使用するもの:
- コーティングなしの研磨超硬インサート (Korloy、Sandvik アルミニウム グレード) - 研磨表面により摩擦が軽減され、付着が防止されます。ハイポジレーキ - 刃先は鋭く、擦れません。
- 鋭いエッジ半径 - 0.02mm 未満。鈍い刃が金属を押します。鋭い刃がそれを切ります。
- 最終パスのワイパーインサート - フィードリングを平らにし、陽極酸化後に均一に見える表面を生成します。
- 高い主軸速度、適度な送り - アルミニウムは高速で最も良く切断されます。高速によりきれいな剪断が得られます。適度な送りで切りくずや送り跡を抑制します。
私たちが避けるもの:
- コーティングされたインサート - コーティングにより摩擦が増加し、刃先の構築が促進されます。
- 磨耗したインサート - 磨耗したエッジが擦れて汚れ、表面に不均一な陽極酸化処理が生じます。
標準リファレンス:表面の質感は ISO 1302 および ISO 4287 に従います。陽極酸化品質は、指定されている場合、MIL-A-8625 Type II または Type III に従います。
設備と能力
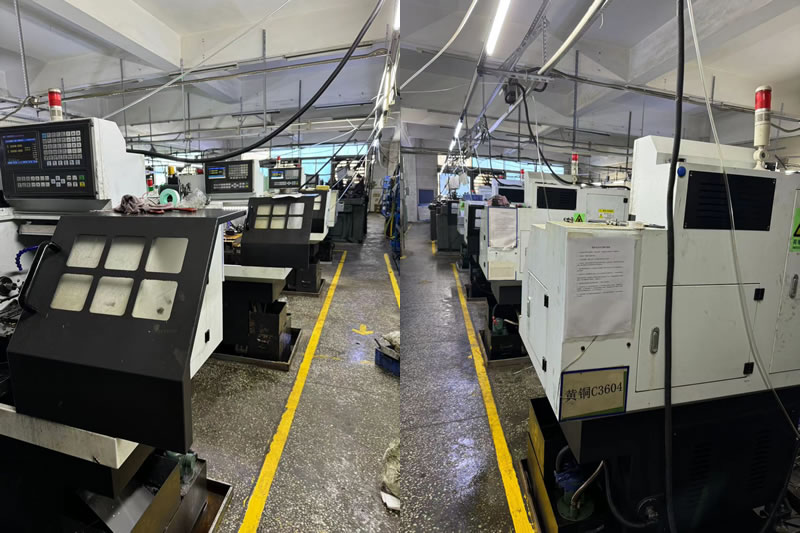
Nuote Metals は、研磨された工具と制御された送りパラメータを備えた専用のアルミニウム旋削セルを稼働させています。
- CNC 旋盤 (Haas ST-20Y、Okuma Genos L) – バー送り最大 80 mm、チャック最大 300 mm。
- コーティングなしの研磨インサート – Korloy および Sandvik アルミニウム グレード、アルミニウム専用。
- ワイパーインサート – 目に見える表面の最終パス用。
- 表面形状計 (Mitutoyo SJ-210) – 陽極酸化前に Ra と Rz を検証。
- CMM (Zeiss Contura 7/10/6) – 加工基準に固定された寸法検証。
認証:ISO 9001:2015 (リクエストに応じて証明書を入手可能)。年間生産能力: エレクトロニクス、医療、自動車の顧客向けに 200 万個のアルミニウム旋削部品を製造。
制限:ワイパーインサートは直径 10mm 以上で検証されています。 10mm 未満では、ワイパーの形状がインサートに適合しません。送りマークが残ったままになり、部品の二次研磨が必要になる場合があります。
実際の例 – 陽極酸化リングが拒否され、ワイパーインサートと送りの変更によって修正されました
ドイツの電子機器メーカーは、6061-T6、直径 40mm、Ra 0.8μm、タイプ II 陽極酸化処理のアルミニウム旋削ハウジングを必要としていました。以前のサプライヤーは、コーティングされたインサートと 0.15 mm/rev 送りを使用していました。部品の測定値は Ra 0.8 μm でしたが、陽極酸化処理後、20% に目に見えるスパイラル リングが見られ、不合格となりました。
私たちが違うことをしたのは:
- ハイポジすくいのノンコーティング研磨インサートに切り替え、刃先の蓄積やスミアリングがありません。
- 仕上げ送りを0.06mm/revに下げ、リングが細かく均一になりました。
- 最終パスでワイパーインサートを使用しました。リングは平らになり、陽極酸化後の表面は均一に見えました。
- アルマイト処理前のRaを検証すると平均0.6μmで、組織は均一でした。
私たちが学んだ教訓:アルミニウム旋削プログラムの初期段階では、目に見えるハウジングのバッチにコーティングされたインサートを使用していました。陽極酸化後、30% にエッジマークが蓄積され、バッチは不合格となりました。それ以来、陽極酸化処理されるすべてのアルミニウム部品は、例外なく、コーティングされていない研磨インサートで動作します。
制限:ワイパーインサートは直径 10mm 以上で検証されています。 10mm 未満では、ワイパーの形状がインサートに適合しません。送りマークが残ったままになり、部品の二次研磨が必要になる場合があります。
陽極酸化不良ゼロの 300,000 個のハウジングを出荷。これは、アルミニウム旋削部品が提供すべきものです。単に旋盤で Ra を測定する部品ではなく、陽極酸化後に均一に見える表面です。これは、工具とフィードが図面だけでなくコーティングに適合しているためです。
よくある質問
Q1: アルミニウムの旋削部品に陽極酸化処理後にリングが現れるのはなぜですか?
A: 陽極酸化は表面の質感を増幅しますが、それを隠すわけではありません。生のアルミでは見えなかった周方向の送り跡が、アルマイト処理を施すと黒いリング状になります。修正方法は、仕上げ送りを減らし (0.05 ~ 0.08mm/rev)、ワイパーチップを使用してリングを平らにし、エッジの構成を防ぐためにコーティングされていない研磨チップに切り替えることです。陽極酸化処理されるアルミニウム旋削部品の場合、表面の質感はコーティング後ではなくコーティング前に制御する必要があります。
Q2: アルミニウム旋削加工にコーティングインサートを使用できますか?
A: いいえ。コーティングされたインサート (TiAlN、AlCrN) はミクロレベルで粗い表面を持ち、アルミニウムがそれらに溶接されます。蓄積されたエッジにより表面が引き裂かれ、不均一に陽極酸化された汚れたパッチが残ります。ハイポジすくいのコーティングされていない研磨超硬インサートを使用します。研磨された表面により摩擦が軽減され、鋭利な刃先がアルミニウムをきれいに切断します。
Q3: 陽極酸化アルミニウム旋削部品の表面仕上げはどのように指定すればよいですか?
A: Raと組織方向を指定します。 Ra 0.8μm は多くの工業用部品には十分ですが、それは組織が均一な場合に限ります。細かく均一な送りマーク (0.05 ~ 0.08mm/rev) は許容されます。粗くて不規則な跡はありません。可視部はRa0.4μm、ワイパーインサート仕上げをご指定ください。これらのパーツでは、Ra と同じくらいテクスチャが重要です。
Q4: 注文する前に、表面の質感に関する DFM フィードバックを提供してもらえますか?
A: はい。陽極酸化仕様 (タイプ II またはタイプ III)、Ra 要件、および表面が可視か機能的かどうかを記載した図面を送信してください。当社のエンジニアリング チームは、陽極酸化処理の適合性についてツーリングとフィードをレビューし、コーティング後に表面が均一に見えるかどうかを確認したり、ワイパー インサートや二次研磨を推奨したりします。陽極酸化の外観が重要な場合、バッチを陽極酸化する前ではなく、陽極酸化する前に質感を検証します。
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー