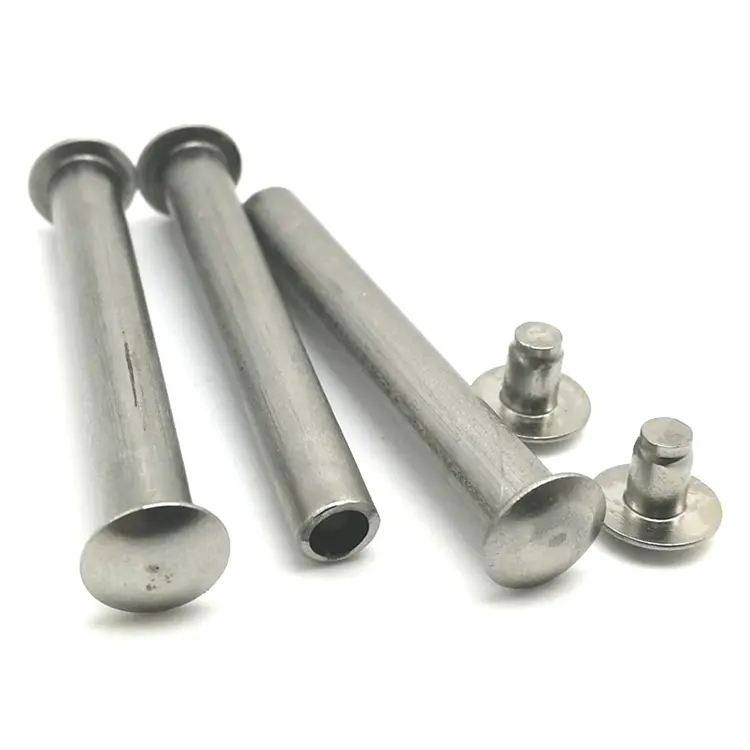
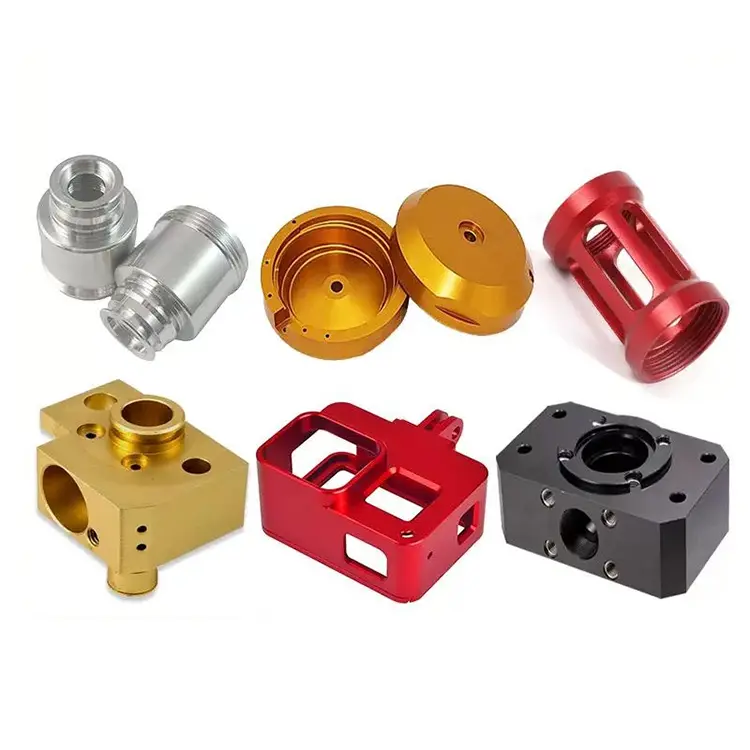
アルミ旋削部品
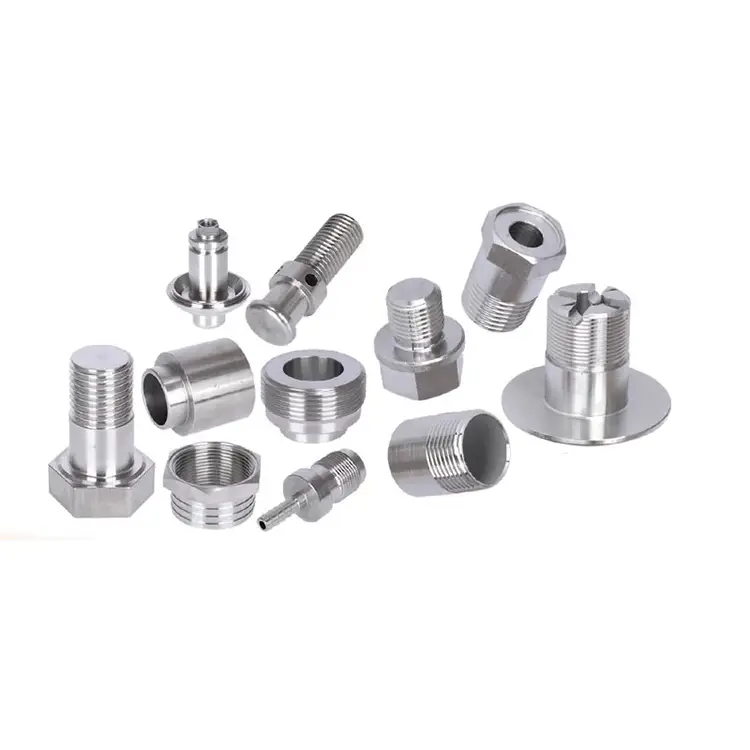
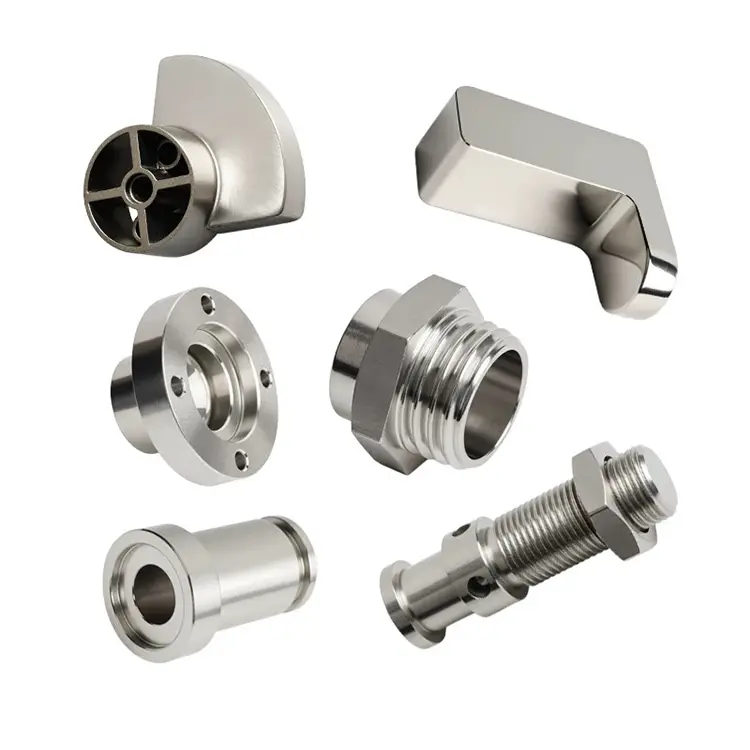
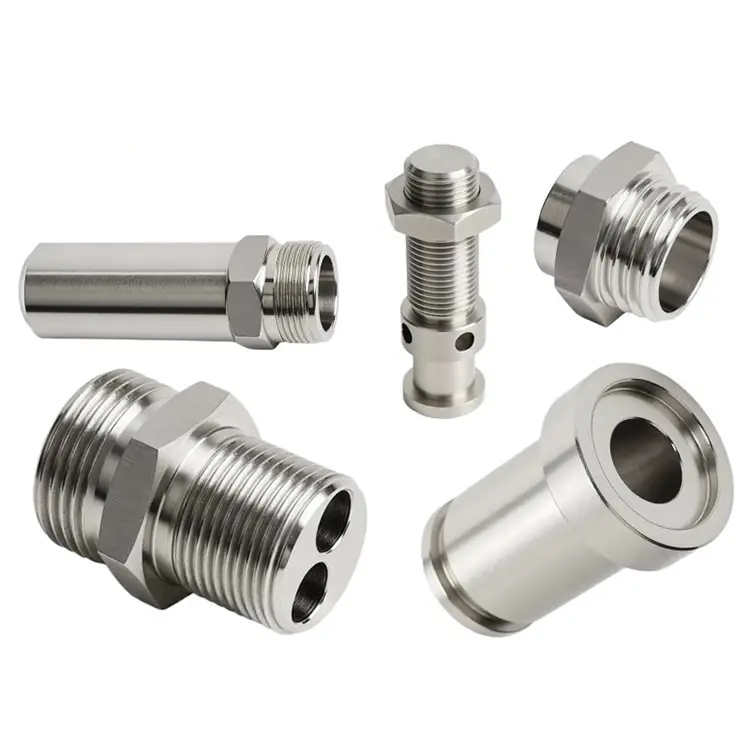
Nuote Metals は、中国でさまざまなカスタム CNC アルミニウム旋削部品を製造および供給し、アルミニウム機械加工サービスを提供しています。当社は高度な CNC 旋盤およびフライス盤を備え、ワンストップの加工ソリューションを提供します。
お問い合わせを送信
製品説明
アルミニウムは、一般的に使用されている金属の中で最も機械加工しやすい金属です。切断が速く、切りくずが短く、鋼やステンレスよりも工具の摩耗が少なくて済みます。そのため、多くのショップではアルミニウムを初心者向けの素材として扱っており、見積も簡単で、実行も簡単です。
しかし精度アルミ旋削部品単純ではありません。アルミニウムは柔らかいためバリが発生し、除去するのが困難です。剛性が低いため、薄肉部品はクランプ圧力下でたわみます。熱膨張が高いため、加工と検査の間で寸法が変化する可能性があります。また、その表面は簡単に汚れたり傷がついたりするため、陽極酸化処理やシール面の機能上の欠陥となる外観上の欠陥となります。
Nuote Metals ではアルミニウムの加工方法が異なります。商品ではなく精密素材として扱っております。すべての部品には、アルミニウムの特定の挙動に合わせて設計された工具、冷却剤、検査プロトコルが適用されます。
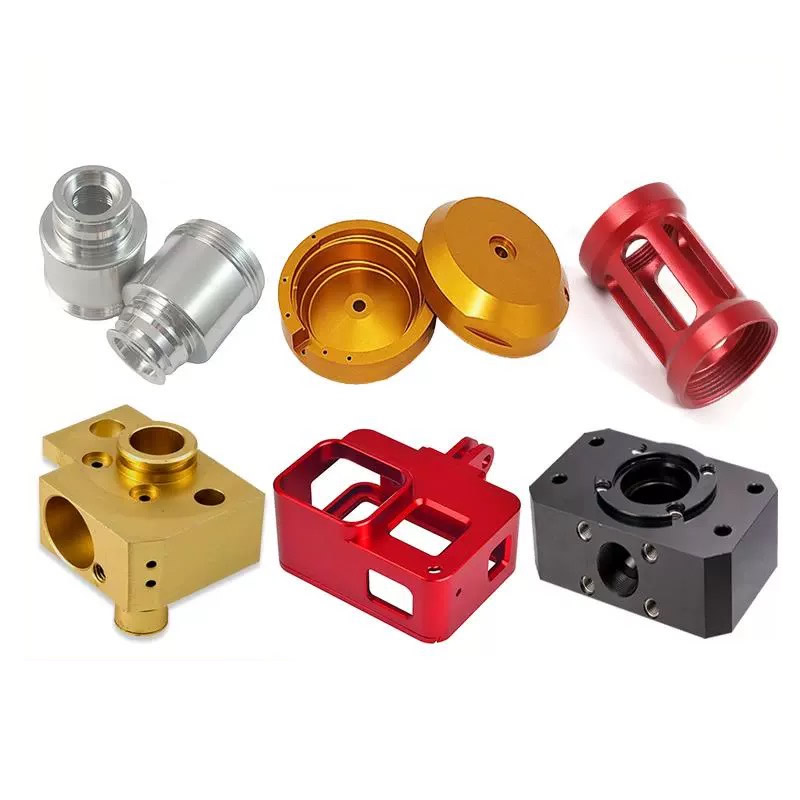
アルミニウム旋削加工に潜む3つの問題
1. エッジやネジ部にバリが発生します。
アルミニウムの旋削部品には延性があり、糸状のバリが部品に付着しています。標準的なバリ取りでは、内部エッジ、交差穴、ねじ山ルートが欠落します。陽極酸化部品の場合、閉じ込められたバリは目に見える欠陥となります。シール面の場合、漏れの原因となります。当社では、制御された送り速度と工具形状を使用して、バリ発生源でのバリの形成を最小限に抑え、その後、ハンドツールでは到達できない内部フィーチャの熱バリ取りまたは研磨フロー仕上げを行っています。
2. クランプ時の薄肉のたわみ。
アルミニウムの弾性率は低いため (スチールの 200 GPa に対して 69 GPa)、チャック圧力を受けると薄肉部品が変形します。厚さ 0.5 mm の壁は、回転中に 0.1 mm 圧縮され、解放後に跳ね返る可能性があります。部品の外径に合わせて機械加工されたソフトジョー、低圧クランプ、および薄肉セクション用のサポート リングを使用します。重要な部品については、加工後に超音波ゲージで肉厚を確認します。
3. 熱膨張ドリフト。
アルミニウムは 23 μm/m・℃ 膨張し、これは鋼鉄の約 2 倍です。 100mm の部品は、20°C の温度変化で 0.05mm 伸びる可能性があります。温度管理された検査室では部品は収縮しますが、機械工場の温度が高い場合は、寸法が公差を超えて表示される可能性があります。最終検査前に部品を室温に浸し、重要な機能については温度補正された測定を使用します。
当社が加工するアルミニウム合金 - それぞれの用途
| 合金 | 被削性 | 強さ | 耐食性 | 最優秀アプリケーション |
|---|---|---|---|---|
| 6061-T6 | 素晴らしい | 中程度(310MPa) | 良い | 汎用、ブラケット、ハウジング |
| 7075-T6 | 良い | 高圧(570MPa) | 適度 | 航空宇宙、高強度構造物 |
| 2024-T4 | 公平 | 高圧(470MPa) | 悪い(コーティングが必要) | 疲労が重要な航空機の付属品 |
| 5052-H32 | 良い | 低(230MPa) | 優れた(マリン) | 海洋、化学、アウトドア |
| 6082-T6 | 素晴らしい | 中程度(340MPa) | 良い | ヨーロッパの 6061 に相当 |
| 2011 | 素晴らしい | 適度 | 貧しい | 高速旋削、コネクター |
7075 と 6061 の比較: 7075 は 6061 のほぼ 2 倍の強度を備えていますが、高価で耐食性が低く、応力腐食割れが発生しやすくなっています。ほとんどの汎用旋削部品では、6061-T6 が強度、被削性、コストのバランスが最適です。当社は、在庫にあるものだけでなく、負荷要件、環境、予算に基づいてお客様が選択できるようお手伝いします。
当社のアルミニウム旋削ライン – 精度と量産を目指して構築
Nuote Metals は、スチールおよび真鍮のラインとは別に、専用のアルミニウム旋削部門を運営しています。この分離により、陽極酸化の品質にとって重要な要素であるチップとクーラントの相互汚染が防止されます。スチール部品に 1 つのアルミニウムの破片が埋め込まれているだけでも、外観上の欠陥となります。アルミニウム部品に埋め込まれた鋼片は、陽極酸化処理後に目に見える黒い斑点になります。
設備と能力:
CNC旋盤12台5軸ミルターンセンターから高速バーフィード旋盤まで、アルミニウムに特化した製品です。
バーの容量:バーフィードワークの場合は直径 3mm ~ 80mm。チャックワーク用300mm。
スピンドル速度:小径部品の場合は最大 8,000 RPM で、きれいなせん断切断を保証します。
高圧クーラント:70 ~ 100 bar、刃先に向けて切りくずを分断し、熱を制御します。
社内の陽極酸化およびクロメート変換ライン – 当社は、未加工のバーから完成したコーティング部品までのプロセス全体を管理します。
ボリューム機能:
プロトタイプ:1 ~ 50 個の部品を 5 軸ミルターン センターで加工し、複雑な形状を 1 回のセットアップで加工します。
少量生産:50 ~ 5,000 個の部品を、クイックチェンジ ツールを備えた CNC 旋盤で加工します。
大量生産:5,000 ~ 500,000 以上の部品を、自動バーローダーとインプロセスゲージを備えた高速バーフィード旋盤で加工します。
これがあなたにとって重要な理由:アルミニウムの旋削部品の図面を送っていただくと、その図面は、鋼鉄、真鍮、プラスチックの切り替えを行う汎用工場ではなく、毎日アルミニウムを機械加工するチームに送られます。この点に重点を置いているため、当社は薄肉部品で ±0.005 mm の公差を維持し、二次的なバリ取りを行わずに陽極酸化処理が可能な表面を実現できます。
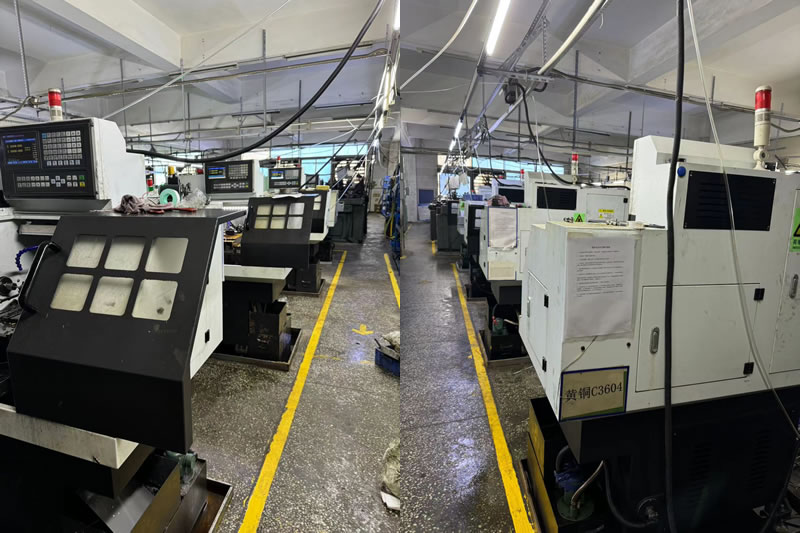
実際の例 – 7075-T6 航空宇宙用アクチュエータ ハウジング
欧州の航空宇宙サプライヤーは、0.008 mm の穴公差、Ra 0.4 μm の内部仕上げ、およびクロスホールに目に見えるバリのない 7075-T6 アクチュエータ ハウジングを必要としていました。以前のサプライヤーが納品した部品は陽極酸化検査で不合格でした。交差穴にバリが閉じ込められ、コーティング後に目に見える欠陥が生じました。
私たちが違うことをしたのは:
- クロスホールドリル加工では制御された送り速度を使用して、ソースでのバリの形成を最小限に抑えました。
- 内部のクロス穴にアブレイシブフロー仕上げを適用し、ハンドツールでは届かないバリを取り除きます。
- 陽極酸化処理の前に、ポータブル表面形状計で表面仕上げを検証しました。
- 2,500 個を出荷し、陽極酸化不良はゼロでした。お客様は、入庫時のバリ取り作業を省略し、リードタイムを 8 日間短縮しました。
アルミニウム旋削部品に関するよくある質問
Q1: CNC 旋削に最適なアルミニウム合金は何ですか?
A: 6061-T6 は、ほとんどの旋削部品に最適な万能の選択肢です。手頃なコストで、優れた強度 (310 MPa)、優れた機械加工性、優れた耐食性を備えています。 7075-T6 は高強度用途に適していますが、コストが高く、耐食性も劣ります。 2024 は航空機部品に高い疲労強度を提供しますが、保護コーティングが必要です。 5052 は海洋または化学環境に最適です。 Nuote Metals は、お客様の負荷、環境、予算に基づいて最適な合金を推奨します。
Q2: アルミ旋削品のバリを防ぐにはどうすればよいですか?
A: バリの防止は、工具の形状と切削パラメータから始まります。当社では、鋭利なハイポジすくいチップを使用し、材料を押し込むのではなくきれいにせん断するように送り速度をプログラムしています。クロス穴とねじの場合、制御された送りと主軸速度を使用してバリの形成を最小限に抑えます。ハンドツールでは到達できない内部フィーチャーには、アブレイシブフロー仕上げまたは熱バリ取りを適用します。陽極酸化された部品については、陽極酸化により永久的なものになるため、コーティング前にバリがないか検査します。
Q3: 薄肉アルミニウム部品の公差を厳密に保つことはできますか?
A: はい、適切なワークホールディングを使用します。アルミニウムは剛性が低いため、薄肉部品はクランプ圧力によってたわみます。部品の外径に合わせて加工されたソフトジョー、低圧チャック、薄肉部分のサポートリングを使用します。壁が 1mm 未満の場合は、作業間の応力除去を行いながら複数のパスで機械加工を行う場合があります。部品が室温で安定した後、超音波ゲージで肉厚を確認し、CMM で最終寸法を確認します。
ホットタグ: アルミ旋削部品
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー