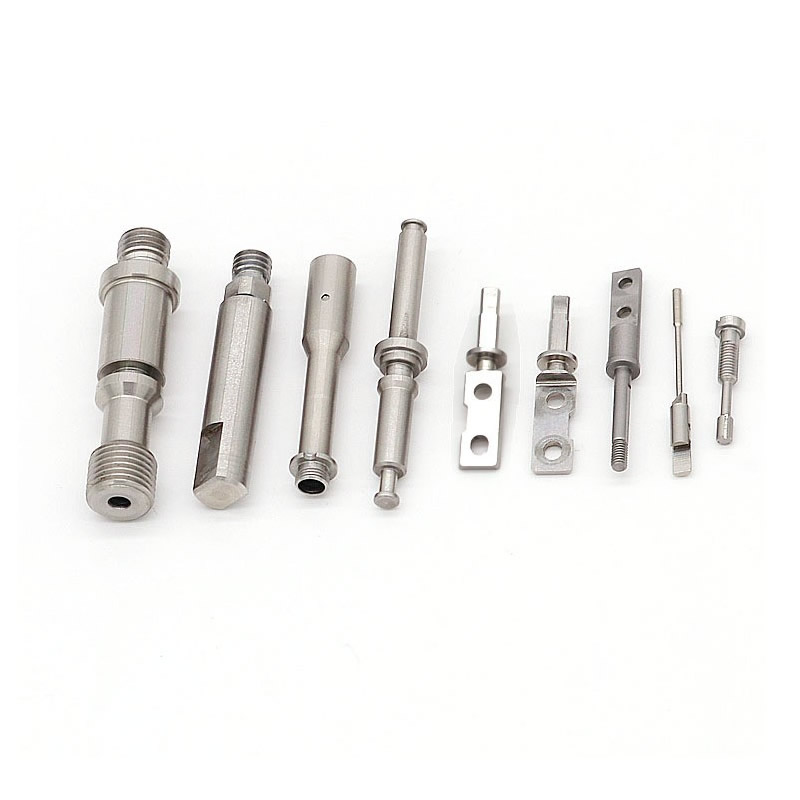
CNC 機械加工コンポーネント
CNC 機械加工コンポーネントが 1 台の機械で作成されることはほとんどありません。回転、フライス加工、研磨が行われ、移動するたびにデータムが移動する可能性があります。 Nuote Metals は、最初の操作で確立され、その後のすべての操作 (旋削、フライス加工、研削、検査) で参照される 1 つのデータムを使用して、中国で CNC 機械加工コンポーネントを製造しています。重要な機能では±0.005mm。
お問い合わせを送信
製品説明
CNC 機械加工コンポーネント – データムはあらゆる操作に耐える必要があります
CNC 機械加工コンポーネントは、単一操作の部品ではありません。旋盤で回転し、マシニングセンターでフライス加工し、グラインダーで研削し、三次元測定機で検査するという一連の流れです。各操作では材料が除去され、応力状態が変化し、変化が生じます。そして、コンポーネントを再度クランプするたびに、データムが移動する可能性があります。旋削後に同心だった穴は、フライス加工後に 0.02 mm ずれ、フライス加工後に平らだった面は、研削後に 0.01 mm 歪みます。
CNC 機械加工コンポーネントは、最初の操作後だけでなく、毎回の操作後にフィーチャーが揃っているかどうかによって判断されます。データは、シーケンスをまとめて保持するスレッドです。データムがずれると、たとえ個々の操作がすべて許容値を満たしていても、フィーチャの位置が合わなくなり、コンポーネントが組み立てられなくなります。
Nuote Metals では、最初の操作で確立され、その後の操作ごとに参照される 1 つのデータムを使用して CNC 機械加工コンポーネントを製造します。この記事では、マルチプロセスの課題、データム制御方法、およびコンポーネントを受け入れる前に確認すべき内容について説明します。
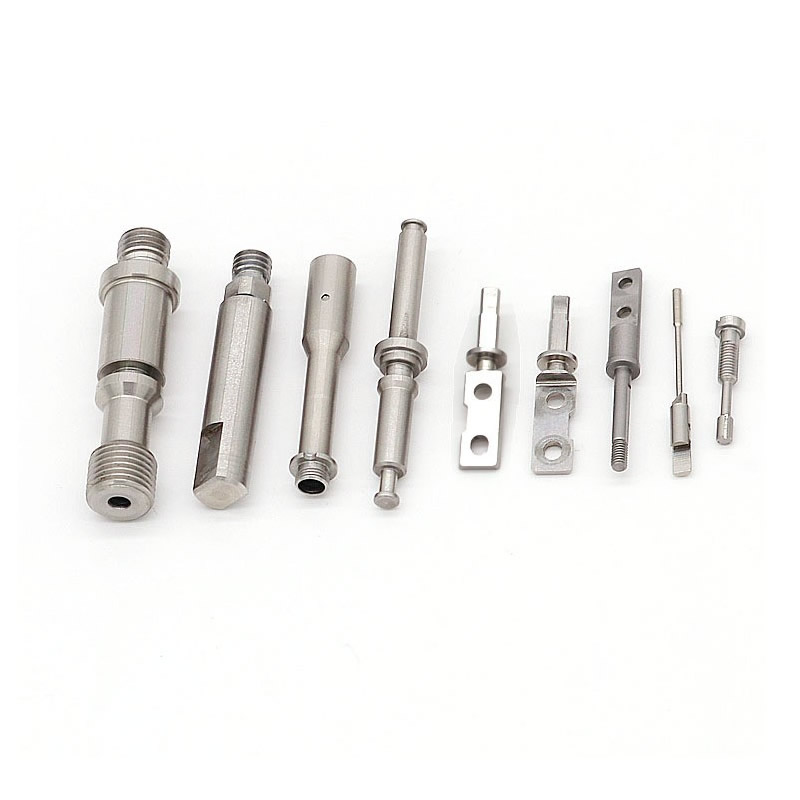
マルチプロセスの課題 - コンポーネントの調整が失われる場合
旋削、フライス加工、研削が必要な部品は、少なくとも 3 台の機械と 3 つのセットアップを通過します。各セットアップは、データムが変化する可能性があります。
| 手術 | 典型的なデータム | データムがずれた場合のリスク | コンポーネントへの影響 |
|---|---|---|---|
| 旋回 | フェイスとボア | 穴が面と同心ではない | 嵌合シャフトの固着または漏れ |
| フライス加工 | 回転面とボア | クロスホールがボアと位置合わせされていません | ピンが入らない、または斜めに入っている |
| 研削 | 回転面とボア | 研削直径が穴と同心ではありません | ベアリングの磨耗、振動 |
| 検査 | 図面データム | さまざまな原点から測定された特徴 | 良い部品は拒否され、悪い部品は受け入れられる |
リスクは単一の操作の許容範囲ではなく、操作間の関係にあります。旋削加工後に±0.01mmの穴は、データムが同じであれば、フライス加工後も±0.01mmのままです。しかし、フライス加工治具がボアではなく外径を参照すると、交差穴の位置が外径公差分だけずれてしまい、コンポーネントが故障します。
CNC 機械加工コンポーネントの場合、データムは図面形式ではありません。最初の切断から最終検査まで保存する必要がある物理的な基準です。
1 つのデータ、すべての操作 – シーケンスの制御方法
最初の操作でデータム (通常は旋削面とボア) を確立し、その後のすべての操作でその同じデータムを参照します。治具は、便利なクランプ面の周りではなく、データムの周りに設計されています。
旋回: フェースとボアは同じ設定で加工されます。デフォルトでは、ボアはフェースと同心です。これがデータです。
フライス加工: 治具は旋削面にクランプされ、ボア上に配置されます。クロス穴と平面は、外径ではなく、ボアを基準にして機械加工されます。 OD が真円でない場合でも、クロスホールはボアと位置合わせされています。
研削: 治具は同じ面でクランプされ、同じ穴に配置されます。研削直径は、以前の外径ではなく、ボアと同心です。
検査: 同じ面とボア上の CMM 治具。フィーチャーは、便利な表面からではなく、機械加工で使用されるのと同じ原点から測定されます。
これが重要な理由:0.02mm の外径公差と 0.01mm のクロス穴位置公差を持つコンポーネントでも、クロス穴がボアを基準にしている場合には組み立てることができます。 OD 公差は穴をまたぐ位置に重なりません。データはスタックを分割します。
標準リファレンス:データムの実践は ASME Y14.5 および ISO 5459 に従います。より厳密な寸法が指定されない限り、寸法公差は ISO 2768-mK に従います。
ワンデータム加工を可能にする装置
1 データム加工は単独のプロセス計画ではなく、複数の作業にわたってデータムを保持できる装置が必要です。
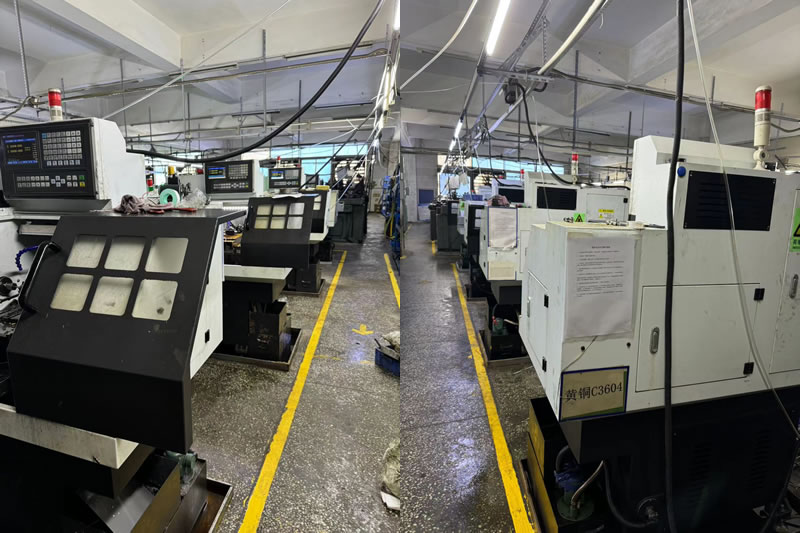
5軸ミルターンセンター(DMG MORI NHX 5000、Mazak Integrex): 旋削とフライス加工を 1 つのセットアップで行うことができ、データムがチャックから離れることはありません。クロス穴、フラット、および旋削フィーチャを備えたコンポーネントの場合、ミルターン センターを使用すると、旋盤とマシニング センターの間での搬送が不要になります。
ライブツーリングを備えたCNC旋盤(Haas ST-20Y、Okuma Genos L): 回転、クロス穴、タップを 1 つのセットアップで実行できます。データムは面とボアに設定され、再クランプすることなく、データムを基準にしてクロス穴が加工されます。
スキャニングプローブ付き三次元測定機(Zeiss Contura 7/10/6): 機械加工に使用される同じデータム上の治具 - 検査では、個々の寸法だけでなく、フィーチャ間の関係が確認されます。
インプロセスゲージ:重要なフィーチャーの場合、ゲージはデータム (穴または面) を中心に設計されるため、測定値は便利なクランプ面ではなく、組み立て状態を反映します。
CNC 加工コンポーネントの場合、機器は機械のリストではなく、最初の切断から最終検査までのデータを保存するシステムです。
実際の例 – 1 つのデータムによって保存される穴間の位置合わせ
ドイツの油圧機器メーカーは、旋削加工されたボア、フライス加工された取り付け面、および 4 つの交差穴を備えた 4140 バルブ本体を必要としていました。クロスホールはボアの中心線から 0.02 mm 以内に配置する必要がありました。以前のサプライヤーは本体を回転させてから、外径を基準に交差穴をフライス加工していましたが、交差穴の位置は 0.06 mm ばらつき、コンポーネントの 9% が組み立てに失敗しました。
私たちが違うことをしたのは:
- 旋削時の基準としてボアを確立します。ボアとフェースを 1 回のセットアップで加工します。
- 5 軸ミルターン センターでクロス穴をフライス加工します。コンポーネントはチャックから離れることはなく、クロス穴はボアに対して機械加工されます。
- 熱処理後に同じボアデータムを使用してボアを研削します。同心度は維持されます。
- Zeiss Contura CMM のクロスホールの位置を、OD ではなくボアデータムに固定して検証しました。
- 1,200 個のコンポーネントを出荷し、組み立て不良はゼロでした。
私たちが学んだ教訓:マルチプロセス プログラムの初期段階で、研削治具が旋削治具とは異なる表面を参照するバッチが発生しました。構成部品の 3% が同心度に失敗しました。このバッチは当社の費用負担で再加工され、それ以来、マルチプロセス ジョブを開始する前にデータム転送チェックリストを必須のステップにしました。
制限:この 1 つのデータムによるアプローチは、操作のたびに穴にアクセスして固定できるコンポーネントに対して検証されます。アセンブリ後にアクセスできない内部フィーチャを持つコンポーネントの場合、データムを転送し、スタックを再評価する必要がある場合があります。
CNC 機械加工コンポーネントが提供すべきものは次のとおりです。各操作の公差を満たすコンポーネントだけでなく、セットアップごとに再確立されずにデータムが保存されているため、コンポーネントの形状が揃っています。
よくある質問
Q1: マルチプロセスの CNC 機械加工コンポーネントでは、なぜ 1 つのデータムが重要なのでしょうか?
A: コンポーネントを再度クランプするたびに、データムが移動する可能性があるためです。フライス加工治具がボアではなく外径を参照している場合、旋削後に同心のボアは、フライス加工後に 0.02 mm ずれる可能性があります。最初の操作で確立され、その後の操作ごとに参照される 1 つのデータムにより、公差スタックが分割されます。フィーチャが揃っているのは、各操作がたまたま独自の許容誤差を満たしているからではなく、同じ原点から測定されているためです。
Q2: 1 回のセットアップでコンポーネントを加工できますか?
A: 多くのコンポーネントでは、5 軸ミルターン センターで可能です。旋削、フライス加工、クロス穴、ねじ山は再クランプなしで加工され、データムがチャックから離れることはありません。機械加工後に熱処理または研削が必要なコンポーネントの場合、データムは研削治具に転送されますが、それは同じデータムであり、新しいデータムではありません。目標は、データ転送の数を最小限に抑えることであり、いかなる犠牲を払ってでもデータ転送を排除することではありません。
Q3: データが複数の操作にわたって保存されていることをどのように確認しますか?
A: 当社では、機械加工で使用されるのと同じデータム (旋削面と穴) にコンポーネントを固定し、CMM で重要な形状を測定します。穴から測定したときにクロスホールの位置が許容範囲内にある場合、データムは保存されています。外径から測定すると許容範囲内にあるが、穴から測定すると許容範囲を超えている場合は、データムが失われており、コンポーネントの組み立てに失敗する可能性があります。
Q4: 1 データム制御によりコンポーネントのコストが増加しますか?
A: 固定具のコストと検査時間の追加になります。固定具はデータムに基づいて設計する必要があり、CMM も同じ方法で固定する必要があります。しかし、組み立てコストは削減されます。拒否されるコンポーネントや再加工が少なくなり、組み立てラインが停止することもありません。位置合わせが必要な複数のフィーチャを備えた CNC 加工コンポーネントの場合、1 データム制御の方が総コストは低くなりますが、高くなるわけではありません。予想される組立スクラップの削減に対する固定および検査のコストを示すコスト内訳を提供します。
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー