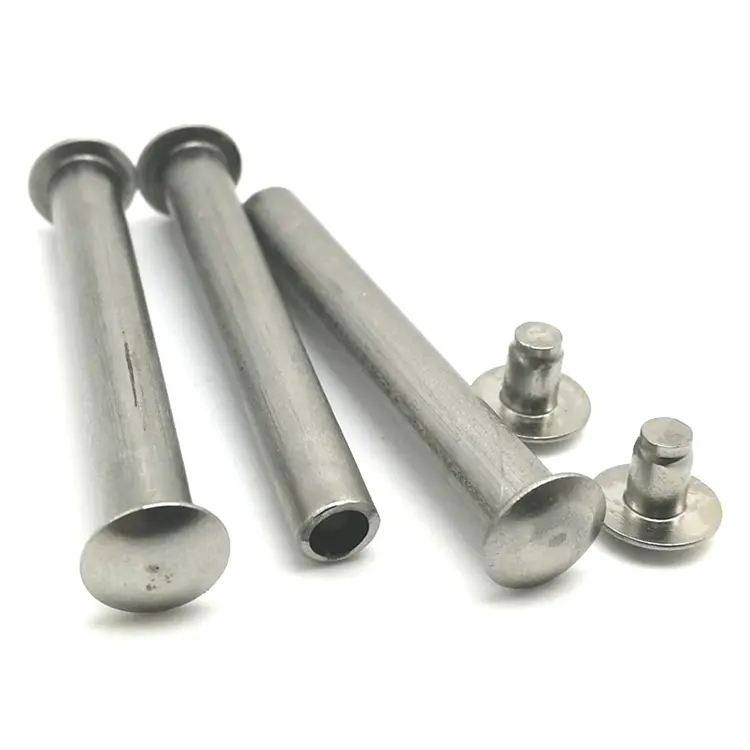
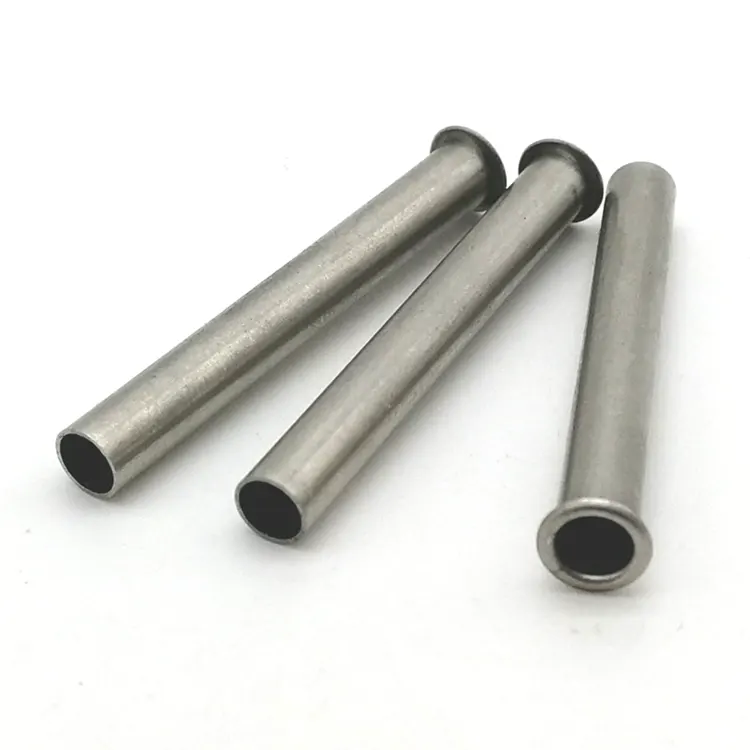
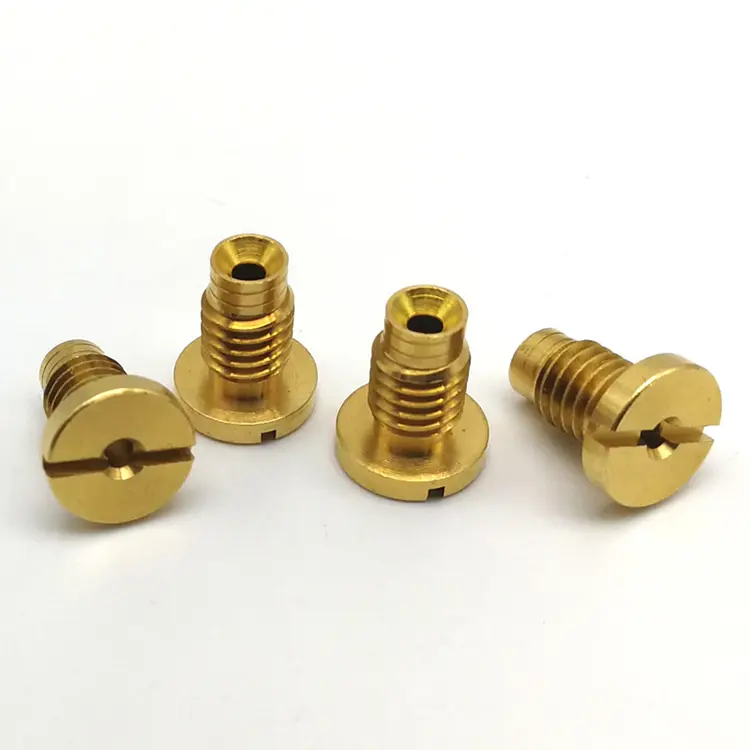
CNC精密加工
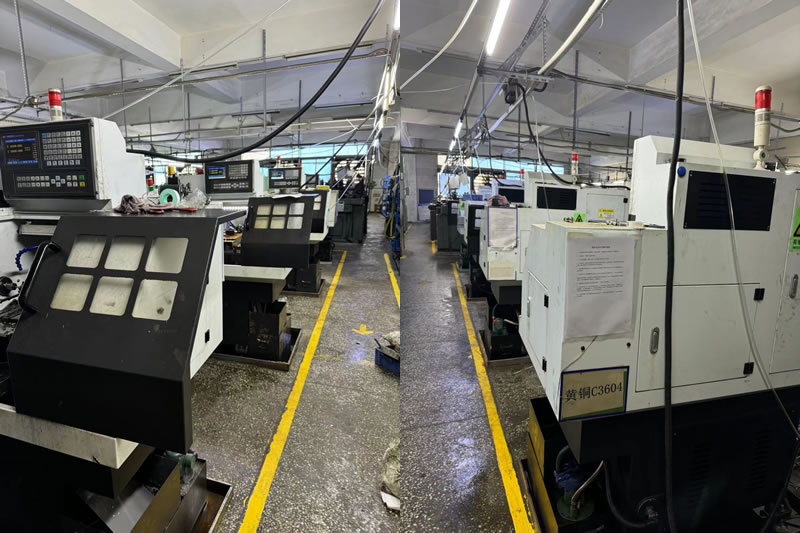
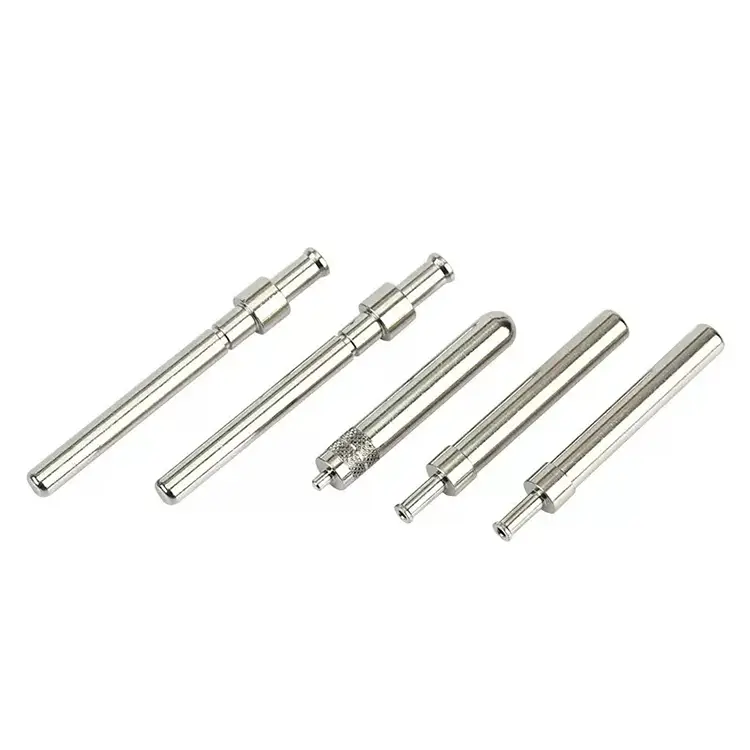
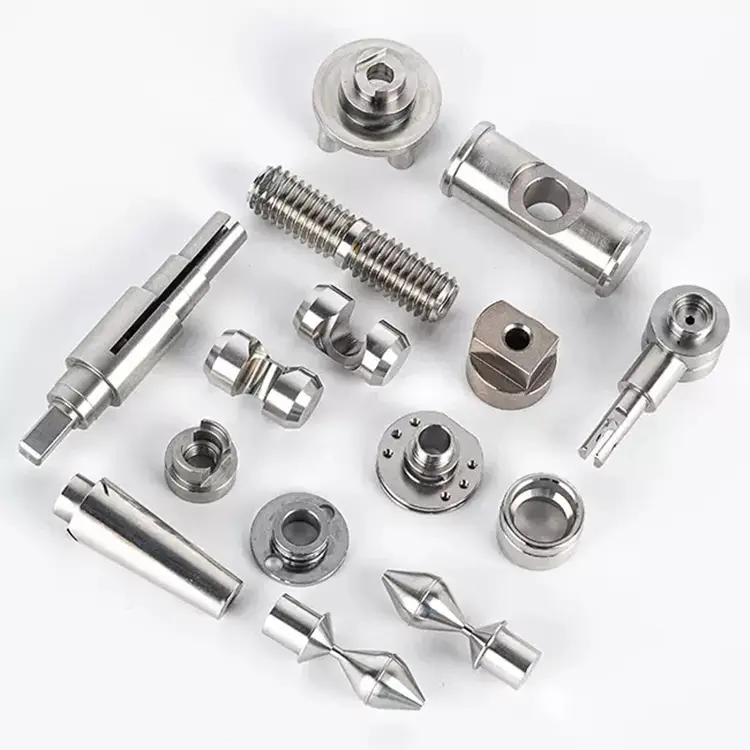
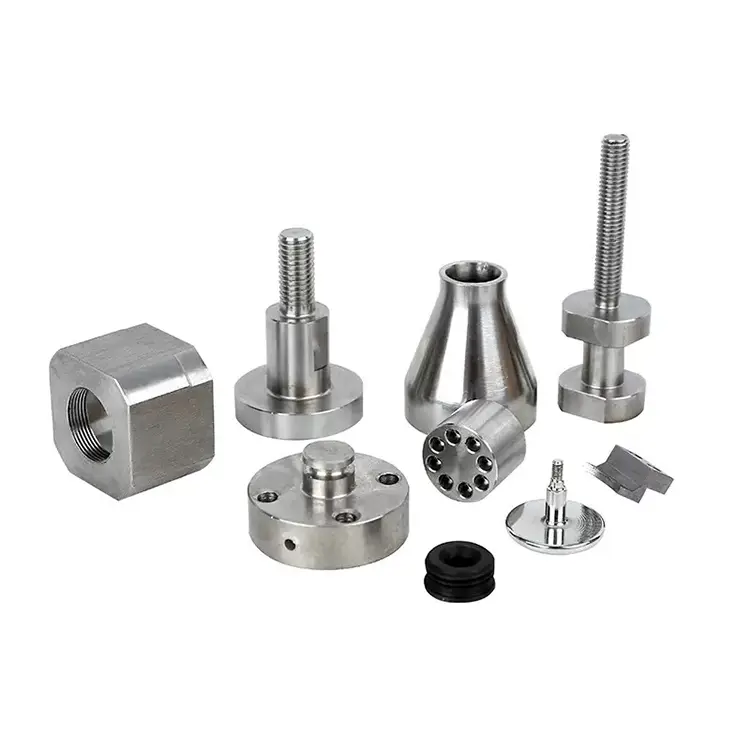
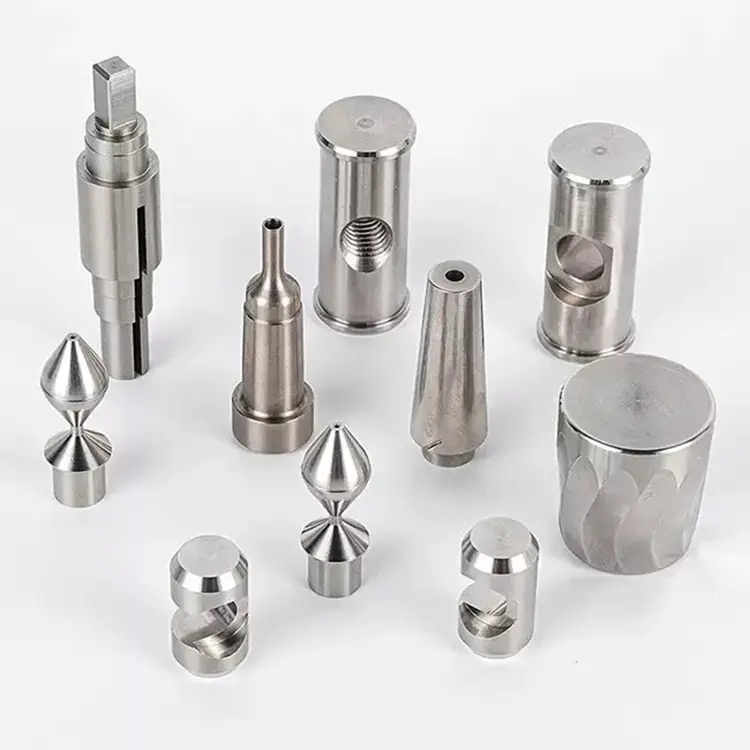
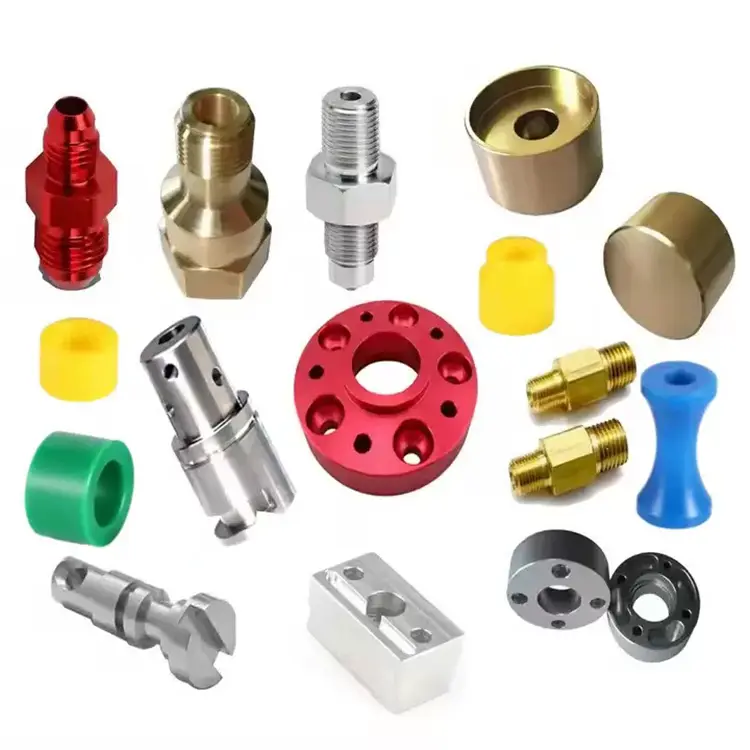
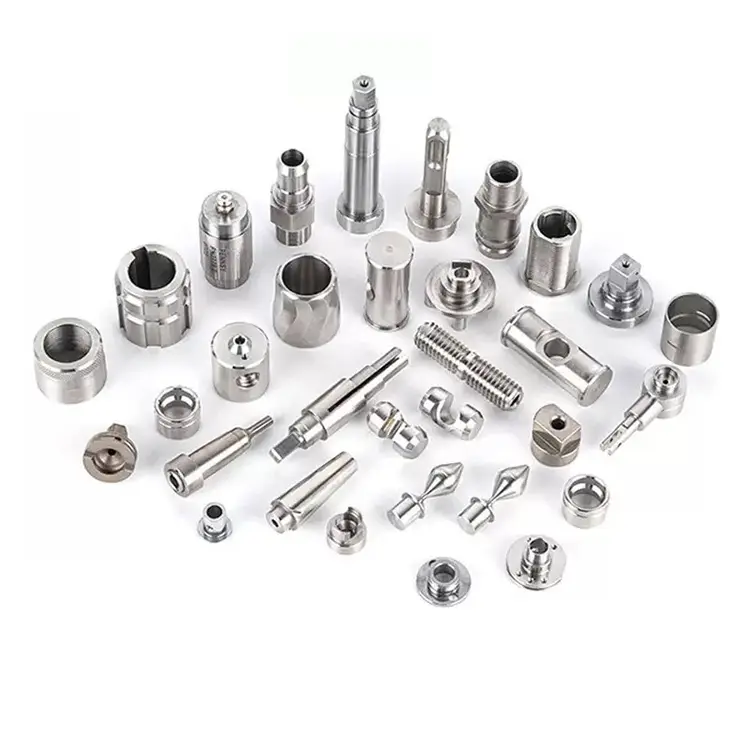
CNC 精密機械加工は、高精度製造に使用される工作機械の最も一般的な形式です。 Nuote Metals は中国の東莞で CNC 精密機械加工部品を製造しています。材質は鋼、真鍮、銅、アルミニウム、ステンレス鋼などです。
お問い合わせを送信
製品説明
複数プロセスの精密機械加工 - 複数の作業にわたって公差が積み重なる場合
精密部品が 1 回の作業で完成することはほとんどありません。加工されたブランクから始まり、2 番目の機械でフライス加工され、3 番目のベンダーで熱処理され、4 番目のベンダーで最終サイズに粉砕されます。各ステップで許容範囲が追加されます。各ベンダーは測定境界を追加します。そして、部品が故障した場合、どの操作が故障の原因となったのかは誰にもわかりません。
CNC精密加工複数のプロセスにまたがるということは、3 台のマシンを実行することではありません。すべての操作にわたって公差を制御することが重要であり、最終的な±0.002mm は誤差の合計ではなく、管理された結果となります。 Nuote Metals では、1 つの品質システムと 1 つの測定基準を使用して、機械加工、熱処理、研削を 1 つの屋根の下で行っています。それが、クレームとしての精度と納入部品としての精度の違いです。
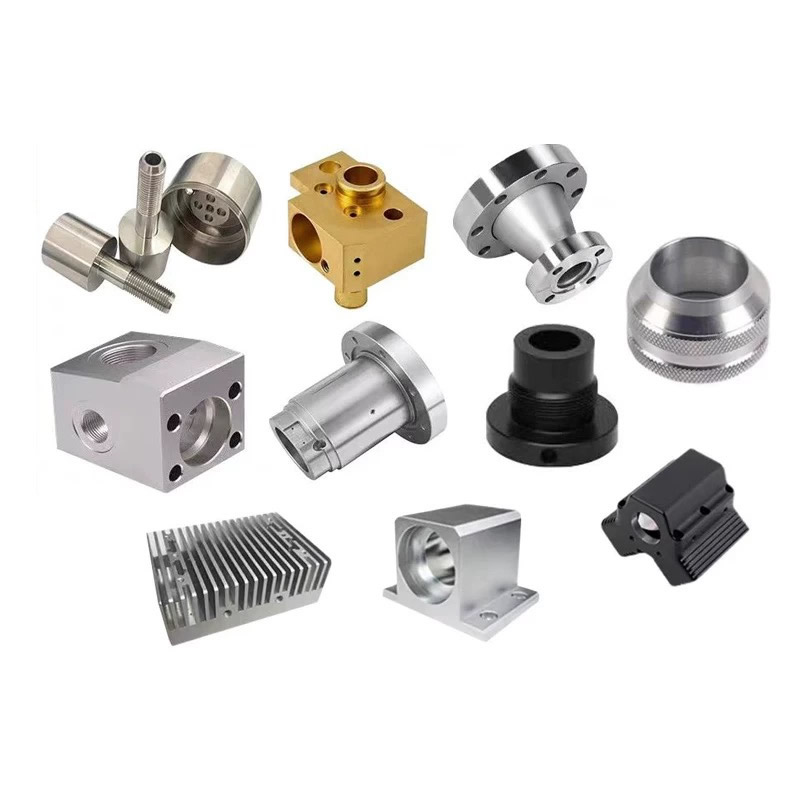
公差スタック問題 – マルチプロセス部品が失敗する理由
ときCNC精密加工部品には旋削、フライス加工、研削が必要であり、それぞれの作業にばらつきが生じます。それが蓄積される場所は次のとおりです。
回転するとデータムが作成されます。
最初の操作では回転軸を確立します。加工されたブランクに 0.01 mm の振れがある場合、後続のすべてのフライス加工および研削操作でその誤差が引き継がれます。旋削直後、つまり部品が次の操作に移る前に、真円度と同心度を検証します。
フライス加工により角度誤差が生じます。
交差穴、平面、およびスロットは、回転基準に対して相対的に配置されます。フライス加工治具が旋削治具とは異なる表面を参照する場合、フィーチャーは位置合わせされません。すべての操作で共通のデータム参照を使用します。旋削、フライス加工、検査では同じ表面が参照されます。
熱処理はすべてを動かします。
焼き入れすると歪みます。テンパリングすると縮みます。窒化するとケースが成長します。旋削加工後±0.002mmの部品でも、硬化後は0.02mm真円度がずれる場合があります。理論上の表ではなく、測定された歪みデータに基づいて熱処理前の寸法に機械加工します。
研削は最終修正です。
研削により熱処理による歪みが取り除かれ、部品が最終公差内に収まります。しかし、研削では、以前の操作で十分なストックが残った分だけを修正できます。回転したブランクの真円度が大きく外れている場合、研削ではそれを保存することはできません。各材料の予想歪みと熱処理サイクルに基づいて計算された在庫を残します。
オペレーション全体にわたる許容範囲を制御する方法
1 つのデータ、すべての操作。
旋削された面と穴が一次データムになります。フライス加工治具は同じデータムを参照します。研削治具は同じデータムを参照します。検査では同じデータが参照されます。再基準化や継承エラーはありません。
1つの測定システム。
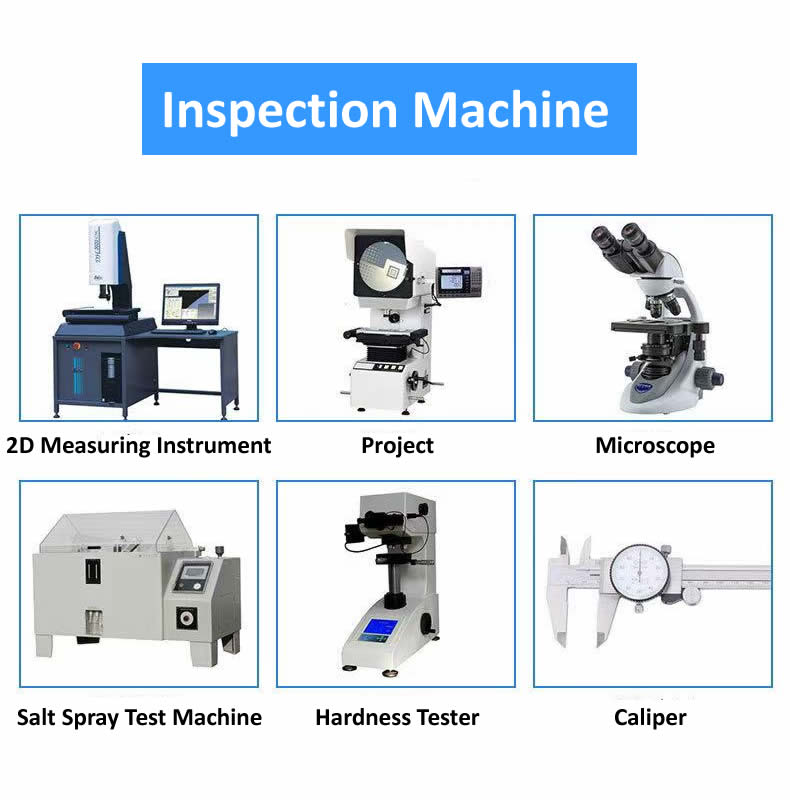
同じ CMM、同じ校正スケジュール、同じ温度管理室。旋削後と研削後に測定された部品は同じ方法で測定されるため、熱処理によって部品がどの程度移動したかを正確に知ることができます。
1 つの品質記録。
すべての操作は同じ検査ファイルにレポートされます。旋削寸法、熱処理寸法、研磨寸法を実測値で確認できます。何かがドリフトした場合、どの操作がそれを引き起こしたかがわかります。
マルチプロセスCNC精密加工能力
| プロセス | 能力 | 許容範囲 | 表面仕上げ |
|---|---|---|---|
| 精密旋削加工 | バーフィード旋盤およびチャック旋盤、2 ~ 300mm | ±0.002mm | Ra0.2μm |
| 精密フライス加工 | 3軸、4軸、5軸マシニングセンタ | ±0.005mm | Ra0.4μm |
| 精密研削 | 円筒、表面、内部 | ±0.001mm | Ra0.1μm |
| 熱処理 | 社内で焼入れ、焼き戻し、窒化 | 硬度±1HRC | – |
| 多軸ミルターン | 5軸ミルターンセンター | ±0.003mm | Ra0.2μm |
精密セルで加工された材料:
- ステンレス鋼(303、304、316、17-4PH、440C)
- 合金鋼(4140、4340、8620)
- アルミニウム (6061、7075、2024)
- チタン(グレード5、グレード2)
- 真鍮および銅(C36000、C11000、C10200)
- プラスチック(PEEK、POM、PTFE)
マルチプロセス精度のための材料固有の戦略
材料が異なれば、操作ごとに動作も異なります。それぞれに合わせてプロセス計画を調整しますCNC精密加工:
- ステンレス鋼は旋削やフライス加工中に加工硬化します。当社ではハイポジすくい工具を使用し、加工硬化しきい値を超える切削速度を使用しています。熱処理後、仕上げパスには CBN ツーリングが使用されます。
- アルミニウムは 23 μm/m・℃ 膨張し、これは鋼鉄の 2 倍です。 100mmの部品は20℃の温度変化で0.05mm伸びます。検査前に部品を室温に浸し、温度補正された測定を使用します。
- チタンは熱伝導が悪く、刃先に熱が集中します。表面速度を落とし、高圧クーラントを使用します。チタンの研削には、焼けを防ぐために柔らかいホイールと低い送り速度が必要です。
- 熱処理鋼 (40+ HRC) の場合、旋削には CBN またはセラミック工具が必要で、研削には酸化アルミニウムまたは CBN ホイールが必要です。超硬は摩耗が早すぎて公差を維持できなくなります。
- 銅は旋削中に汚れて構成刃先を形成します。当社ではコーティングされていない研磨超硬インサートを使用していますが、コーティングされた工具は問題を悪化させます。銅を研削するには、負荷を防ぐためにオープンホイール構造が必要です。
実際の例 – 17-4 PH 燃料インジェクター コンポーネント
ドイツの燃料噴射システム メーカーは、直径公差 0.002 mm、同心度 0.003 mm、表面仕上げ Ra 0.1 μm の 17-4 PH ステンレス コンポーネントを必要としていました。この部品には旋削、フライス加工、42 HRC までの熱処理、および内面研削が必要でした。
許容スタックの課題:
以前のサプライ チェーンでは、旋削、フライス加工、熱処理、研削の 4 つのベンダーを使用していました。熱処理後、同心度は0.015mmまで変動しました。フライス加工治具が旋削治具とは異なるデータムを参照したため、研削では修正できませんでした。
私たちが違うことをしたのは:
- 5 軸ミルターンセンターの 1 つのセットアップで旋削加工とフライス加工を実行できるため、作業間のデータムの移動が不要になります。
- 社内で制御されたサイクルで熱処理を行い、歪みを最小限に抑えます。
- 旋削およびフライス加工と同じ基準を使用して内部ボアを研削します。
- 2,800 個を出荷したが、不良品はゼロでした。この顧客はサプライチェーンを 4 ベンダーから 1 ベンダーに削減し、受入れ検査を廃止しました。
多工程精密加工に関するよくある質問
Q1: 部品の旋削、フライス加工、研削が必要な場合、公差の累積をどのように防ぐことができますか?
A: 重要なのは、すべての操作で 1 つのデータを使用することです。当社は旋削加工中にデータム (通常は主面とボア) を確立し、その同じデータムをフライス治具、研削治具、および最終検査に参照します。再基準化がないということは、エラーが継承されないことを意味します。また、理論表ではなく、測定データに基づいて熱処理歪みを計算したストックも残します。すべての操作が同じ検査ファイルに報告されるため、どこで逸脱が発生したかを正確に把握できます。
Q2: 熱処理が必要な部品で±0.002mmは保持できますか?
A: はい、ただし、プロセス計画が歪みを考慮している場合に限ります。オーバーサイズの機械加工、熱処理を行った後、最終公差まで仕上げ機械加工または研削加工を行います。焼き入れ鋼 (40+ HRC) の場合、ハードターニングには CBN 工具を、研削には酸化アルミニウムホイールを使用します。最終操作では、公差を達成するために材料を 0.05 ~ 0.1 mm 除去します。 Nuote Metals はすべての図面をレビューし、特定の形状に対する熱処理の影響を含め、見積もりの前に達成可能な公差を確認します。
Q3: 複数の操作にわたる精度をどのように検証しますか?
A: 当社では、複雑な形状や位置に対応する走査プローブを備えた Zeiss Contura CMM を使用しています。真円度と円筒度については、Talyrond 131 を使用します。すべての測定は、材料の熱膨張に適用される補正係数を使用して、20°C ± 1°C の温度制御された部屋で行われます。毎CNC精密加工部品には、合格/不合格だけでなく、各操作後の実際の測定値を示す寸法レポートが付属しています。これにより、熱処理中に部品がどれだけ動いたか、また研削操作でどれだけの材料が除去されたかを正確に確認できます。
ホットタグ: CNC精密加工
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー