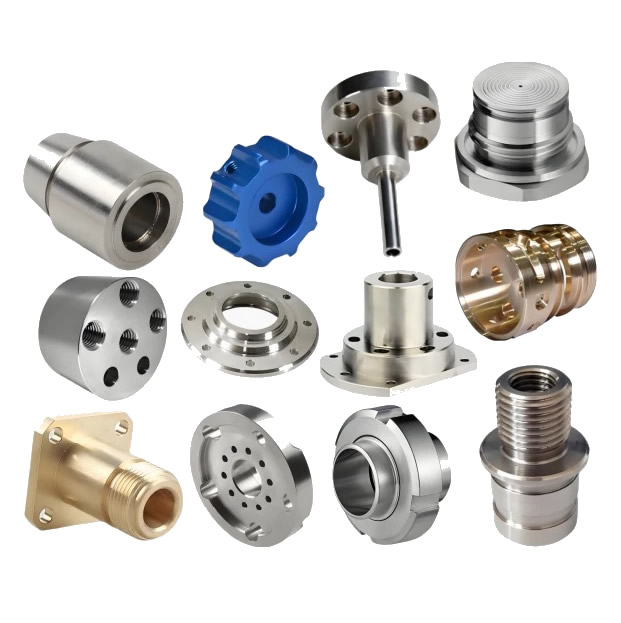
CNC精密旋削部品
精密な旋削部品は、注意深く検査することによって作られるのではなく、部品がまだ機械に入っている間にプロセスを修正することによって作られます。熱ドリフトと工具の摩耗により、バッチ中に寸法が変化します。オフライン検査では、部品の製造後にドリフトを検出します。 Nuote Metals は、インプロセス測定と閉ループ補正を使用して、中国で CNC 精密旋削部品を製造しています。旋盤で測定し、次の部品の前にオフセットを調整します。臨界直径で±0.002mm。
お問い合わせを送信
製品説明
CNC 精密旋削部品 – 修正は検査室ではなく機械内で行われます
精密旋削部品は、CMM 結果、真円度プロット、表面仕上げなどの検査レポートによって判断されることがよくあります。しかし、検査報告書は事後報告だ。部品が作成された後に測定された値がわかります。部品がまだ機械にある間にプロセスが修正されたかどうかはわかりません。
CNC 精密旋削部品は、図面上のより厳密な公差によって定義されるのではなく、バッチ全体で公差を保持するプロセス制御によって定義されます。熱ドリフトにより、製造の最初の 1 時間で直径が 0.005 mm 移動します。工具の摩耗により、次の 1,000 個の部品でさらに 0.005 mm 移動します。プロセスが修正されない場合、部品は許容範囲を逸脱し、バッチが廃棄された後に検査レポートでそれが検出されます。
Nuote Metals では、インプロセスゲージングと閉ループ補償を備えた CNC 精密旋削部品を製造しています。この記事では、2 つのドリフトの原因、補正方法、および精密旋削部品を受け入れる前に確認すべき事項について説明します。
2 つのドリフトの原因 – 熱膨張と工具摩耗
精密旋削のドリフトには 2 つの理由があり、どちらも予測可能、測定可能、修正可能です。
| ドリフトソース | 何が起こるのですか | 典型的な大きさ | 修正方法 |
|---|---|---|---|
| 熱成長 | 機械が温まるとスピンドルとワークが膨張する | 最初の 1 時間で 0.005 ~ 0.015mm | 温度センサー+オフセット補正 |
| 工具の摩耗 | 刃先を丸く加工し、切削抵抗を向上 | 1,000 個の部品で 0.003 ~ 0.010mm | インプロセスゲージ + オフセット更新 |
熱成長最初の1時間の問題です。スピンドルベアリングが加熱し、ボールねじが膨張し、ワークピースが切削熱を吸収して成長します。直径 50 mm は最初の 1 時間で 0.01 mm 増加する可能性があり、これは公差 ±0.005 mm を超えるのに十分です。成長はランダムではなく、温度曲線に従います。温度センサーでスピンドルとワークピースを測定し、CNC に補正オフセットを適用します。つまり、機械が温まるにつれてツールパスがシフトします。
工具の摩耗は長期的な問題です。インサート刃先は徐々に丸くなり、切削抵抗が増加し、ワークのたわみが大きくなり、径が変動します。インサートが摩耗すると、1,000 個の部品にわたって直径が 0.01 mm 移動する可能性があります。摩耗はオペレーターには見えませんが、測定値に現れます。加工中の部品を測定し、直径が管理限界に近づくと、公差を超える前に工具オフセットを更新します。
のためにCNC精密旋削部品、ドリフトは欠陥ではなく、補償されるべき変数です。バッチの後に検査するサプライヤーはドリフトを検出します。工程内で測定するサプライヤーがそれを修正しています。
インプロセスゲージ – 検査室ではなく旋盤で測定
インプロセスゲージは補正と検出の違いです。ゲージは旋盤に取り付けられ、または部品がタッチプローブで測定され、次の部品が切断される前に結果が CNC にフィードバックされます。
仕組み:
- タレット上のタッチプローブ (Renishaw OMP40) – 仕上げパス後、部品が切断される前の直径を測定します。
- インプロセス ゲージ (Marposs M110) – 機械加工中に部品に接触し、直径を CNC に送信するキャリパー スタイルのゲージです。
- 閉ループ補正 – CNC は測定された直径をターゲットと比較し、次の部品の工具オフセットを更新します。
修正内容:
- 熱ドリフト – マシンが温まるにつれてオフセットが更新されます。
- 工具の摩耗 – インサートが摩耗すると、オフセットが更新されます。
- 材質のバリエーション - 硬いバーほどたわみが大きくなります。オフセットが補正されます。
修正されない点:
- スピンドルベアリングの摩耗 - ゲージは原因ではなく結果を測定します。
- 曲がったバー – ゲージは真直度ではなく直径を測定します。
CNC 精密旋削部品の場合、インプロセス ゲージは CMM の代替品ではなく、それを補完するものです。ゲージはプロセスを修正します。 CMM は部品を検証します。
標準参照: より厳密な寸法が指定されていない限り、寸法公差は ISO 2768-mK および ISO 1101 に従います。 Cpk は ISO 22514 に従って計算されます。
設備と能力
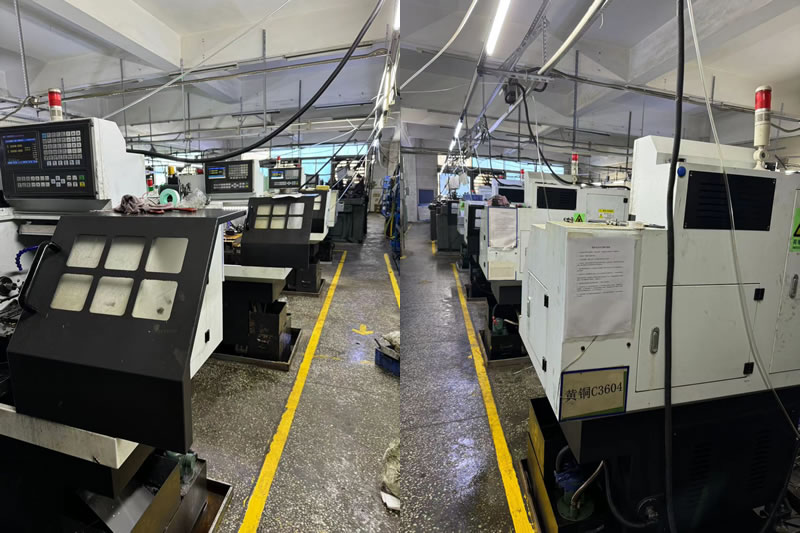
Nuote Metals は、すべての旋盤でインプロセス ゲージを備えた精密旋削セルを稼働させています。
- CNC 旋盤 (Haas ST-20Y、Okuma Genos L) – バー送り最大 80 mm、チャック最大 300 mm。
- タッチプローブ (Renishaw OMP40) – 仕上げパス後の直径と長さの測定。
- インプロセスゲージ (Marposs M110) – 大量部品の連続直径測定。
- CMM (Zeiss Contura 7/10/6) – 最終検証、加工基準に固定。
- 温度センサー – スピンドルとワークピース、補償モデルに供給。
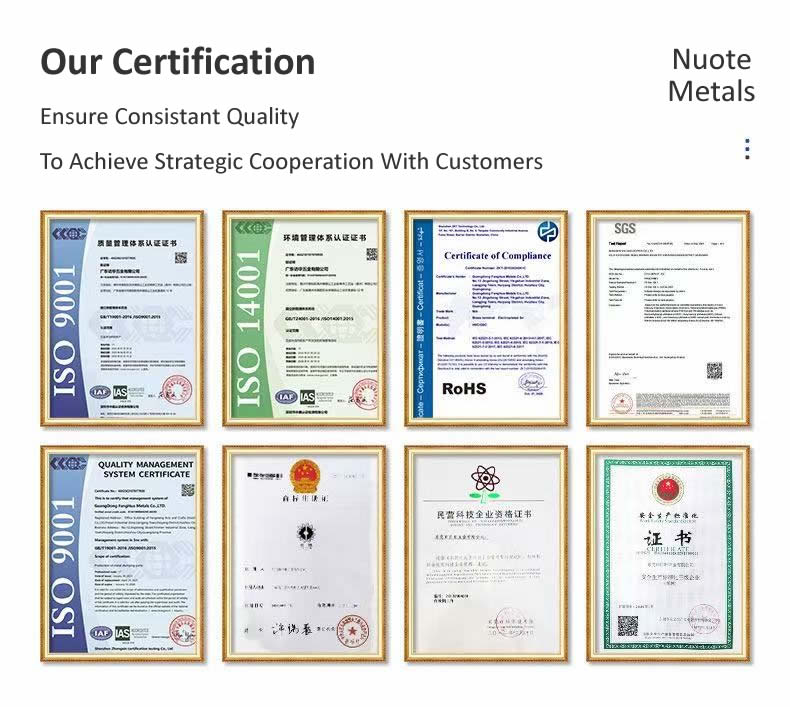
認証:ISO 9001:2015 (リクエストに応じて証明書を入手可能)。年間生産能力: 油圧、医療、自動車の安全プログラム向けの精密旋盤部品 300 万個。インプロセスゲージによる臨界直径で Cpk ≥1.33。 100% ゲージおよび遅いサイクルで Cpk ≥1.67。
制限:インプロセスゲージは、直径 ≥3mm、長さ ≤150mm で検証されています。 3mm 未満では、プローブの接触により部品が偏向されます。代わりに光学測定が使用されます。 150mm を超えると、部品は中心間でたわみます。ゲージは直径ではなくたわみを測定します。
実際の例 – プロセス内報酬により Cpk が 1.0 から 1.5 に上昇
ドイツの油圧機器メーカーは、直径 20mm、公差 ±0.003mm、Cpk ≥1.33 の精密回転バルブ スプールを必要としていました。以前のサプライヤーはバッチ後に検査しましたが、Cpk は 1.0 で、部品の 2% が許容範囲外でした。
私たちが違うことをしたのは:
- レニショーのタッチプローブを旋盤に取り付け、仕上げパス後の直径を 10 番目の部品ごとに測定しました。
- 適用された熱補償 - 温度センサーに基づいて、スピンドルが温まるにつれてオフセットが更新されました。
- 直径が管理限界に近づいたとき、つまり部品が公差から外れる前に、工具オフセットを更新しました。
- Zeiss Contura CMM (Cpk 1.52) で最終バッチを検証しました。
私たちが学んだ教訓:当社の精密旋削プログラムの初期段階では、50,000 個のバッチについてオフライン CMM サンプリングに依存していました。最初の 1 時間の熱ドリフトにより直径が 0.008 mm 移動しました。バッチの 2% が許容範囲外であったため、当社の費用で再加工する必要がありました。それ以来、公差が ±0.005 mm より厳しいすべての部品は、オフライン サンプリングではなく、インプロセス ゲージで実行されます。
制限:インプロセスプローブでは、測定ごとに 4 秒が追加されます (30 秒サイクルの場合)。これは、サイクル時間が 13% 増加することになります。大量の部品の場合は、インプロセス ゲージ (Marposs) の方が高速ですが、直径ごとに専用のゲージ ヘッドが必要です。
公差外の部品がゼロのスプールを 50,000 個出荷しました。これは、CNC 精密旋削部品が提供すべきものです。CMM で部品を正しく測定するだけでなく、部品がドリフトする前にプロセス自体を修正するプロセスも必要です。ゲージは検査室ではなく旋盤上にあるためです。
よくある質問
Q1: インプロセスゲージを使用するとサイクルタイムが増加しますか?
A: はい。タッチ プローブを使用すると、測定ごとに 3 ~ 5 秒かかります。進行中のゲージにより 1 ~ 2 秒が追加されます。 30 秒サイクルの場合、これは 3 ~ 13% の増加になります。しかし、この増加はスクラップの削減によって相殺されます。許容範囲外 2% でスクラップされるはずだったバッチは 0% になります。公差が厳しい CNC 精密旋削部品の場合、インプロセス ゲージを使用すると総コストは低くなりますが、高くなるわけではありません。
Q2: 精密旋削部品にインプロセス ゲージングが必要になるのはどのような場合ですか?
A: 公差が ±0.005mm 以上の場合、バッチが工具の磨耗が問題になるほど十分に長い場合 (500 部品以上)、または材料がバーごとに異なる場合。許容誤差が緩やかな短いバッチの場合は、オフライン CMM サンプリングで十分です。油圧、医療、自動車の安全用途における CNC 精密旋削部品の場合、インプロセス ゲージはオプションではなく標準です。
Q3: 発送時に Cpk データを提供してもらえますか?
A: はい。すべての精密旋削バッチには、プロセス中のゲージ データから計算され、CMM で検証された臨界直径に関する Cpk レポートが付属して出荷されます。レポートには、管理図、工具摩耗記録、熱補償ログが含まれます。規制産業における CNC 精密旋盤部品の場合、Cpk レポートは PPAP パッケージの一部です。
Q4: 私の部品にインプロセスゲージが必要かどうかについて DFM フィードバックを提供してもらえますか?
A: はい。公差、バッチサイズ、材質を記載した図面をお送りください。当社のエンジニアリング チームはドリフト リスクをレビューし、公差とバッチ長がプロセス内測定に正当であるかどうか、またはオフライン CMM サンプリングで十分であるかどうかを確認します。許容誤差がドリフトよりも厳しい場合は、最初のバッチが失敗した後ではなく、見積もりの前に測定方法を使用することをお勧めします。
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー