CNC旋削部品
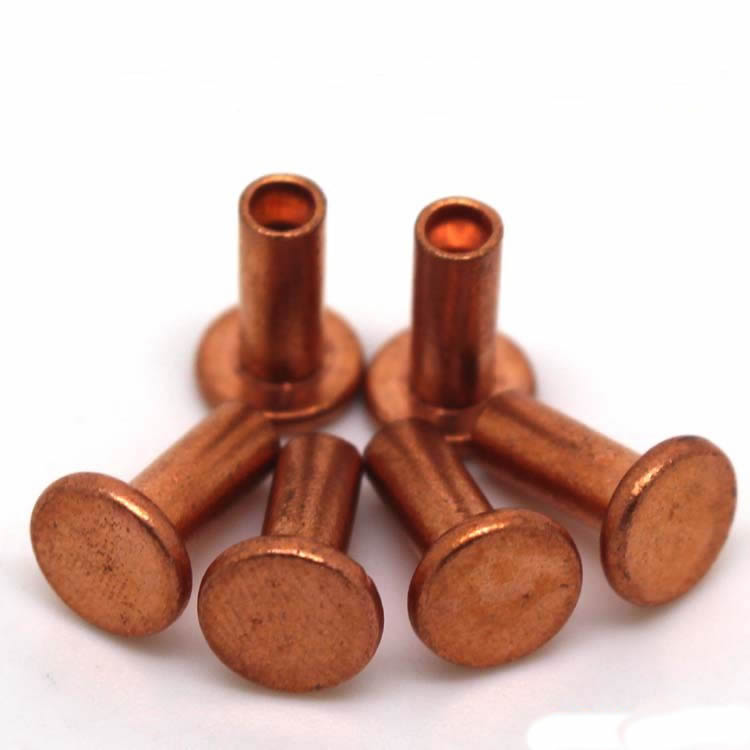
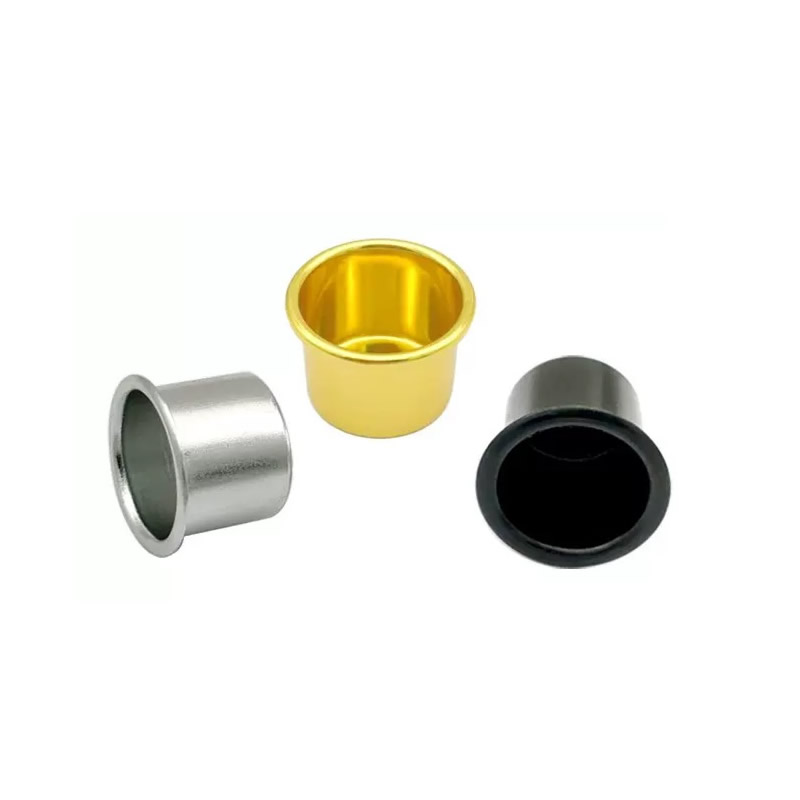
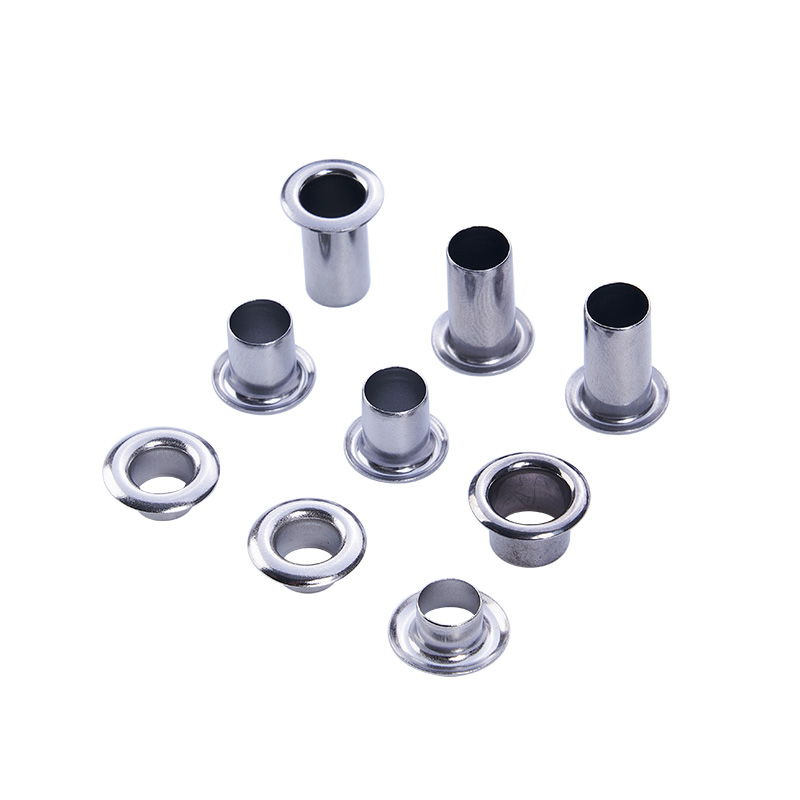
Nuote Metals は、一貫性のある正確な部品を Nuote に依存する高度に規制された業界から、明確で際立った製品の識別を必要とする業界まで、幅広い業界向けに CNC 旋削部品を製造しています。旋削品はどれも精度が高く、表面処理も良好です。
お問い合わせを送信
製品説明
CNC 旋削部品 – 棒材から完成品コンポーネントまでの最速ルート
フライス加工により形状が作成されます。回転させると円柱が作成されます。また、シャフト、ピン、コネクタ、ブッシング、バルブ スプールなど、驚くほど多くの精密部品は円筒形です。それが理由ですCNC旋削部品最も費用対効果が高く、効率的な製造方法であることに変わりはありません。
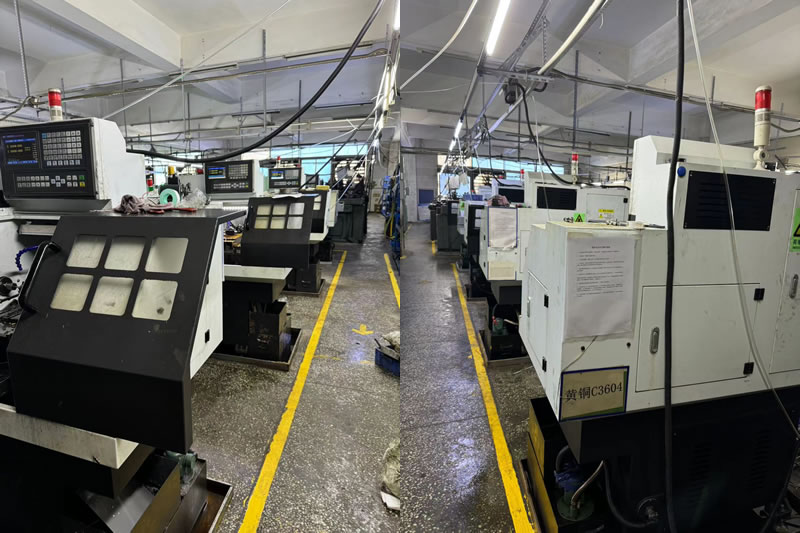
Nuote Metals では、旋削専用のバーフィードおよびチャック付き旋盤を 30 台稼働させています。しかし、スピードだけが目標ではありません。目標は、バッチごとに公差、表面仕上げ、材料の完全性を満たす部品です。この記事では、回転についての当社の考え方、どこに適合するか、図面を送っていただく際に何が予想されるかについて説明します。
方向転換を他とは違うもの、そしてより速くするもの
旋削では、固定された切削工具に対してワークピースを回転させます。フライス加工では、固定されたワークピースに対して工具を回転させます。そのたった 1 つの違いが、コスト、速度、精度に関するすべてを変えます。
回転が速い理由:
- バー送り:大量生産の場合、バーフィーダーが材料を自動的にスピンドルに押し込みます。手動での装填や部品間のダウンタイムは必要ありません。
- 一点切断:回転工具が継続的に材料と噛み合い、大量の金属を素早く除去します。
- 直径の公差が厳しくなります:旋削により自然に、優れた同心性と表面仕上げを備えた丸い形状が得られます。
- 複雑なワークホールディングなし:コレットまたはチャックがバーを保持します。完成するとパーツが外れてしまいます。
ターンが勝てる場合:
- シャフト、ピン、ボルト、スタッド
- コネクタ、アダプタ、フィッティング
- ブッシュ、スリーブ、スペーサー
- バルブスプール、ピストン、プランジャー
- 円筒主軸を持つ任意の部品
フライス加工が有利な場合:
- 平面、ポケット、複雑な輪郭を備えた角柱形状
- ハウジング、ブラケット、マニホールド
- 一次ジオメトリが回転しない部品
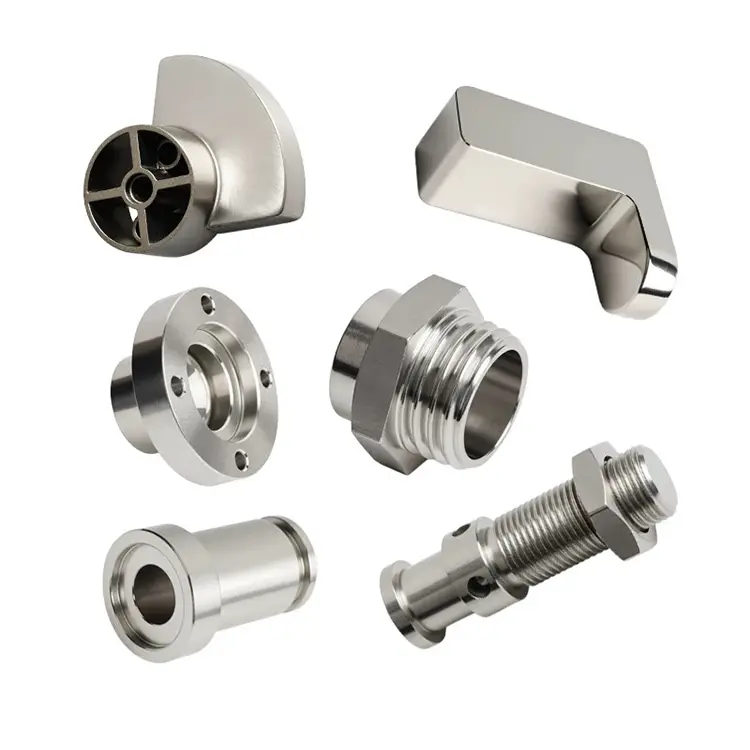
ほとんどの旋削部品には、交差穴、平面、スロットなどの二次フライス加工が必要です。そのため、当社では旋盤とフライス加工の両方の機器を運用し、その両方が必要な部品向けに 5 軸ミルターン センターを 1 つのセットアップで運用しています。
典型的な CNC 旋削部品 – 形状と用途
部品が次のいずれかの説明に該当する場合、旋削は適切なプロセスである可能性があります。
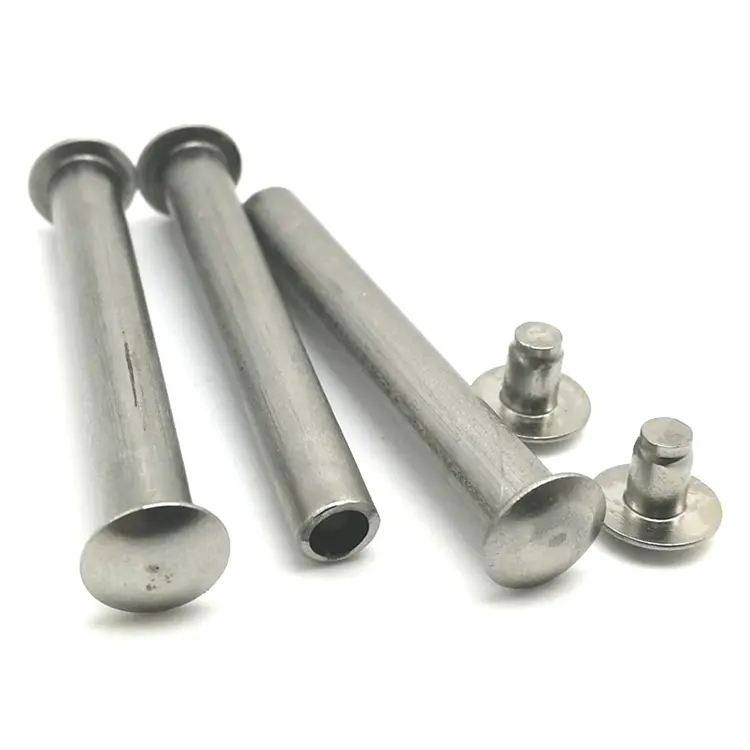
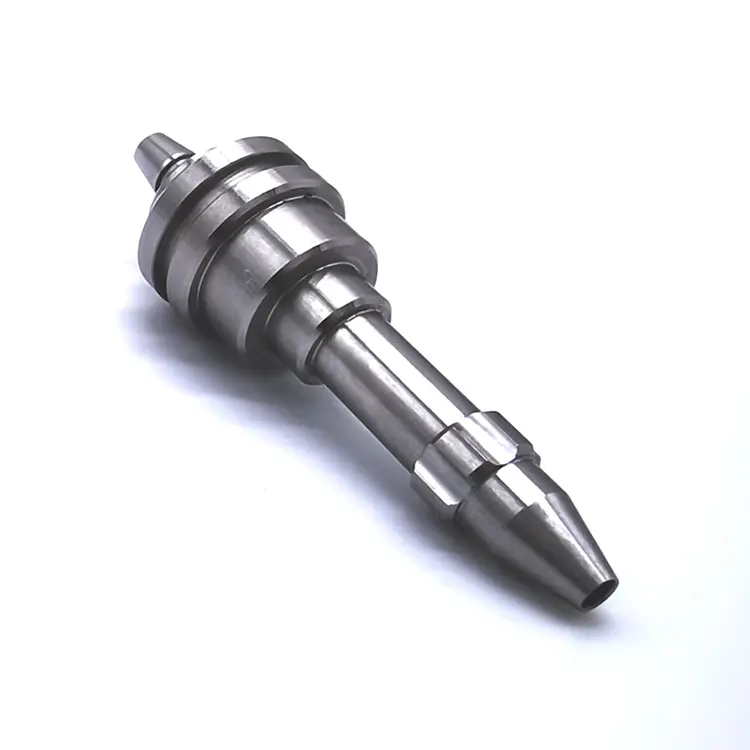
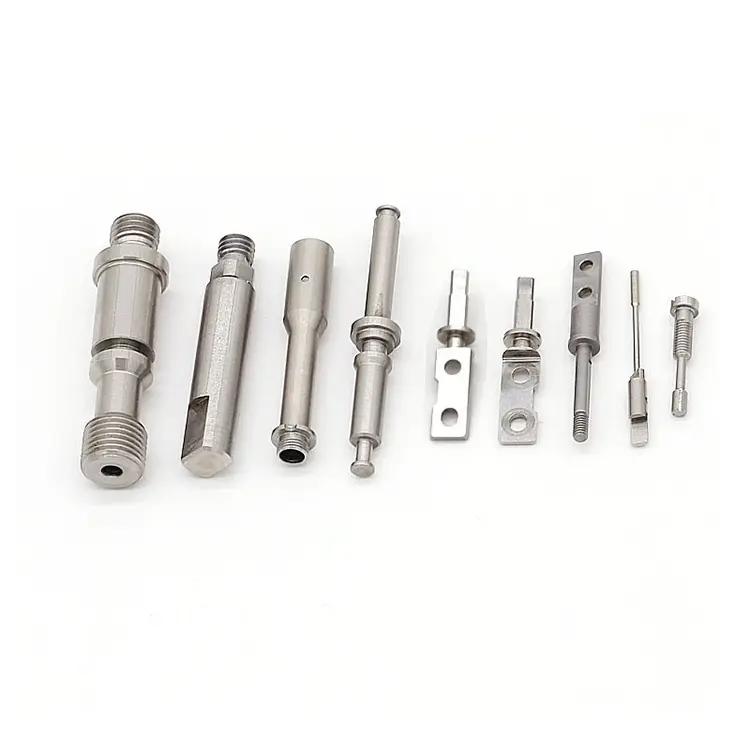
シャフトとピン– モーター、アクチュエーター、油圧シリンダー。材質:1045、4140、304、17-4PH。
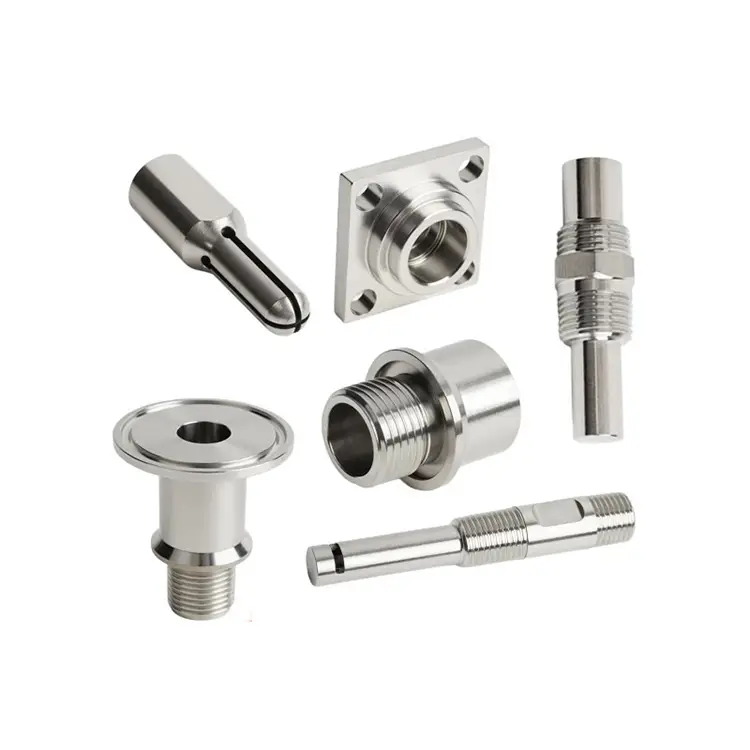
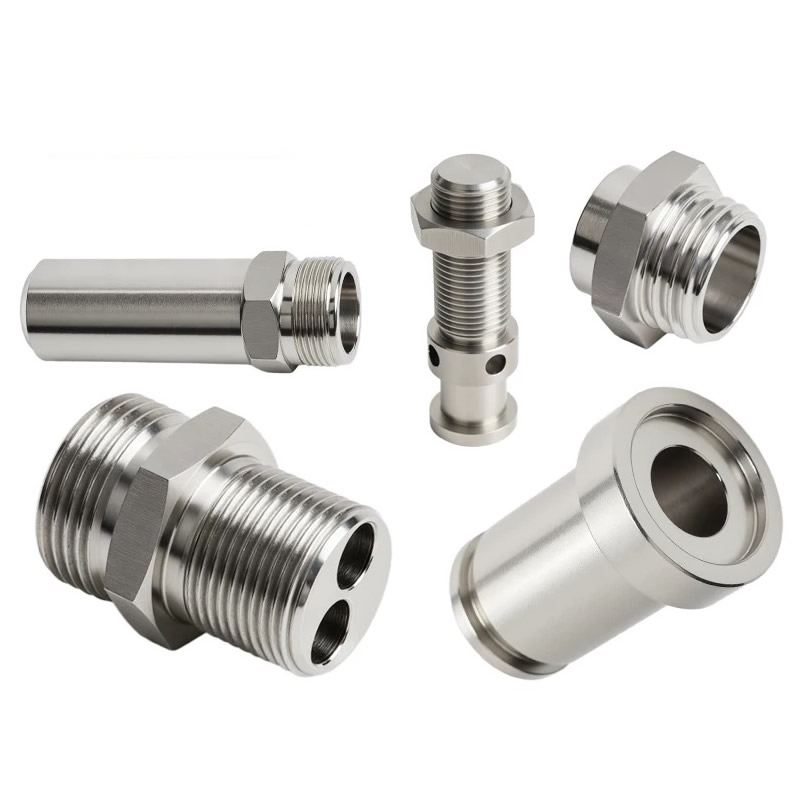
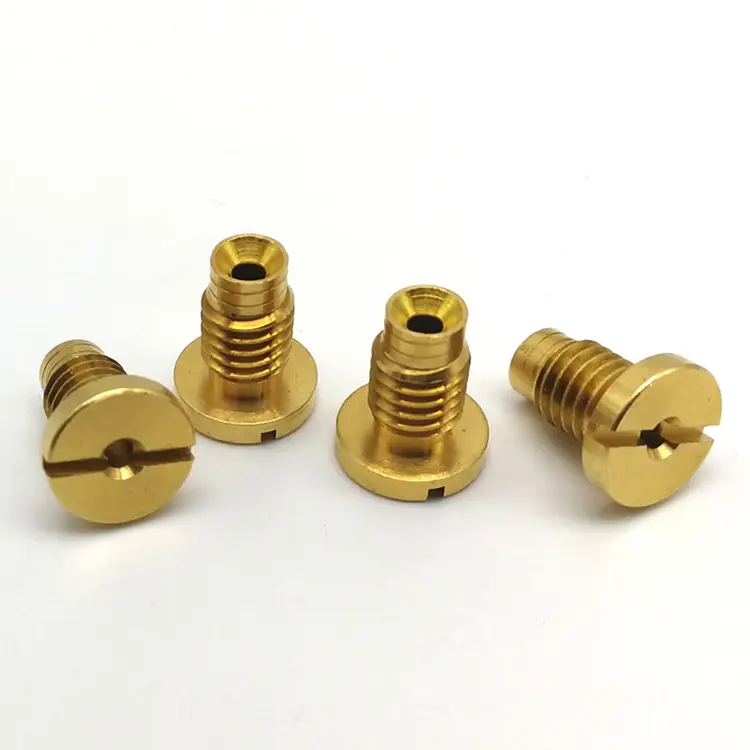
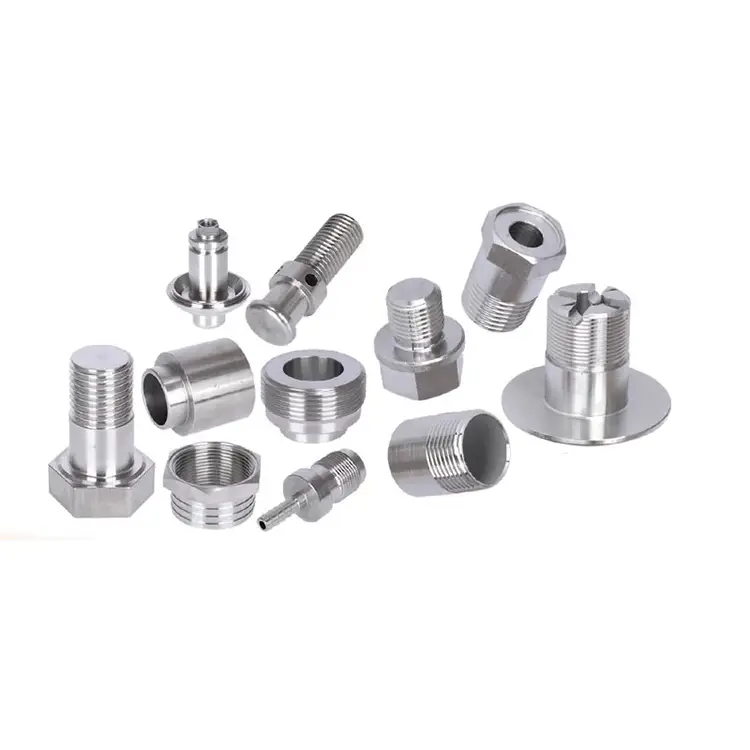
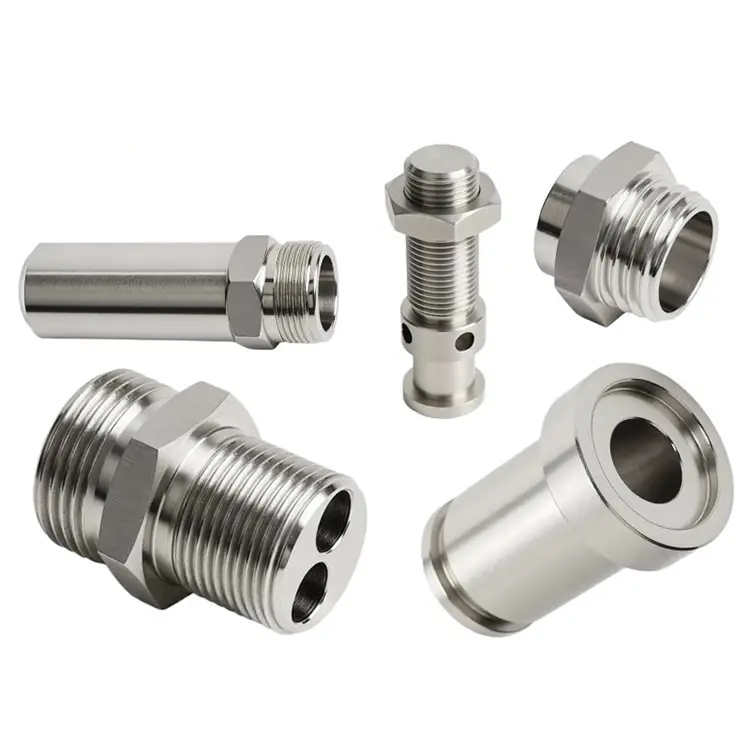
コネクタとアダプター– 流体システム、電気継手、空気圧ライン。材質:真鍮、銅、ステンレス、アルミニウム。
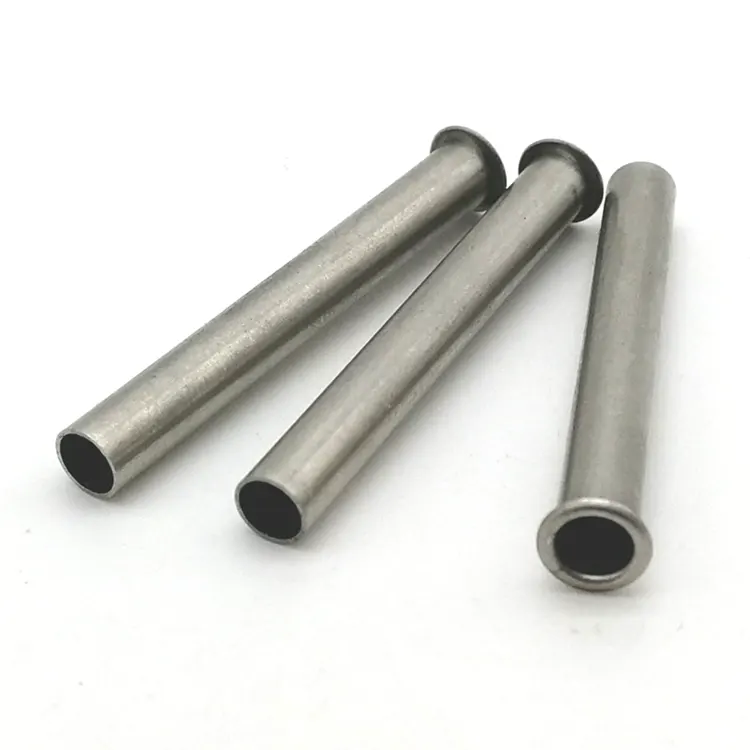
ブッシングとスリーブ– ベアリング、摩耗面、位置合わせガイド。材質:青銅、真鍮、スチール、PTFE。
バルブコンポーネント –スプール、ステム、シート、プランジャー。材質: 4140、17-4 PH、D2、ステンレス。
ファスナーとインサート– ねじ付きスタッド、カスタムボルト、ねじ付きインサート。材質:炭素鋼、合金鋼、ステンレス。
ローラーとホイール– コンベヤー、マテリアルハンドリング、印刷装置。材質:スチール、アルミニウム、ナイロン、POM。
これらの部分に共通するもの:主な円筒軸、同心性の必要性、および一貫した直径と表面仕上げの要件。これらはまさに旋削加工が最も発揮できる特性です。
設備と能力 – バー供給効率を考慮して構築
Nuote Metals は、小ロットの精度と大量生産の両方に最適化された旋削部門を運営しています。
| 能力 | 仕様 |
|---|---|
| 回転直径 | 2mm~300mm |
| 旋削長さ | 750mmまで |
| 許容範囲 | ±0.005mm(標準)、±0.002mm(精度) |
| 表面粗さ | Ra0.4μm(標準)、Ra0.2μm(研磨) |
| 棒材送り能力 | 直径2mm~80mm |
| 主軸速度 | 最大6,000RPM |
| ライブツーリング | クロスホール、フラット、スロットを 1 つのセットアップで |
私たちが定期的に検討している資料:
- 炭素鋼(1045、1215、12L14)
- 合金鋼(4140、4340、8620)
- ステンレス鋼(303、304、316、17-4PH)
- アルミニウム (6061、7075、2024)
- 黄銅(C36000、C26000)
- 銅(C11000、C10200)
- プラスチック(POM、PEEK、PTFE、ナイロン)
ボリューム機能:プロトタイプ (1 ~ 50 個)、少量生産 (50 ~ 5,000 個)、大量生産 (5,000 ~ 500,000 個以上)。
品質管理 – すべての CNC 旋削部品で検証すること
小回りは早いですが、検証しないスピードは無駄です。すべてのバッチは文書化された品質システムの下で生産されます。
入荷した材料の検証:
- すべてのバーのミルテスト証明書。
- 社内で硬度と微細構造をチェックします。
プロセス内モニタリング:
- 新しい部品番号ごとに初回製品検査 (FAI) を実施します。
- 重要な直径に関する統計的プロセス管理 (SPC)。
- 工具の摩耗を監視し、ドリフトを防ぐためのスケジュールされた工具の交換。
最終検査:
- 複雑な形状の CMM 検査。
- ねじ山とプロファイルの検証用の光学式コンパレータ。
- Ra検証用の表面粗さ計です。
- すべての出荷に全寸法レポートと材料証明書が付属します。
認証: ISO 9001:2015。 RoHS および REACH 準拠が可能です。リクエストに応じて PPAP ドキュメントをご提供します。
実際の例 – 17-4 PH ステンレス バルブ スプール
北米の油圧機器メーカーは、直径公差 0.008 mm、同心度 0.005 mm、熱処理後の HRC が 40 ~ 45 HRC の 17-4 PH ステンレス バルブ スプールを必要としていました。以前のサプライヤーは、硬化後に同心度を維持できず、スプールの真円度が 0.02 mm ずれていました。
私たちが違うことをしたのは:
- 5 軸ミルターンセンターでスプールを完全に機械加工し、すべての直径、溝、クロス穴を 1 回のセットアップで加工します。
- 熱処理後の最終仕上げパスにはCBNツールを使用しました。
- 硬化前と硬化後にタリロンドで同心度を確認。
- 3,500 個を出荷したが、不良品はありませんでした。お客様は二次研削を省略し、リードタイムを 10 日短縮しました。
CNC 旋削部品に関するよくある質問
Q1: CNC 旋削と CNC フライス加工の違いは何ですか?
A: CNC 旋削ではワークピースを回転させながら、固定工具でワークピースを切削します。これは円筒部品に最適です。 CNC フライス加工では、ワークピースを静止させたまま工具を回転させます。これは、平らな面やポケットを持つ角柱状の部品に最適です。多くのCNC旋削部品クロス穴または平面の二次フライス加工も必要です。 Nuote Metals は両方のタイプの装置に加え、旋削とフライス加工を 1 つのセットアップで組み合わせた 5 軸ミルターン センターを運用しています。
Q2: 旋削加工品の公差はどれくらいですか?
A: 当社の標準公差は±0.005mmで、重要な直径については±0.002mmまでの精度が可能です。同心度、真円度は0.005mm以上に抑えられます。達成可能な公差は、材料、部品の長さと直径の比、およびフィーチャーのタイプによって異なります。熱処理部品の場合は、熱処理後の公差を指定するか、研削を考慮することをお勧めします。 Nuote Metals は、注文する前にすべての図面をレビューし、DFM フィードバックを提供します。
Q3: 横穴とねじを備えた棒材から部品を旋削できますか?
A: はい。当社の旋盤にはライブツーリングとバーフィーダーが装備されており、旋削加工と同じ設定でクロス穴の穴あけ、平坦化、ねじ切りを行うことができます。これにより二次作業が不要になり、リードタイムが短縮され、フィーチャー間の同心度が向上します。複雑な形状の場合、1 回のセットアップで部品を加工できる 5 軸ミルターン センターを使用します。
ホットタグ: CNC 旋削部品、中国 CNC 旋削部品
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー