銅皿頭リベット
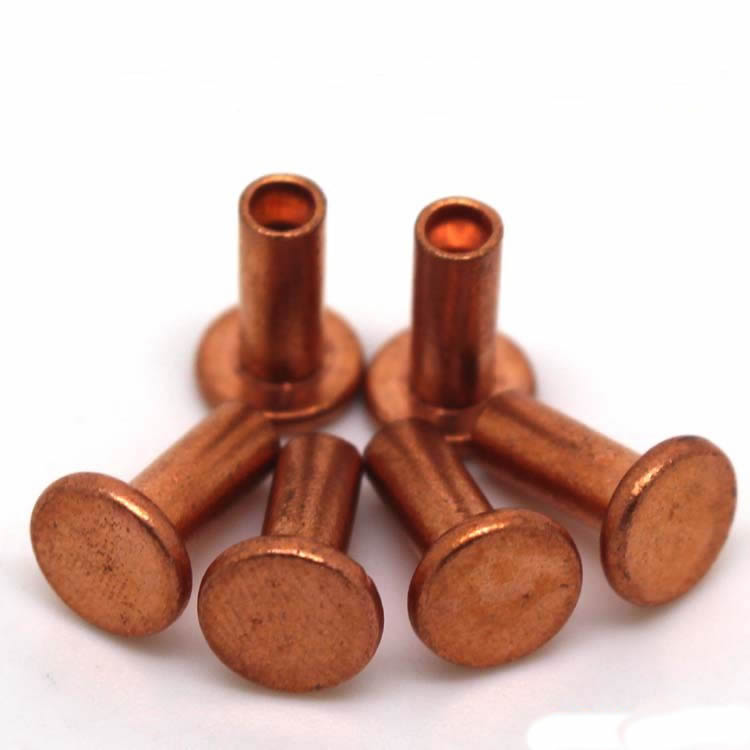
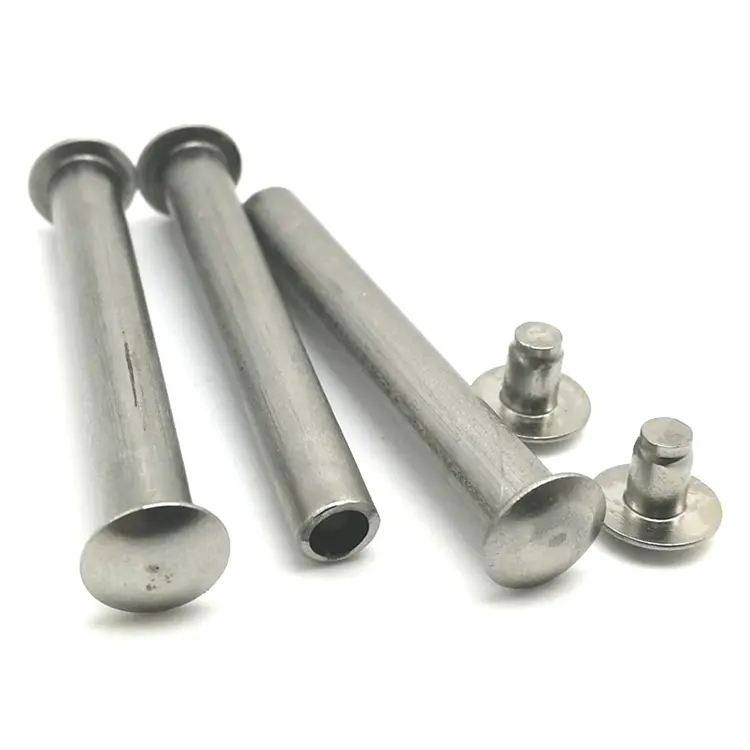
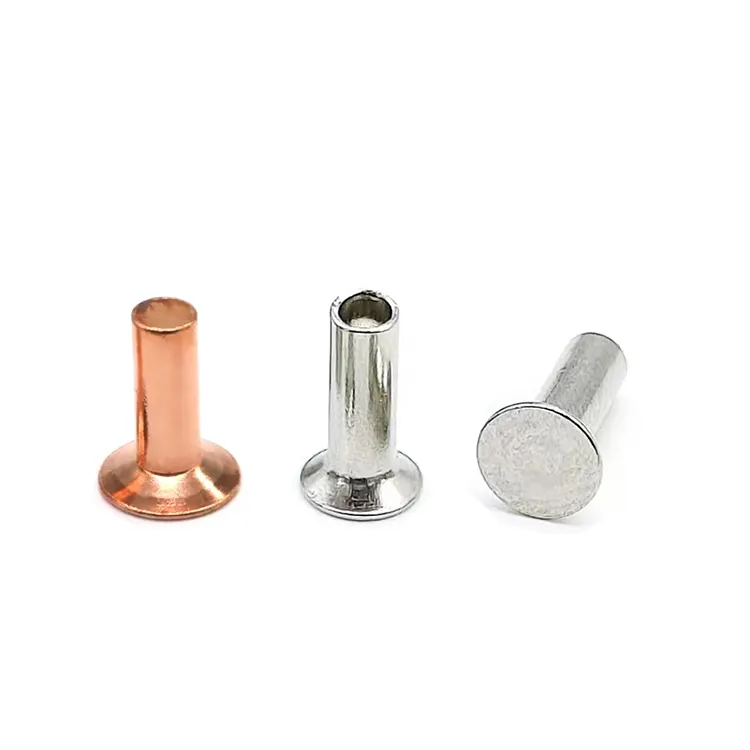
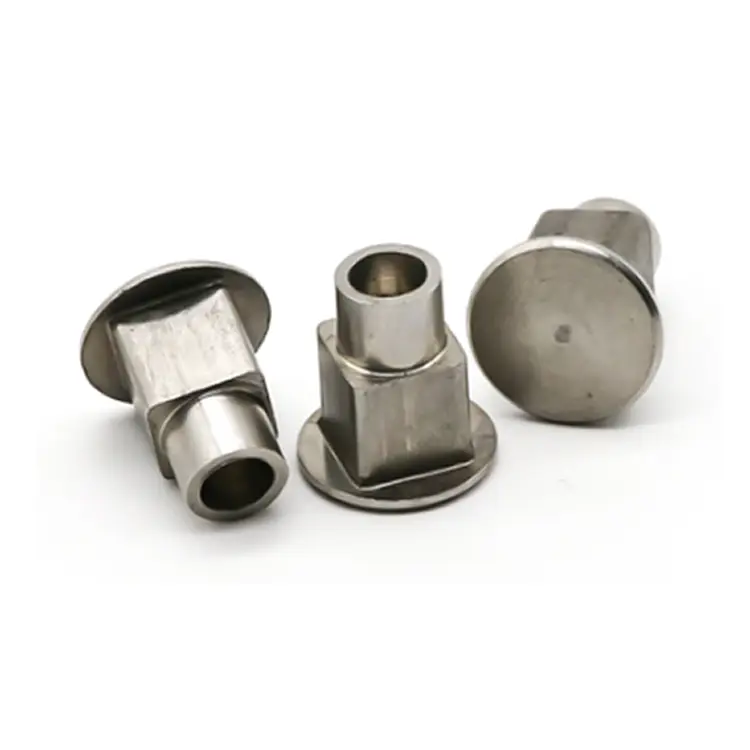
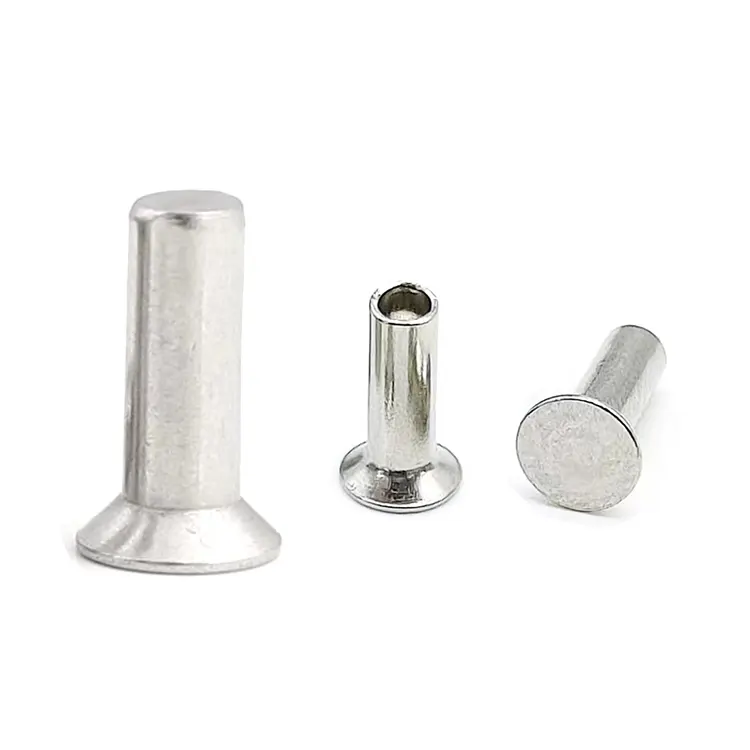
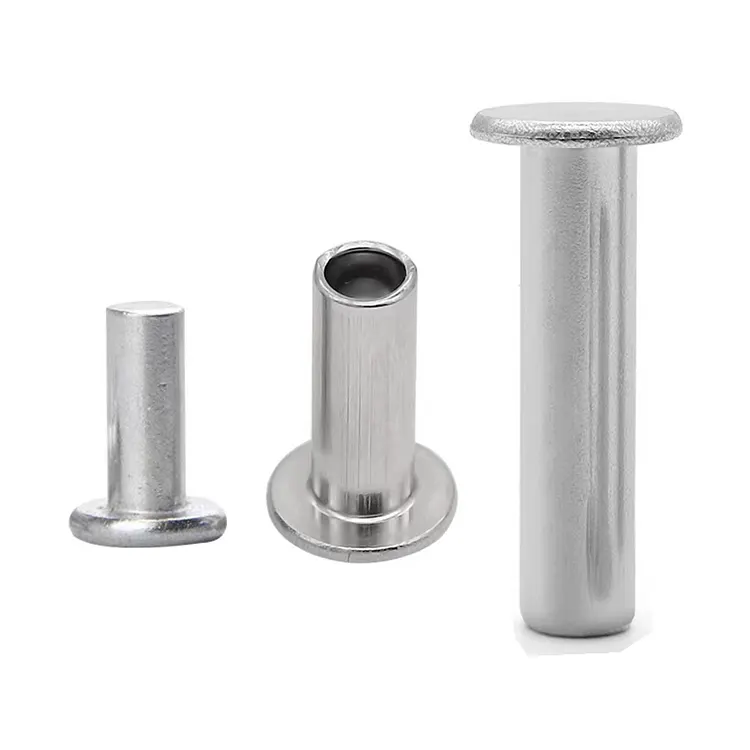
中国の Nuote Metals が製造する銅皿頭リベットは、主に機械製造、電子機器、家具の組み立て、その他の産業分野で使用される一般的な金属ファスナーです。伝統的な金属材料である銅は、優れた電気伝導性、熱伝導性、耐食性を備えているため、特定の用途で広く使用されています。皿頭リベットは、冷間圧造または熱間鍛造プロセスによって製造される締結具です。構造が単純なので、特殊な接続を作成するためにリベット留めするためのツールが必要です。
お問い合わせを送信
製品説明
銅皿頭リベット – 突出が許容されないフラッシュ仕上げ
アプリケーションによっては、ヘッドの上昇を許容できない場合があります。足裏が滑らかでなければならないボートデッキ。すべてのパネルが完全に平らに配置されている必要がある銅製のファサード。突出したリベットが可動部に干渉する精密機器。このような作業には、銅皿頭リベットが唯一の解決策です。
Nuote Metals では、あらかじめカットされたテーパー穴に完全に収まるように、銅の皿リベットを正確な 90° の角度に機械加工します。その結果、引っかかりや目に見える留め具がなく、ただ滑らかな銅だけで、一体感のある表面が得られます。ただし、フラッシュ仕上げにはトレードオフが伴います。ヘッドはより薄く、取り付けにはより高い精度が必要であり、すべての銅の用途が適しているわけではありません。
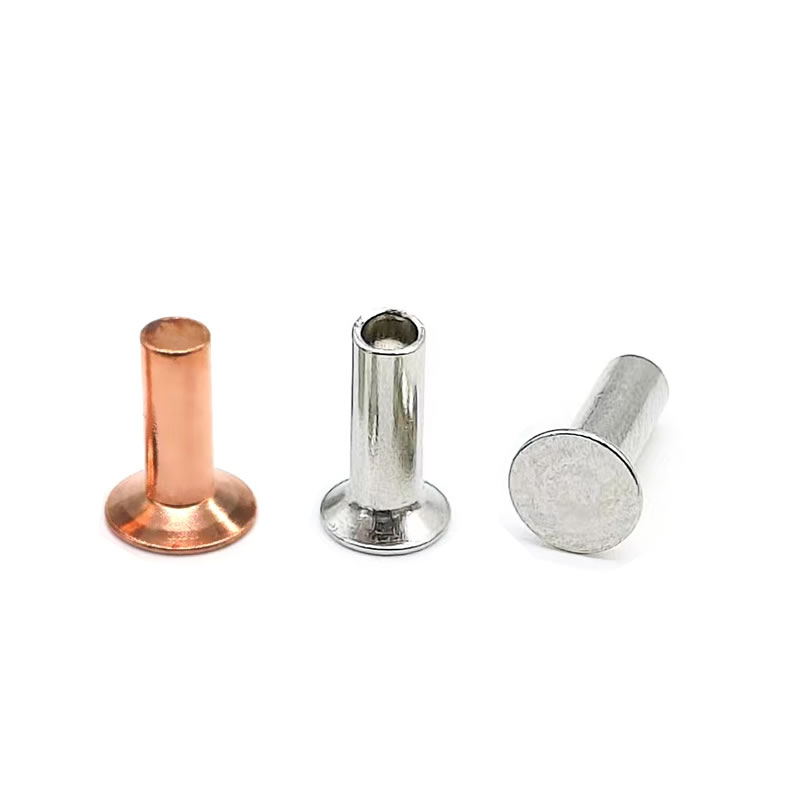
皿穴のトレードオフ – 面一になるか、頭部の強度が低下する
皿頭はその下が円錐形で、対応するテーパー穴に収まるように設計されています。正しく取り付けると、ヘッドの上部が周囲の銅表面と同じ高さになります。
得られるもの:
- 完全に面一仕上げ – 突起や引っかかりがない
- 塗装、ラッカー塗装、または緑青の開発のための滑らかな表面
- 海洋または空気力学的用途における抵抗の低減
- 建築用銅のプロフェッショナルな完成した外観
あなたが放棄するもの:
- 丸頭と比較して耐衝撃性が15~20%低い– 皿頭はシャンクよりも材料の質量が少なくなります。
- より低い引き抜き抵抗– 円錐形の座面の有効面積は、平頭またはなべ頭よりも小さくなります。
- 事前に加工された皿穴が必要です– 追加の製造ステップにより、コストと時間が追加されます。
銅に関する重要なルール:銅は柔らかいため、皿穴をきれいに切断し、リベットの角度を正確に一致させる必要があります。角度が 3 ~ 5 度でもずれていると、応力点が生じ、セット中にヘッドに亀裂が入ったり、振動による緩みにつながる可能性があります。 Nuote Metals は、文書化されたヘッド角度を備えたリベットを提供し、銅の厚さに適した皿穴工具を推奨します。
技術仕様 – 銅皿頭リベット
DIN 302 および ISO 1051 の寸法に従って製造されています。カスタム角度も利用可能。
| パラメータ | 値/範囲 | 試験規格・公差 |
|---|---|---|
| シャンク径(d) | 1.5~10mm | ±0.05mm(≦6mm) |
| ヘッド径 (dk) | 1.4×d~1.6×d | ±0.15mm |
| ヘッド高さ(k) | 0.3×d~0.4×d | ±0.1mm |
| 皿穴角度 | 90°(標準)または120° | ±1° |
| 長さ(L) | 3~40mm | ±0.3mm |
| 抗張力 | 220~280MPa | ASTM B152 |
| せん断強度 | 180~220MPa | ASTM F606 |
| 導電率 | ≧58 MS/分 (C11000)、≧59 MS/分 (C10200) | ASTM B193 |
| 純度 | ≧99.7% (C11000)、≧99.99% (C10200) | ASTM E53 |
| 規格 | DIN 302、ISO 1051 | 図面ごとのカスタム |
材料グレード:
C11000 (ETP):99.9% 銅、0.04% 酸素。 General marine, architectural, and electrical use.
C10200 (OFHC):99.99% 銅、無酸素。重要なエレクトロニクスおよび極低温アプリケーション。
皿穴が正しい選択である場合とそうでない場合
銅皿リベットは、平頭またはなべ頭からの普遍的なアップグレードではありません。彼らは 1 つの特定の問題、つまりフラッシュ仕上げを解決し、他の問題を紹介します。
次の場合は皿穴を選択してください。
- ボートのデッキ、銅製の屋根、計器パネル、空気力学的表面など、表面は完全に面一でなければなりません。
- 銅は十分な厚さ (≥2mm) で、変形することなくきれいな皿穴をサポートします。
- 接合部は、静的な建築物、海洋デッキ、装飾トリムなど、低振動かつ低衝撃に面しています。
- 手動工具ではなく、CNC または精密ドリルで皿穴を正確に加工できます。
次の場合は皿穴を選択しないでください。
- 銅は 1.5 mm より薄いため、皿穴によって材料が過剰に除去され、シートが弱くなってしまいます。
- ジョイントはモーター、発電機、重機などの激しい振動や衝撃を受けます。代わりにラウンドヘッドを選択してください。
- リベットと穴の角度が一致していることを保証することはできません。一致しないと亀裂が発生します。
よくある間違い:仕上がりの美しさが求められるため、薄い銅板に皿銅リベットを使用します。その結果、穴のエッジが弱くなり、早期に破損します。薄い銅の場合は、パンヘッドを選択してください。これにより、材料を除去せずに目立たない仕上げが得られます。
ソリッド vs. セミチューブラー – 皿頭銅にはどちらが適していますか?
| 特徴 | 純銅皿頭 | 半管状銅皿穴 |
|---|---|---|
| 設定力 | 100% (ベースライン) | 50~60% |
| せん断強度 | 100% | 80~85% |
| ヘッドクラックの危険性 | より高い - シャンク全体が流れに抵抗します | 下部 - 中空の先端は変形しやすい |
| 最高のアプリケーション | 厚い銅、構造上のフラッシュジョイント | 薄い銅製の大容量フラッシュアセンブリ |
| 生産速度 | もっとゆっくり | 40 ~ 50% 高速化 |
銅に関する重要な洞察:皿頭は薄いため、特に中実リベットの場合、過剰な取り付け力によって皿頭が割れる可能性があります。半管状の皿リベットは力をほぼ半分に軽減し、銅の方が寛容です。銅の厚さが 3mm 未満の場合は、半管状を推奨します。厚い銅の場合、または最大のせん断強度が必要な場合は、力が制御された固体を選択してください。
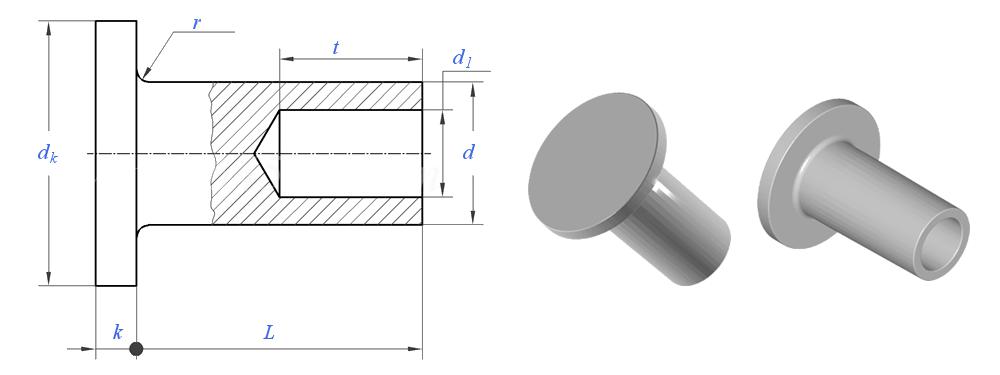
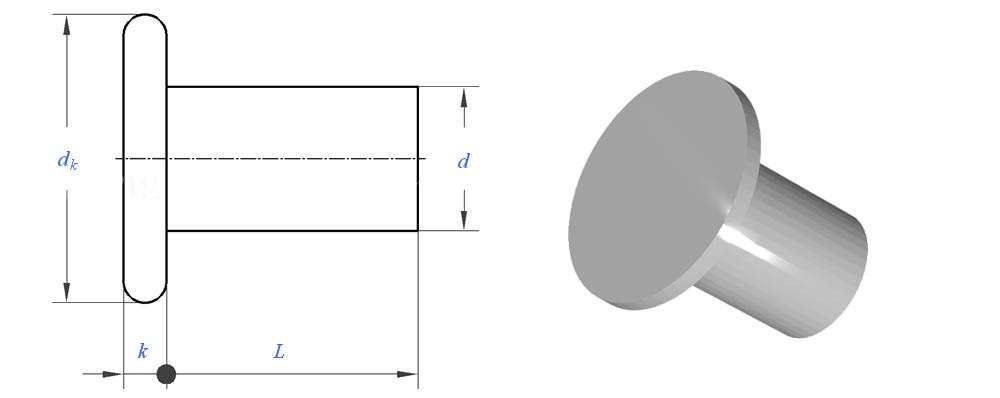
皿穴の準備 - 銅リベットの失敗のほとんどが発生するステップ
皿リベットの品質は、それを取り付ける穴によって決まります。銅の場合、このステップは鋼の場合よりも重要です。
角度の一致:皿穴カッターはリベットの角度 (90° または 120°) に正確に一致する必要があります。 6mm リベットに 3° の不一致があると、片側に 0.15mm の隙間が生じます。負荷がかかると、その隙間が亀裂の開始点になります。
深さコントロール:皿穴の深さは頭の高さ (k) と等しくなければなりません。浅すぎると頭が飛び出てしまいます。深すぎるとヘッドが表面の下に沈み、薄い銅のエッジが変形する可能性があります。
バリ取り:銅は加工すると糸状のバリが発生します。これらのバリを取り除かないと、円錐形ヘッドが完全に固定されなくなります。セットする前に必ず穴の両側のバリを取ってください。
アンビルの選択:皿リベットには平らなアンビルを使用します。凹型のアンビルを使用すると、平らな上部が変形し、フラッシュ仕上げが台無しになります。アンビルの直径はヘッドの直径以上である必要があります。
私たちのサポート:Nuote Metals は皿穴深さゲージを提供し、リベットの注文に合わせた切削工具の仕様を推奨します。重要なプロジェクトの場合、フル生産の前にサンプル バッチを作成し、実際の銅素材でシートをテストします。
銅皿頭リベットに関するよくある質問
Q1: 接合部を弱めることなく、1.5mm 銅板に銅皿頭リベットを使用できますか?
A:お勧めしません。皿穴により、シートから材料が除去されます (通常、深さは 0.3 x d ~ 0.4 x d)。 1.5 mm 銅に 4 mm リベットを使用すると、穴の端でシートの厚さの約 25 ~ 30% が除去され、引き抜き強度が大幅に低下します。 2mm 未満の銅の場合は、代わりになべ頭リベットまたは平頭リベットを選択してください。材料を除去することなく薄型を実現します。薄い銅にフラッシュ仕上げが絶対に必要な場合は、接合強度を回復するためにブラインド側にバッキングワッシャーを使用することを検討してください。Nuote Metals は適合する銅ワッシャーを供給できます。
Q2: 銅製の皿リベットが固定中に頭部で亀裂が入るのはなぜですか?
A: 亀裂は、ほとんどの場合、次の 3 つの原因のいずれかによって発生します。 (1) 皿穴ツールとリベット頭の角度の不一致。たとえ 3 ~ 5° の差でも応力点が生じます。 (2) 過剰な取り付け力 - 銅はスチール製リベットに使用される力の 40 ~ 60% しか必要としません。 (3) ヘッドシャンク接合部のフィレット半径がシャープです。半径が 0.3×d 未満の場合、アプセット中に銅が流れることができません。 Nuote Metals では、最小フィレット半径 0.5×d を維持し、ヘッド角度を ±1° に制御します。リベットの寸法、皿穴カッターの仕様、設定圧力を共有していただければ、原因を特定し、修正を推奨します。
Q3: 銅皿リベットは造船や海洋デッキに適していますか?
A: はい。これは彼らの古典的なアプリケーションの 1 つです。銅製の皿リベットは、板材と面一に位置し、塩水による腐食に耐え、青銅や真鍮の金具と反応しないため、何世紀にもわたって木造船の建造に使用されてきました。現代の海洋用途には、電気メッキの違いが生じる可能性があるメッキなしの、自然仕上げまたは研磨仕上げの純銅製皿リベットをお勧めします。フラッシュヘッドはロープ、ネット、足への引っ掛かりを防ぎます。 Nuote Metals は、ヨーロッパおよび北米のボート製造業者および海洋請負業者に皿穴付き銅リベットを供給しています。デッキの場合は、柔らかい木材や複合材の硬化力を軽減するために、半管状のボディをお勧めします。
ホットタグ: 銅皿リベット、中国銅リベット、銅皿リベット
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー