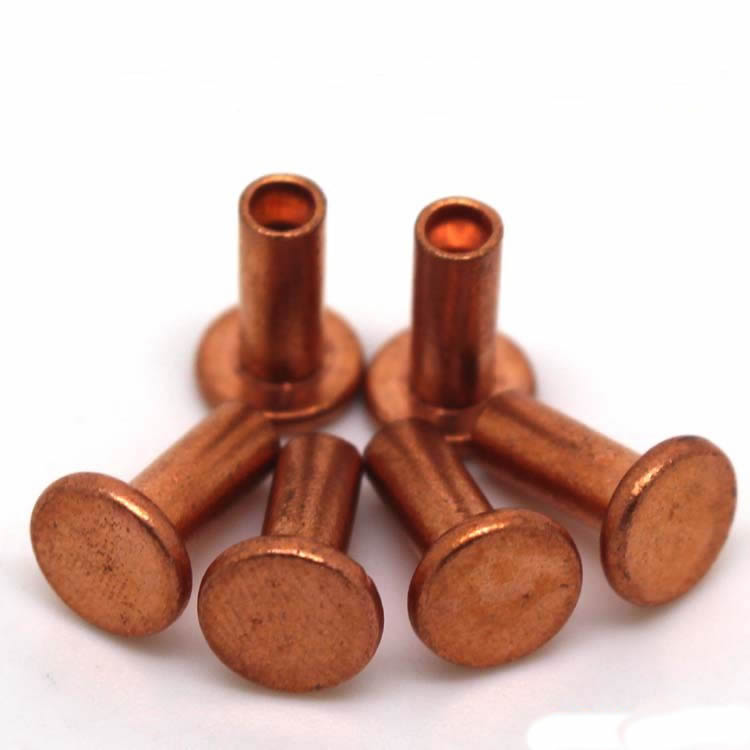
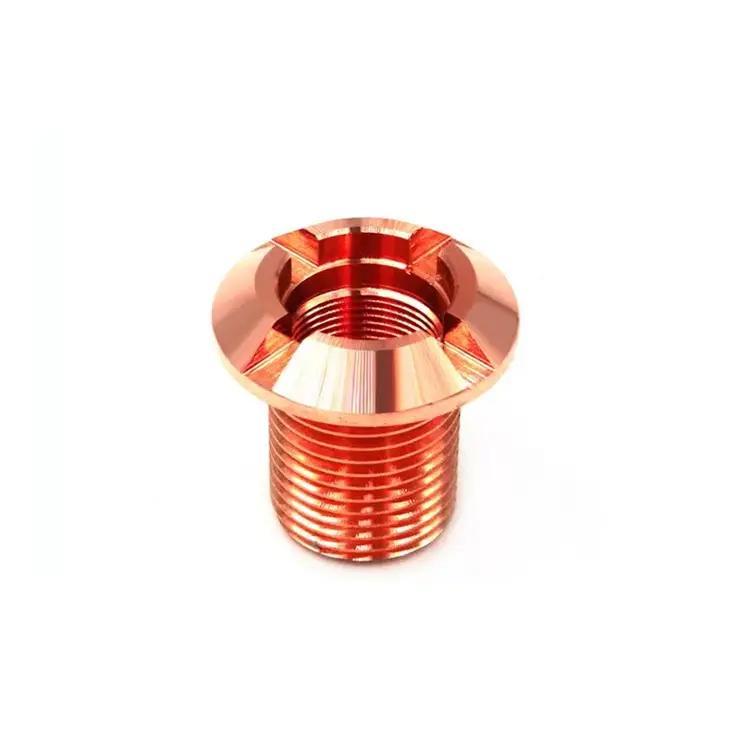
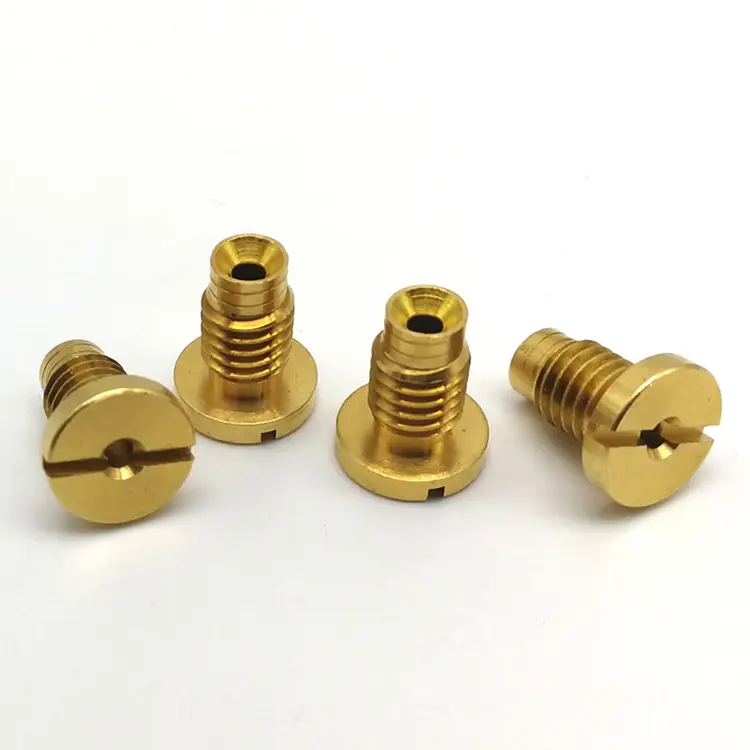
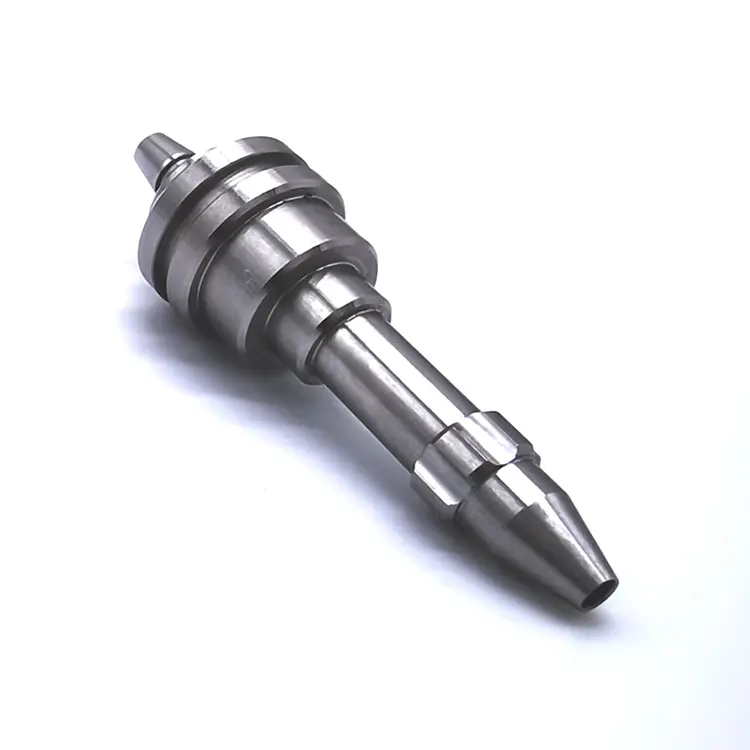
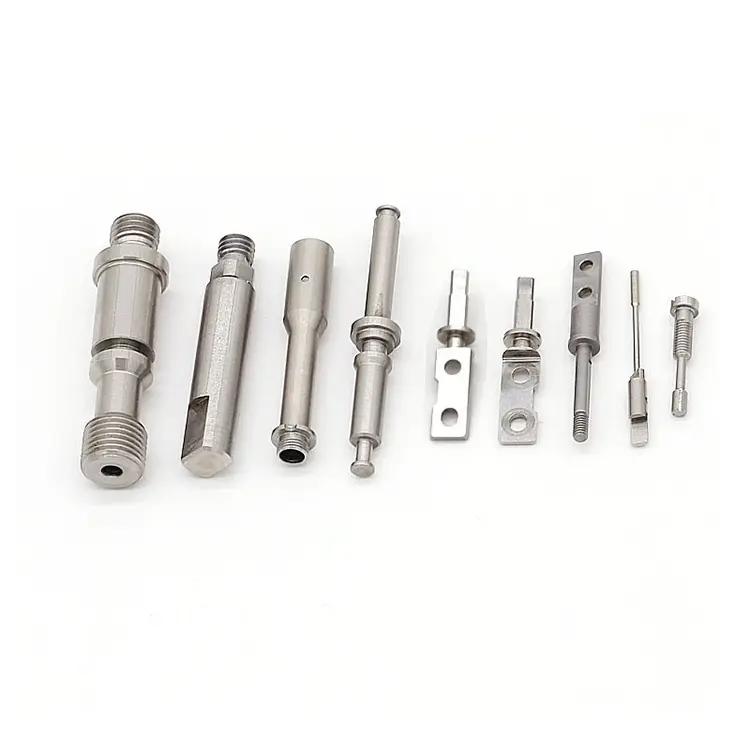
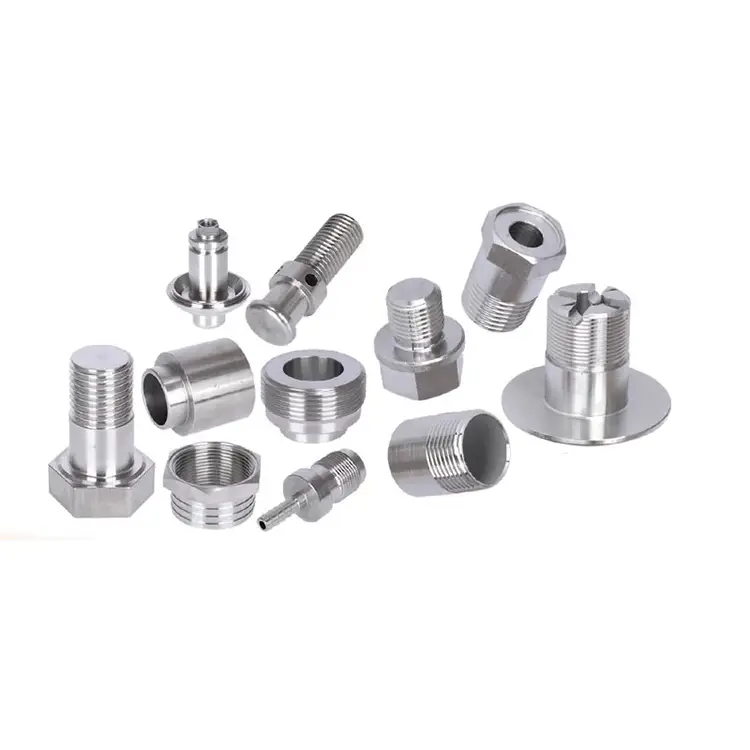
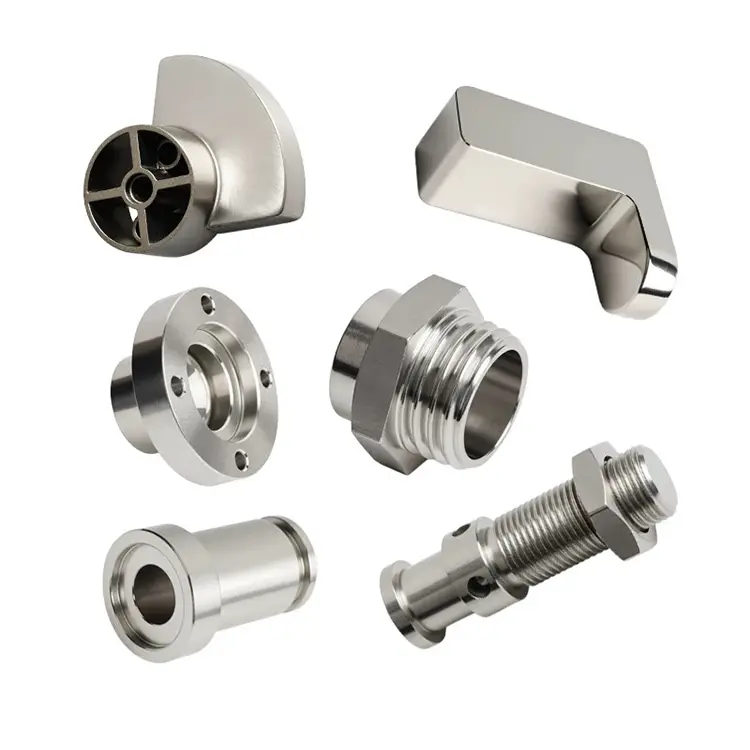
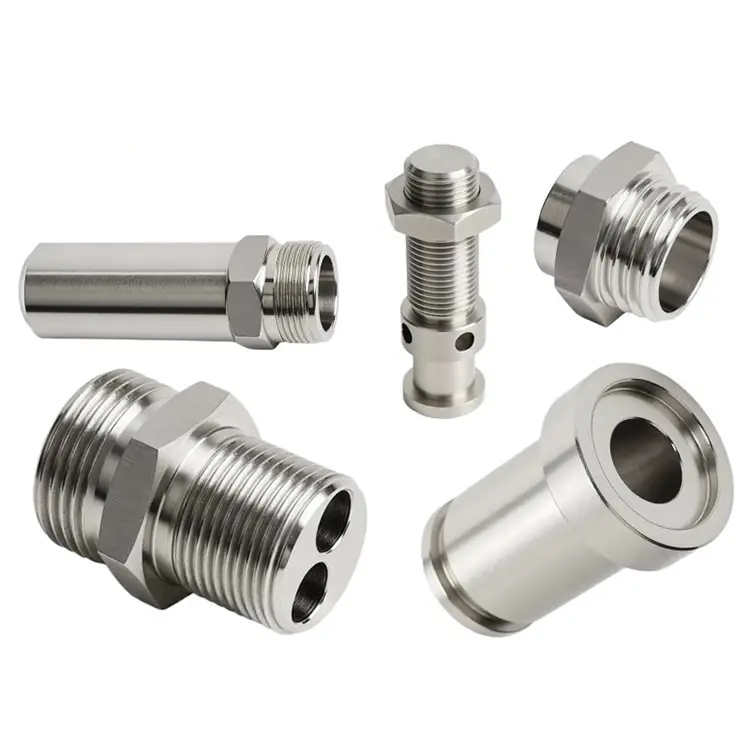
銅製旋削部品
Nuote Metals は、特殊な旋削部品の製造と供給において 10 年以上の経験があり、当社の CNC 旋盤装置は、お客様の最も詳細な要件を満たすために非常に正確な測定で銅の旋削部品を製造することができます。すべての銅機械加工部品は最小公差で製造されており、最も厳しい基準にも適合します。
お問い合わせを送信
製品説明
真鍮は簡単に回転します。スティールも反撃する。アルミニウムにはバリ取りが必要です。銅は違います。柔らかくて粘着性があり、汚れがつきやすいです。すぐに加工硬化します。長くて糸状の切りくずが発生し、工具に巻きつき、表面を傷つけます。そして、標準パラメータで加工すると、見た目は問題ない部品が得られますが、導電性テストには不合格になります。
ヌオーテメタルズ機械銅製旋削部品電気伝導率や熱伝導率が機能ではないアプリケーションの場合、それが機能全体となります。バスバー コネクタ、RF シールド コンポーネント、真空シール、ヒート シンク ピン。部品に電流を流したり、熱を放散したり、非磁性の信号経路を維持したりする必要がある場合、その材料は銅です。ただし、正しく加工されている場合に限ります。
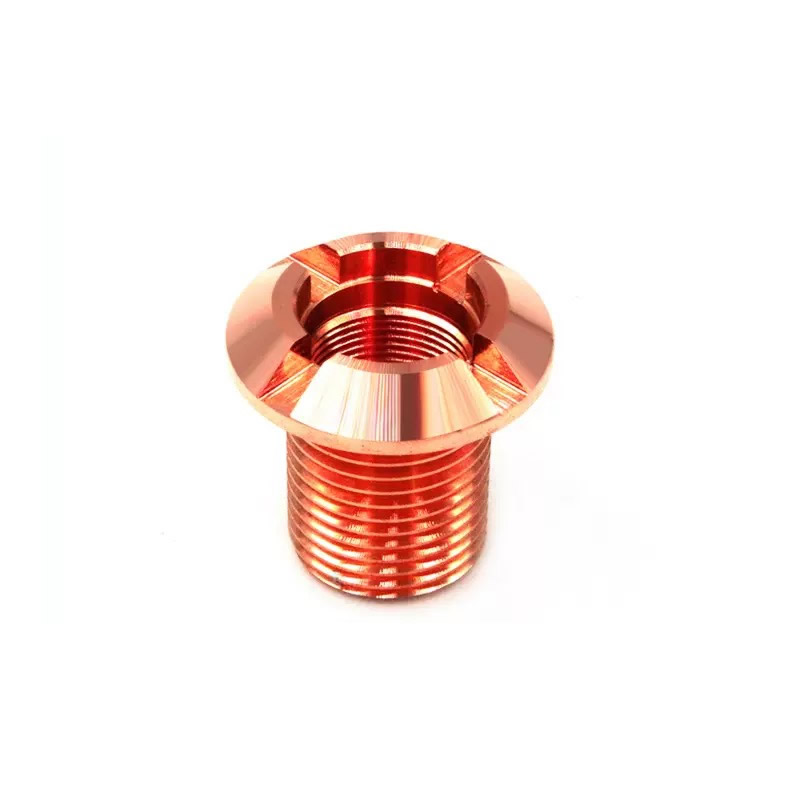
銅旋削加工の4つの罠
1. 汚れと蓄積エッジ。
銅は柔らかく延性があるため、圧力がかかると刃先に溶着する傾向があります。これにより、予期せずに破損するビルトアップ エッジ (BUE) が形成され、表面仕上げの低下、寸法のドリフト、および接触抵抗を増加させる埋め込み粒子が発生します。当社では、ハイポジすくいのコーティングされていない研磨超硬チップを使用しています。コーティングされた工具は摩擦を増加させ、銅の BUE を悪化させます。切削速度は高く維持され、送りは適度に行われ、クーラントは刃先に正確に供給されます。
2. 導電性を破壊するバリ。
銅バリは延性があり、部品にくっつきます。バスバー接触面にバリがあると高抵抗点が発生します。 RF キャビティ内のバリは信号の動作を変化させます。標準のバリ取りでは内部エッジが欠けてしまいます。当社では、制御された送り速度を使用してソースでのバリの形成を最小限に抑え、その後、内部フィーチャーの熱バリ取りまたは研磨フロー仕上げを行っています。重要な電気表面については、錫メッキまたはメッキの前にプロファイラーを使用して検査します。
3. 機械加工中の加工硬化。
銅は急速に加工硬化します。工具が切断ではなく摩擦すると、表面が硬化し、次のパスでの鈍さが早くなり、その後の成形や曲げに対して部品が硬くなりすぎる可能性があります。加工硬化のしきい値を超える切削速度をプログラムし、シャープでポジティブな形状を使用してきれいにせん断します。 C10200 (OFHC) の場合、必要に応じて荒加工パスと仕上げパスの間に焼きなましを行います。
4. 操作間の酸化。
銅は空気にさらされると、特に機械加工後、新しい金属がさらされると急速に酸化します。酸化皮膜は接触抵抗を増加させ、はんだ付け、錫めっき、めっきの妨げとなります。部品は加工後すぐに洗浄および乾燥し、窒素パージしたキャビネットに保管します。銀メッキまたは錫メッキされる部品の場合は、加工後 24 時間以内に仕上げる予定です。
私たちが機械加工する銅グレード – そしてそれが重要な理由
| 学年 | 純度 | 導電率 | 主な特徴 | 代表的な用途 |
|---|---|---|---|---|
| C11000 (ETP) | ≥99.9% | 58MS/分 | 汎用性があり、バランスが良い | バスバー、端子、ヒートシンク |
| C10200(OFHC) | ≥99.99% | 59MS/分 | 無酸素、脆化なし | 真空シール、高温電子機器 |
| C10100 (OFE) | ≥99.99% | 59MS/分 | 極めて低い酸素、最高の延性 | 重要な電子機器、極低温 |
| C14500 (テルル) | ≥99.5% | 50MS/分 | Teによる被削性向上 | 高速回転コネクタ |
| C17510 (ベリリウム) | – | 45MS/分 | 高強度、良好な導電性 | スプリング、大電流接点 |
C11000 と C10200 に関する注意: C11000 は標準の電気銅線です。酸素は約 0.04% 含まれており、ほとんどのバスバーや端子には問題ありません。 C10200 は酸素を含まないため、溶接、ろう付け、または高温使用時の水素脆化に耐性があります。真空シールまたは極低温部品の場合は、C10200 または C10100 を選択してください。 Nuote Metals は 3 つすべてを在庫しており、お客様のアプリケーションに基づいてアドバイスを提供します。
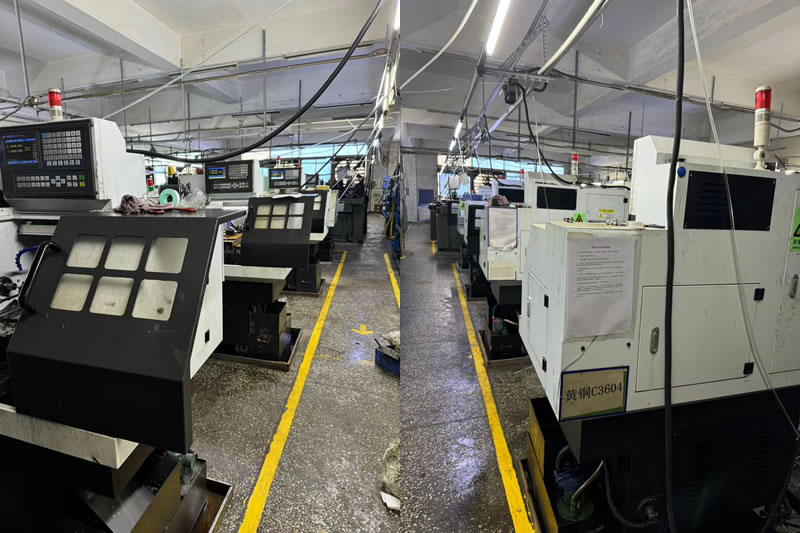
当社の銅ターニングライン – 導電性と表面の完全性を重視して構築
ヌオーテメタルズ は、スチール、ステンレス、アルミニウムのラインから隔離された専用の銅旋削セルを運用しています。相互汚染は導電性の敵です。銅製バスバーに埋め込まれた単一の鋼片がホット スポットになります。
装置およびプロセス制御:
CNC旋盤8台銅および銅合金専用、バー容量 2mm ~ 60mm。
コーティングされていない研磨された超硬インサートは銅のみに予約されており、他の材料との併用は禁止されています。
高圧クーラント(70 bar) を刃先に向けて切りくずを分断し、汚れを防ぎます。
社内での錫メッキと銀メッキ– 機械加工部品から完成したはんだ付け可能な表面までのプロセスを管理します。
導電性の検証:すべてのバッチをシグマテストメーターでテストし、C11000 について ≥58 MS/m であることを確認しました。
ボリューム機能:
プロトタイプ:1~50個、5軸ミルターンセンター。
生産:50 ~ 200,000 個の自動ローダーとインプロセス ゲージを備えたバーフィード旋盤。
なぜこれが重要なのか: 銅の旋削加工には、柔らかく、導電性があり、酸素に敏感な材料用に特別に設計された工具、クーラント、および取り扱いが必要です。当社の専用セルのおかげで、バスバー コネクタの公差は ±0.005 mm に保たれ、銀メッキ後の導電性テストに合格する表面を実現できます。
実際の例 – EV 充電ステーション用 C11000 バスバー コネクタ
欧州の EV 充電メーカーは、24 時間の塩水噴霧試験に合格した、内径公差 0.01 mm、表面仕上げ Ra 0.8 μm、銀メッキを備えた C11000 バスバー コネクタを必要としていました。以前のサプライヤーは銅粒子が埋め込まれた部品を納入していたため、めっき後に抵抗不良が発生していました。
私たちが違うことをしたのは:
- 刃先や埋め込まれた粒子の蓄積を防ぐために、コーティングされていない研磨された超硬インサートを使用しました。
- 内径をアブレイシブフロー仕上げに切り替え、ハンドツールでは見逃していたバリを除去しました。
- 銀メッキ前に硫酸銅試験により表面の清浄度を確認。
- 8,000 個を出荷し、抵抗不良はありませんでした。お客様は接触抵抗の受入検査を廃止しました。
銅旋削部品に関するよくある質問
Q1: 電気バスバーおよびコネクタに最適な銅グレードは何ですか?
A: C11000 (ETP) は、ほとんどのバスバー、端子、コネクタの標準的な選択肢です。 58 MS/m の導電率、優れた機械加工性を備え、コスト効率に優れています。真空シール、極低温部品、または溶接やろう付けを伴う用途には、C10200 (OFHC) または C10100 (OFE) を選択してください。これらは酸素を含まず、水素脆化に耐性があります。被削性が優先される高速旋削の場合、C14500 (テルル銅) はより高速に加工できますが、導電率はわずかに低くなります (50 MS/m)。 Nuote Metals はすべてのグレードを在庫しており、お客様の要件に基づいてアドバイスできます。
Q2: 銅製の旋削部品のバリを防ぐにはどうすればよいですか?
A: 銅のバリは延性があり、手工具で完全に除去するのは困難です。予防は工具形状から始まります。当社では、ハイポジすくい、コーティングなしの研磨インサートを使用し、材料をきれいにせん断する送り速度をプログラムしています。クロスホールや内部フィーチャーには、アブレイシブフロー仕上げまたは熱バリ取りを適用します。銀メッキまたは錫メッキが施される部品については、仕上げ前にプロファイラーを使用して検査します。メッキではバリが隠れないためです。それはそれらを増幅します。
Q3: 無酸素銅を汚染なく加工できますか?
A: はい。 C10200 および C10100 は、銅専用のノンコート超硬工具を使用した専用旋盤で加工されています。銅セルには鋼、アルミニウム、真鍮の切りくずが入りません。当社では、機械加工後すぐに部品を洗浄し、窒素パージしたキャビネットに保管し、24 時間以内に錫メッキまたはメッキをスケジュールします。重要な真空部品または極低温部品については、出荷ごとに酸素含有量証明書と導電率試験レポートを提供します。
ホットタグ: 銅旋削部品、中国旋削部品
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー