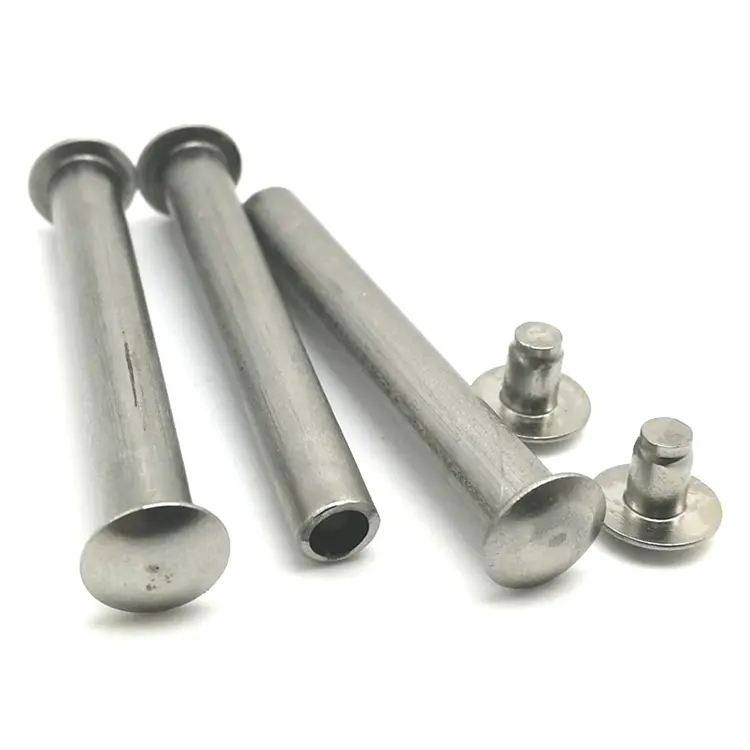
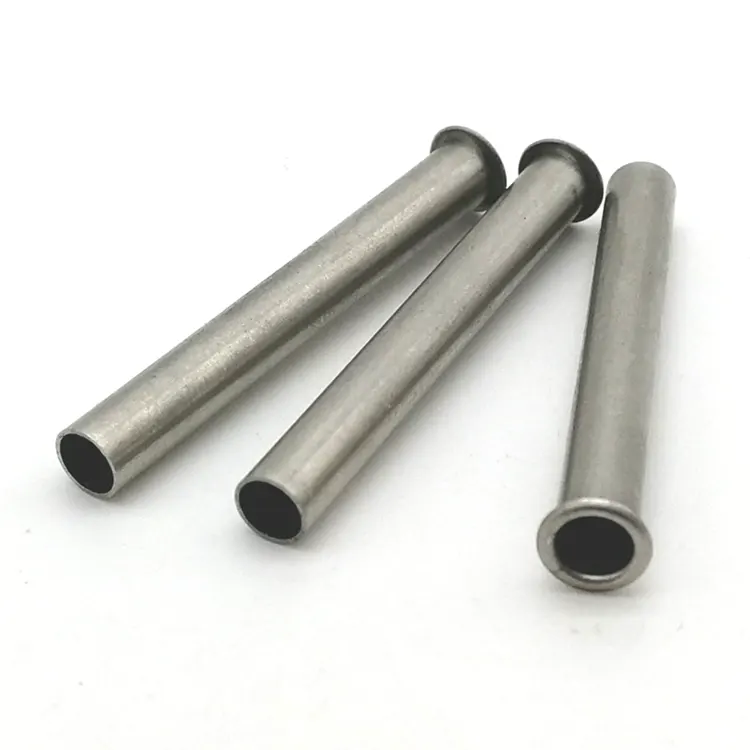
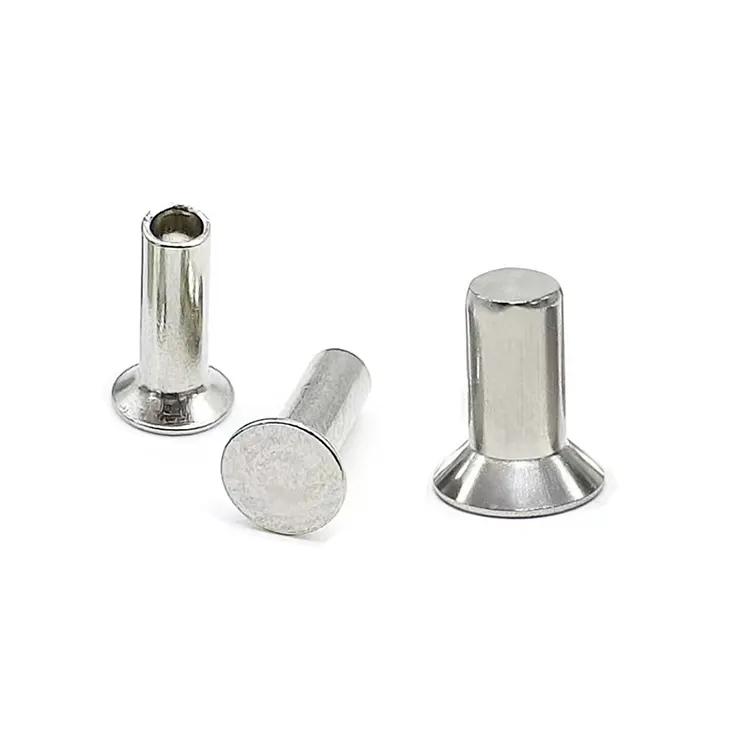
鉄皿リベット
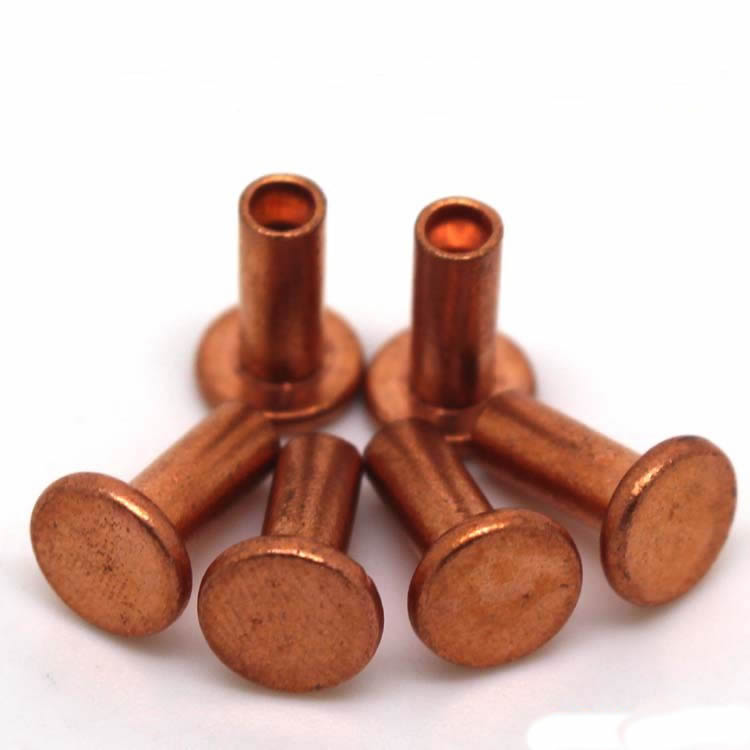
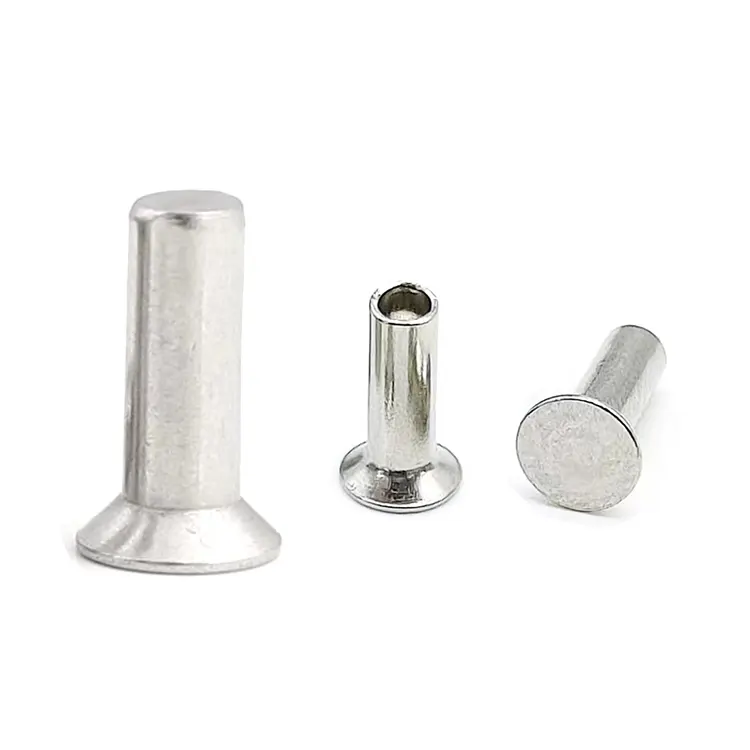
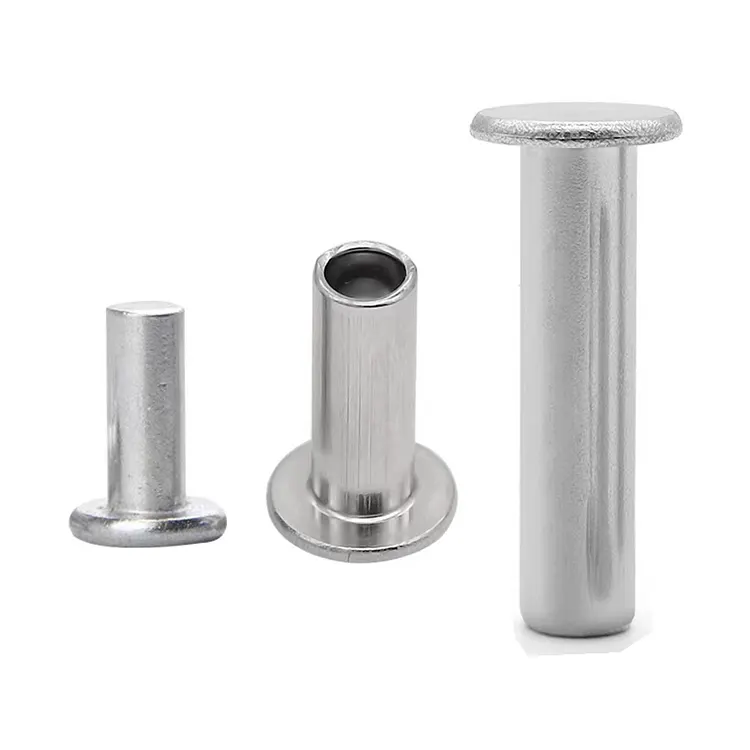
鉄製皿頭リベットの頭部は円錐台のような形状をしており、円錐は通常リベットの軸に対して 90° または 120° の角度を成しています。この形状により、取り付け後にリベットの頭が接続されたコンポーネントの表面と同じ高さになるため、滑らかな外観が得られます。これは、表面の平坦性が重要な用途に特に適しています。 Nuote Metals に来て、ご希望の鉄皿頭リベットをカスタマイズしてください。当社のエンジニアは 10 年以上の経験があり、さまざまな種類のリベットの製造に精通しています。
お問い合わせを送信
製品説明
すべてのリベットが目で見たり触ったりすることを目的としているわけではありません。完成品に引っ掛かりのない、洗練されたプロフェッショナルな外観が求められる場合、鉄皿リベットが答えです。 Nuote Metals では、取り付け後に周囲の素材と完全に面一になる、正確に角度を付けた平らな上部を備えたファスナーを製造しています。
この面一のフィットにより、衣服の引っ掛かり、指の切断、可動部品の干渉などを引き起こす突出ヘッドが排除されます。そのため、皿リベットは、建築金属加工、車両の外装、鉄道車両の内装、および表面の平滑性が接合強度と同じくらい重要な用途に標準的に選択されています。
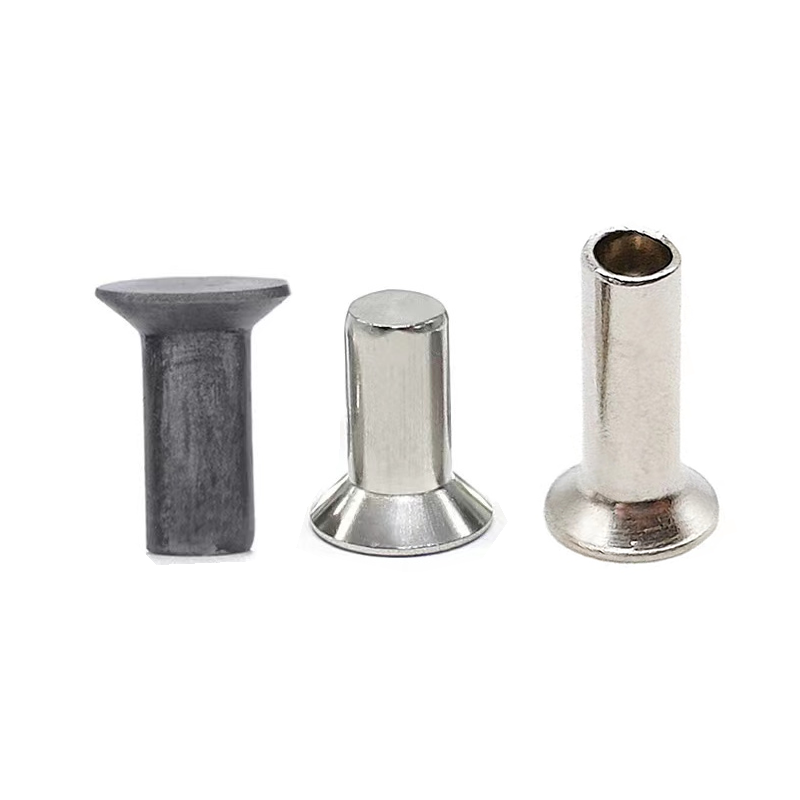
皿頭の特徴は何ですか?
皿穴 (「皿頭」または「皿皿皿頭」とも呼ばれます) は、円錐形の下面によって定義され、事前に開けられた皿穴に収まるように設計されています。
主なジオメトリの特徴:
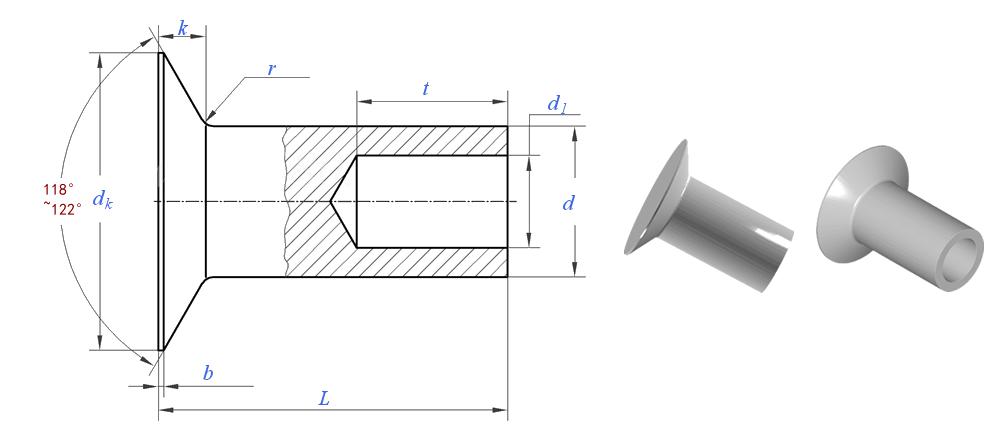
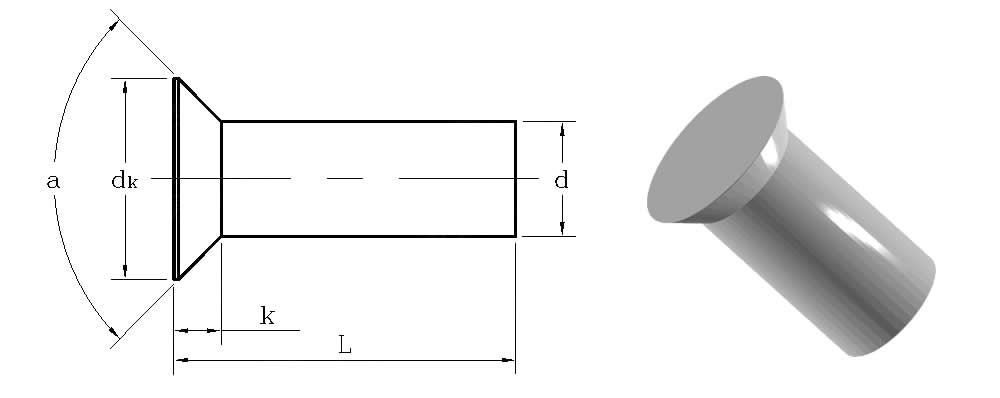
ヘッド形状:上部は平らで、その下にはテーパー状の 90° または 120° の円錐形の座面が付いています。
ヘッド直径:シャンク径の約1.4~1.6倍(丸頭やなべ頭より小さい)
頭の高さ:非常に低い – シャンク直径のわずか 0.3 ~ 0.4 倍
完成したプロフィール:表面と正確に同じ高さ、または表面よりわずかに下に位置します
重要な要素 – 皿穴角度:
ほとんどの規格 (DIN 302 および ISO 1051 を含む) では、一般的な使用のために 90° の皿穴角度が指定されています。アルミニウムやプラスチックなどの柔らかい材料の場合、エッジ応力を軽減するために 120° が推奨される場合があります。 Nuote Metals は両方の角度を提供します。また、ご要望に応じてカスタム角度も提供します。
技術仕様 – 鉄皿頭リベット
当社は、DIN 302 (皿頭リベット、中実および半管状) および ISO 1051 に準拠して製造しており、完全なカスタム オプションも用意しています。
結合された寸法データと機械データ
| パラメータ | 値/範囲 | 試験規格・公差 |
|---|---|---|
| シャンク径(d) | 2~16mm | ±0.1mm(≤10mm) |
| ヘッド径 (dk) | 1.4×d~1.6×d | ±0.2mm |
| ヘッド高さ(k) | 0.3×d~0.4×d | ±0.15mm |
| 皿穴角度 | 90°(標準)または120° | ±2° |
| 長さ(L) | 4 – 50 mm (カスタム可能) | ±0.5mm |
| 抗張力 | 330~450MPa | ASTM A31 |
| 降伏強さ(グレードA) | ≧160MPa | ASTM A31 |
| せん断強度 | 250~350MPa | ASTM F606 |
| 硬度 | 80 – 95 HRB | ロックウェルB |
皿穴 vs 丸 vs 鍋 – 明確な意思決定ガイド
表ではなく、単純なロジックを次に示します。
- 皿穴を選択してください表面が完全に面一でなければならない場合、突起物は許可されません。これは、車両の外装パネル、手すり、コンベア カバー、およびリベット留めの後に塗装または粉体塗装が行われる最終アセンブリにとって重要です。フラットなトップはゴミの蓄積も防ぎます。
- 丸頭をお選びくださいジョイントが激しい振動や衝撃にさらされた場合、高いドームが衝撃を吸収し、最大限の引き抜き抵抗を提供します。
- 雲台を選ぶ広い荷重分散と低い(ただし面一ではない)プロファイルが必要な、薄いまたは柔らかい材料を扱う場合。
建築、輸送、消費財など、仕上げが重要な用途のほとんどでは、鉄製皿頭リベットが唯一の論理的な選択肢です。 Nuote Metals は、完璧な着座を確保するために、適合する皿穴工具仕様を提供できます。
ソリッド vs. セミチューブラー – フラッシュフィニッシュへの 2 つの道
どちらのボディタイプも皿頭と互換性がありますが、適合する生産規模は異なります。
| 特徴 | ソリッド皿頭 | 半管状皿穴 |
|---|---|---|
| シャンク形状 | 頭全体がしっかりしている | 中空先端 (深さ 20 ~ 40%) |
| 必要なセット力 | 100% (ベースライン) | 60~70% |
| せん断強度 | 100%(最大) | 85 ~ 90% |
| こんな方に最適 | 厚板、構造安全ジョイント | 薄型パネル、自動量産 |
| 一般的な設定 | 油圧プレスまたはインパクトリベット締め | 空気圧リベット締めまたはロールクリンチ |
実践的なアドバイス: F自動車や家電製品の生産ラインでは、半管状を選択してください。硬化が早く、必要な力も少なくて済みます。橋のコンポーネントや重機の場合は、強度を最大限に高めるために固体を選択してください。
皿リベットの取り付けの重要な要素
真の面一のフィット感を実現するには、他のヘッド スタイルよりも高い精度が必要です。最良の結果を得るには、次のルールに従ってください。
皿穴の準備:皿穴の角度 (90° または 120°) はリベットの頭と正確に一致する必要があります。わずか 5° の不一致でも、ヘッドが表面から突出または凹んだままになり、外観と荷重伝達の両方が損なわれます。
深さコントロール:皿穴の深さは頭の高さ (k) と等しくなければなりません。浅すぎる - 頭が誇らしげに座っています。深すぎる – ヘッドが表面の下に沈み、材料の端が薄くなります。
バリ取り:設定する前に必ず穴の両側のバリを取り除いてください。バリがあると円錐形ヘッドが完全に固定されず、偏心荷重が発生します。
アンビルの選択:皿リベットの取り付けには平らなアンビルを使用します。凹面アンビルはヘッドを変形させ、フラッシュ仕上げを台無しにします。
Nuote Metals からのプロのヒント:当社は、お客様のリベットの注文に合わせた皿穴深さゲージと設定ツールの仕様を提供できるため、生産現場での試行錯誤を省くことができます。
精密エンジニアリングのサポート – テストを超えた専門知識
Nuote Metals では、次のことを知っています。鉄皿頭リベット性能は、材料の強度だけではなく、幾何学的一貫性と設置の適合性によって決まります。 20 年以上にわたり、自動車、鉄道、建築分野に 5 億個以上の皿リベットを納入してきた当社では、ラインに届く前に、角度の不一致、エッジの亀裂、座の中心からずれているなどの現実の問題を予測しています。
当社の特徴:
- プリプロダクションサンプリング:サンプルバッチには、アンビルの推奨事項、フォースカーブ、フラッシュフィット検証データなどの詳細な設定レポートが付属しています。
- SPCプロセス制御:すべての成形ステーションでヘッドの角度、同心度、高さを監視し、0.05 mm 未満の偏差をリアルタイムで検出します。
- オンサイト技術サポート:重要なプロジェクトの場合、当社のエンジニアはツールのセットアップと生産ラインの校正を支援します。
- 完全なトレーサビリティ:すべてのバッチには、寸法レポート、ASTM A31 材料証明書、およびオプションの第三者検査が含まれています。
明確なコミュニケーションにより信頼が築かれるため、私たちはプロセス データをオープンに共有します。一般的なテスト リストをはるかに超えた、このアプリケーション重視のアプローチが Nuote Metals の違いです。
鉄皿リベットに関するよくある質問
Q1: 90°皿リベットと120°皿リベットの違いは何ですか?
A: 角度は、ヘッドの下のテーパー状の円錐面を指します。 90° は、ほとんどの鋼および金属用途の国際標準です (DIN 302、ISO 1051)。標準の皿穴工具にぴったりとフィットします。 120° は通常、アルミニウム、プラスチック、木材などの柔らかい素材に使用されます。角度が広いほどエッジの圧力が軽減され、穴の周囲で素材が割れるリスクが低くなります。 Nuote Metals では両方を在庫しており、材料の硬さと厚さに基づいて正しい角度を推奨します。不明な場合は、材料仕様をお送りください。アドバイスさせていただきます。
Q2: 間違った皿穴角度を使用すると、取り付け中にリベットの頭が割れることがありますか?
A: その通りです。現場でよくある失敗です。材料の皿穴の角度がリベットの頭よりも鋭いか浅い場合、頭は均一に固定されません。セッティング中に接触の不一致により応力点が生じ、特に硬いグレードの鉄/鋼の場合、ヘッドのエッジにせん断や亀裂が発生する可能性があります。常に正確に角度を合わせてください。既存の工具が標準以外の角度を使用している場合、Nuote Metals は皿穴カッターの仕様を提供するだけで、それに合わせてカスタム角度のリベットを製造できます。
Q3: 鉄の皿リベットは丸頭リベットに比べて弱いのですか?
A: せん断強度 (左右方向の力) に関しては、どちらもシャンクの直径に依存するため、ほぼ同じです。ただし、耐衝撃性と耐引き抜き性では、シャンク中心部の材料質量が多い丸頭の方が強いです。皿頭は薄いため、衝撃耐性が約 15 ~ 20% 低くなります。このため、仕上げが重要で衝撃が少ない環境 (建築外装材や内装パネルなど) には皿頭、頑丈な構造フレームには丸頭をお勧めします。 Nuote Metals は、お客様を適切なヘッド スタイルに導くために、常にお客様の動作環境について質問します。
ホットタグ: 鉄皿リベット、中国製鉄リベット、鉄リベットメーカー
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー