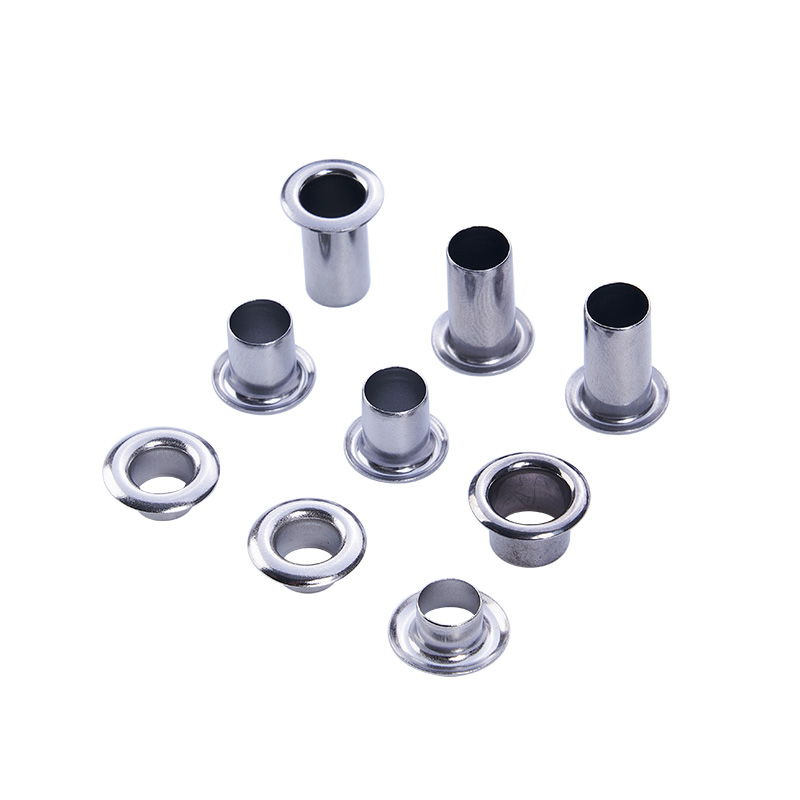
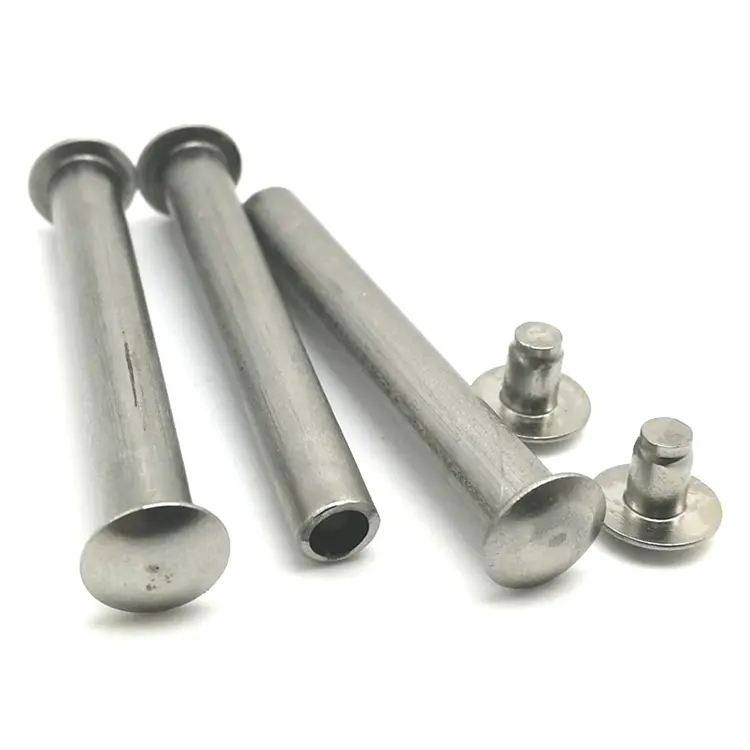

精密金属プレス部品
精密スタンピング金型は、標準金型の 3 倍のコストがかかります。これは、金型が公差そのものではなく、部品公差の数分の 1 で機械加工されるためです。 Nuote Metals は、スローワイヤー EDM ダイス (±0.003mm)、座標研磨されたパンチ、および毎回の生産実行前にスライダーの平行度が検証されたプレスを使用して、中国で精密金属スタンピング部品を製造しています。重要な機能では±0.02mm。 PPAP と Cpk が文書化されています。
お問い合わせを送信
製品説明
標準的なスタンピング金型は部品公差に合わせて機械加工されます。図面に ±0.05mm と記載されている場合、金型は ±0.05mm で構築されます。精密スタンピング金型は部品公差の数分の一まで機械加工されます。図面に ±0.02mm と表示されている場合、金型は ±0.005mm で構築されます。加工時間が長くなり、EDM の速度が遅くなり、検査の頻度が高くなるため、金型のコストが高くなります。しかし、金型にはプレス、材料、工具の摩耗に対する公差が残されているため、部品は最初の成形品だけでなく、バッチ全体にわたってその公差を維持します。
精密金属プレス部品は、より厳格な検査計画を備えた標準的なプレス加工ではありません。これらは、金型精度、プレス精度、金型内検証がすべて最終公差に一致するツーリング システムで生産される部品です。 ±0.05mm に加工された金型では、位置が ±0.02mm の部品を製造することはできません。金型の誤差により、プレス ストローク前の公差が消費されます。
Nuote Metals では、金型精度、プレス精度、金型内検証のマッチングにより、精密な金属プレス部品を製造しています。この記事では、ツーリング システム、それを機能させるための試用調整、および精密スタンピングを受け入れる前に確認すべきことについて説明します。

金型の精度 – スローワイヤー EDM と三次元研削
金型は精度の第一の源です。 ±0.01 mm まで機械加工された金型では、位置が ±0.02 mm の部品を製造することはできません。金型の誤差により、プレスがストロークする前に公差の半分が消費されてしまいます。
精密金型の製造方法:
- スローワイヤー放電加工機(ソディックAQシリーズ)ダイインサートおよびパンチ用 - 位置精度 ±0.003mm、表面仕上げ Ra 0.2μm。
- パンチとダイのプロファイルの調整研削—プロファイル精度 ±0.002mm、エッジのシャープネスが制御されています。
- 閉ループワイヤ放電加工制御—ワイヤーの位置はリアルタイムで修正されるため、ダイの輪郭は機械のドリフトではなくプログラムに一致します。
- 素材に合わせた金型クリアランスl - 標準のパーセンテージではなく、特定の素材と厚さに基づいて計算されます。
精密金属プレス部品にとって重要な理由:±0.01mm で作られた金型は、プレスと材料に対して ±0.01mm を残します。 ±0.003mm で作成されたダイは ±0.017mm を残し、プレスや材料が変化しても部品の公差を維持するには十分です。金型の精度は最小限に抑えるためのコストではなく、公差の基礎となります。
プレスの精度 – 毎回の生産実行前に確認しなければならないこと
不正確なプレス機で精密な金型を使用すると、不正確な部品が製造されます。プレスはベッド全体で平行度を維持し、ストロークごとに下死点を繰り返し、生産中の熱膨張に抵抗する必要があります。
| プレスパラメータ | 影響を受けるもの | 精度要件 | 検証方法 |
|---|---|---|---|
| スライダー平行度 | 平面度、曲げ角度 | ベッド全体で ≤0.02mm | Hamar レーザーの製造前アライメント |
| 下死点繰返し精度 | 厚み、コイニング深さ | ストローク間距離 ≤0.01mm | スライド上リニアエンコーダ(±0.001mm) |
| 熱成長 | クリアランス、バリ高さ | 8時間で≤0.01mm | フレーム上の温度センサー |
| 送り精度 | 穴の位置 | 1ピッチあたり±0.01mm | リニアエンコーダ付きサーボ送り |
スライダー平行度パンチがダイに均等に入るかどうかを決定します。 0.05 mm の傾きを持つプレスでは、片側で 0.05 mm 薄い部品が製造されます。平坦度と曲げ角度は精度の許容差を満たすことができません。当社では、生産前および金型交換後にレーザーアライメントシステムを使用して平行度を検証します。
下死点繰返し精度コイニングの深さと最終的な厚さを決定します。ストロークごとに 0.02 mm 変化するプレスにより、バッチの一方の端が他方の端よりも 0.02 mm 厚い部品が製造されます。機械的な停止ではなく、リニアエンコーダーを使用してストロークを監視します。
熱成長プレスが温まるとクリアランスが変化します。 8 時間のシフトでプレスが 0.02 mm 成長すると、ダイのクリアランスが 0.02 mm 変化し、それに伴ってバリの高さも変化します。フレーム温度を監視し、温度が設定値を超えた場合にはダイのクリアランスを調整します。
精密金属プレス部品の場合、プレス機は商品ではなく、検証および監視が必要な精密機器です。
試用版の調整 – 最初の記事が失敗した場合に実際に変更する内容
精密金型は最初のストロークでは精密部品を製造しません。試行段階では、最初の製品を測定し、誤差の原因を特定し、金型やプレスを調整することによって、公差が達成されます。
±0.02mm の位置公差の一般的な試行シーケンス:
- 初回試行:位置測定±0.035mm。誤差が許容値を超えています。
- 根本原因: ダイインサートは ±0.003 mm まで加工されましたが、プレスの平行度は 0.03 mm でした。プレスがパンチを傾けていました。
- 調整 1: プレス スライドをレーザーで位置合わせします。平行度は 0.012 mm に減少します。
- 2 回目の試行: 位置は ±0.025mm 測定されます。近づいてきましたが、まだ許容範囲外です。
- 根本原因: 送り長さがピッチごとに 0.008 mm 変化しました。サーボ送りがストリップの質量に合わせて調整されていませんでした。
- 調整 2: サーボ送りプロファイルを調整します。送り精度は ±0.003mm に向上しました。
- 3 回目の試行: 位置は ±0.015mm 測定されます。許容範囲内。
- 生産: ピアシング ステーションにインダイ ゲージ ピンを設置します。位置が 0.015 mm を超えてドリフトすると、プレスが停止します。
これは何を示していますか: 精度は金型のみにあるのではなく、金型とプレス機、プレス機と材料を適合させる試行調整にあります。精密プレス部品の場合、試作段階は形式的なものではなく、実際に公差が達成される段階です。
インダイ検証 – 切断前の部品の測定
精密なスタンピングを事後的に検証することはできません。部品が測定されるまでに、金型はすでに何千もの部品を製造しています。検証は、部品が切断される前に金型内で行われる必要があります。
ダイ内で使用するもの:
- インダイゲージピン – ピンは定義されたステーションでピアス穴に係合します。穴の位置がずれているとピンが入らずプレスが停止します。
- トン数監視 – 金型上の荷重センサーが部品の欠落、二重ブランク、またはパンチの摩耗を検出します。金型が損傷する前にプレスが停止します。
- 最終ステーションでの視覚検査 - 部品が落下する前にカメラが重要な特徴を測定します。規格外の部品はエアブラストによって排除されます。
精密金属スタンピング部品にとってインダイ検証が重要な理由: 毎分 200 ~ 600 ストロークでは、工具の摩耗イベントにより、次のサンプルが測定されるまでに数百もの規格外の部品が生成される可能性があります。インダイ検証では、バッチの最後ではなく、ドリフトが発生するストロークでドリフトを捕捉します。
実際の例 – 0.5mm ステンレス製サージカル クリップ、位置 ±0.02mm
米国の医療機器メーカーは、穴位置が ±0.02 mm、平面度が 0.03 mm、バリ制限が 0.02 mm の 0.5 mm ステンレス製サージカル クリップを必要としていました。以前のサプライヤーは、金型を ±0.02 mm まで機械加工し、標準的なプレスで加工しましたが、位置が ±0.04 mm 変動し、8% の部品が組み立てに失敗しました。
私たちが違うことをしたのは:
- スローワイヤ EDM を使用してダイインサートを再加工しました (位置精度 ±0.003mm)。
- 生産前にプレスをレーザーで調整し、ベッド全体のスライダーの平行度を 0.015 mm に調整しました。
- サーボ送りを 0.5 mm ステンレス ストリップに調整しました - 送り精度 ±0.003 mm。
- ピアシング ステーションにインダイ ゲージピンを設置 - 位置が 0.015 mm を超えた時点でプレスが停止しました。
- 200個ごとに光学式コンパレータでバリ高さを0.015mm以上検証。
- 制限事項: このアプローチは、材料の厚さが 0.3mm 以上の場合に検証されています。ゲージが薄い場合、ゲージピンの力でストリップがたわみ、ダイ内検証の信頼性が低くなります。これらの部品には、ダイ内ゲージではなく、出口での光学検査が必要です。
- 組立不良ゼロで120万個を出荷。お客様は、位置と平面度に関する受入検査を廃止しました。
これは、精密金属スタンピング部品が提供すべきものです。最初の製品で正確に測定される部品だけでなく、バッチ全体にわたってその公差が維持される部品です。これは、金型、プレス機、および金型内の検証が図面ではなく公差に一致しているためです。
よくある質問
Q1: 精密プレス部品で保持できる最も厳しい公差はどれくらいですか?
A: 弊社の標準精度公差は穴位置±0.02mm、平面度±0.03mm、曲げ角度±0.3°です。位置精度±0.01mmというより厳しい公差は、インダイゲージング、±0.003mmまで機械加工されたダイ、および平行度が検証されたプレスによって達成可能です。ただし、公差が厳しくなるとコストが高くなります。金型の加工に時間がかかり、プレスの運転が遅くなり、検査の頻度が高くなります。精密な金属プレス部品の場合、最初の製品が不合格になった後ではなく、見積もりの前に公差と体積を確認します。
Q2: 公差が±0.02mmより狭い場合はどうなりますか?
A: 見積前に公差と機能を確認します。公差が当社の標準精度能力よりも厳しい場合は、次の 3 つのオプションがあります。 (1) インダイ ゲージング - 部品が切断される前に金型が形状を測定し、ドリフトが発生した場合はプレスを停止します。 (2) 二次加工 - フィーチャーはスタンピング後に機械加工されます。これによりコストが増加しますが、より厳しい公差が維持されます。 (3) DFM 推奨 - 機能に影響を与えずに公差を緩和する設計変更を提案します。精密プレス部品の場合、当社が保持できない公差を保証することはありません。ご注文前にどのオプションが実行可能であるかをお知らせします。
Q3: 精密金属プレス部品のコストは何が原因でしょうか?
A: 3 つの要素: 金型の精度、プレス時間、金型内検証。スローワイヤ EDM と協調研削で加工された金型は、標準的な金型よりもコストがかかりますが、プレスと材料の公差が残ります。インダイゲージは工具コストを追加しますが、次のサンプルまで捕捉されないドリフトからのスクラップを排除します。精密金属プレス部品の場合、コストは材料だけではなく、ツーリング システムによって決まります。見積もりにはコストの内訳も記載されているため、どの要素が価格を左右しているのかがわかります。
Q4: 注文する前に DFM フィードバックを提供してもらえますか?
A: はい。材質、厚さ、公差、体積を記入した図面をお送りください。当社のエンジニアリング チームは、金型の実現可能性 (位置公差、平坦度、バリの高さ、フィーチャー サイズ) を検討し、見積書とともに書面による DFM レポートを返します。公差が ±0.02mm より厳しい精密金属プレス部品の場合、生産ツーリングに着手する前に、最初の製品または試運転を推奨する場合があります。これにより、公差が達成できなかったためにダイを作成した後に修正するという、最も一般的なコストの予想外の事態を回避できます。
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー