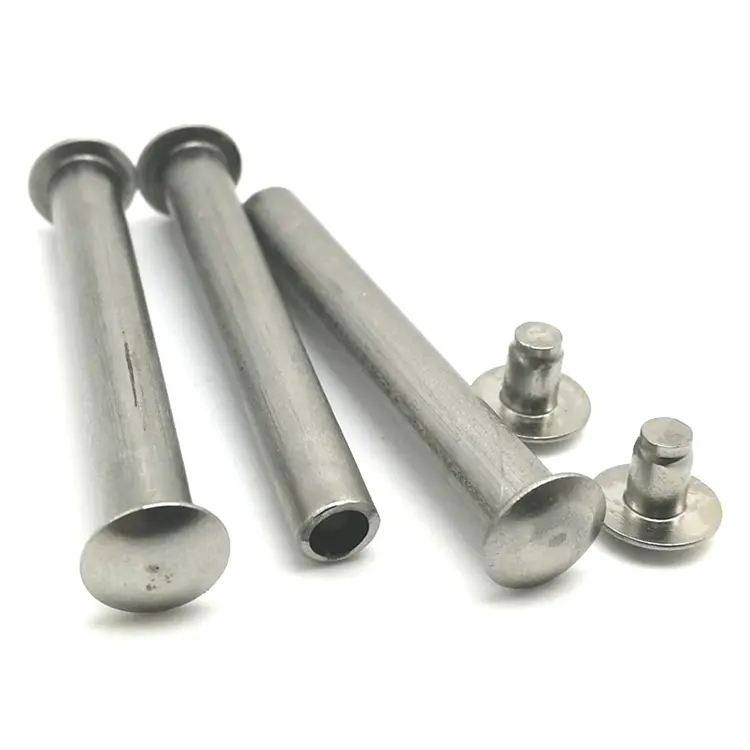
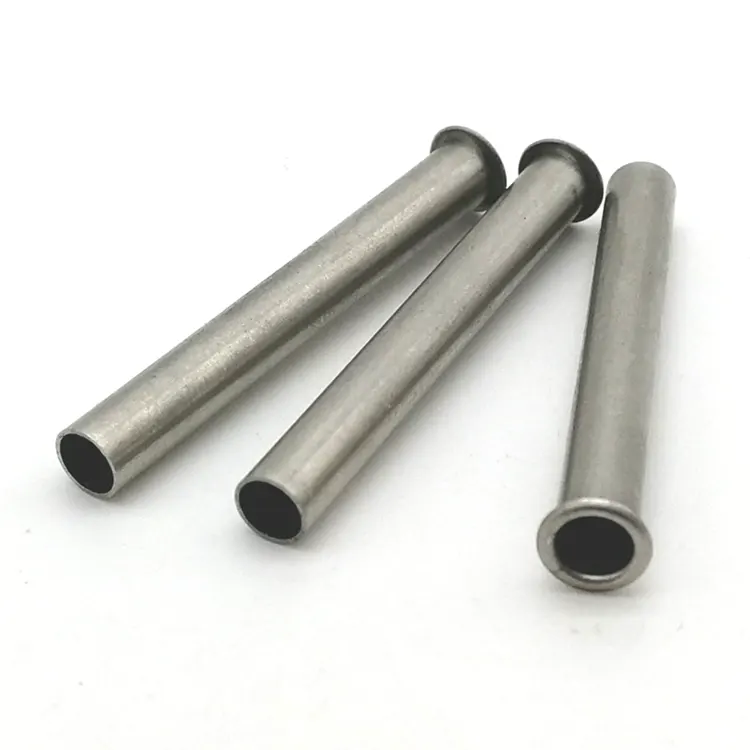
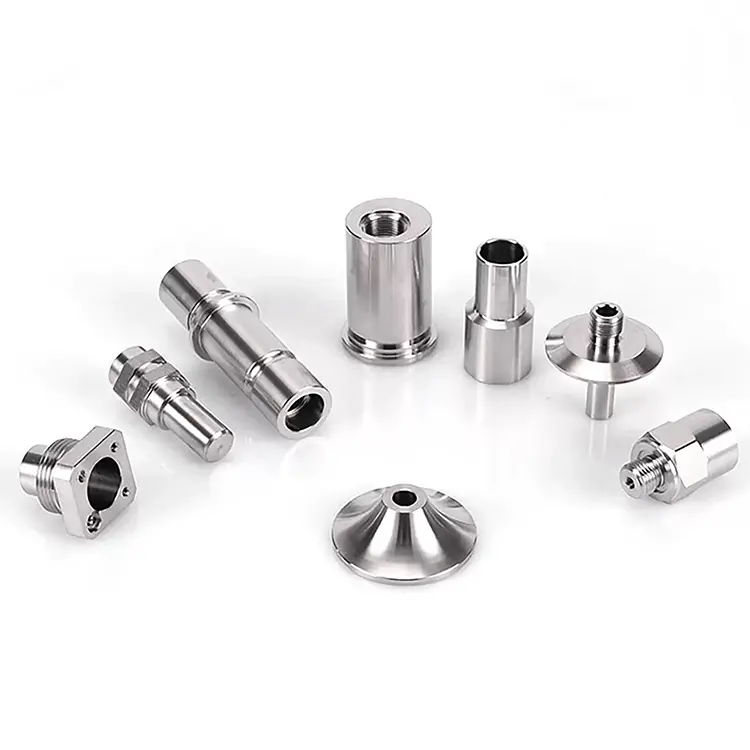
ステンレス鋼旋削部品
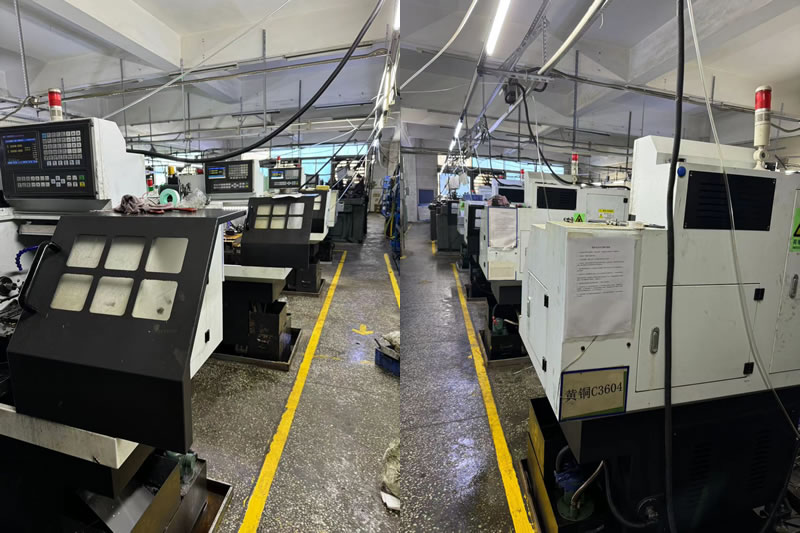
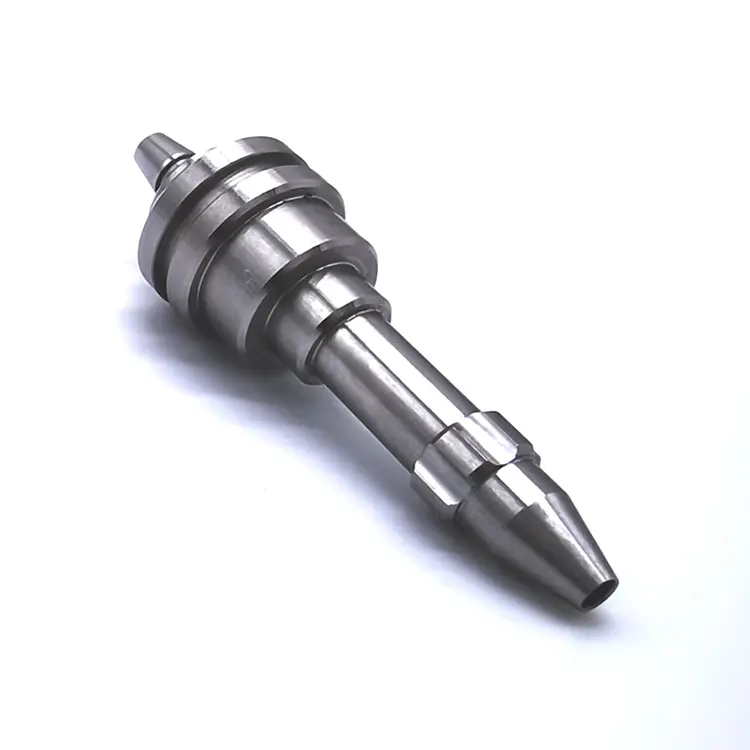
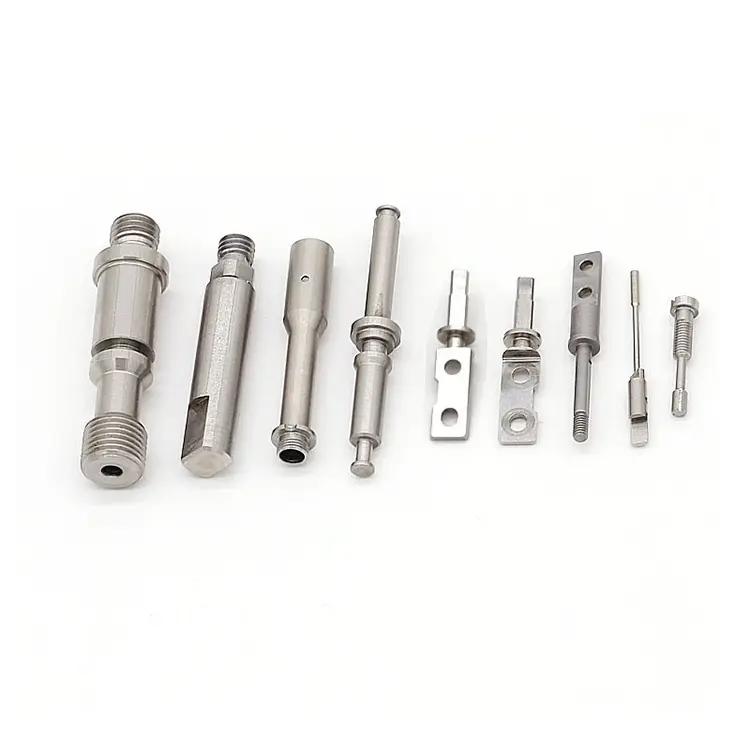
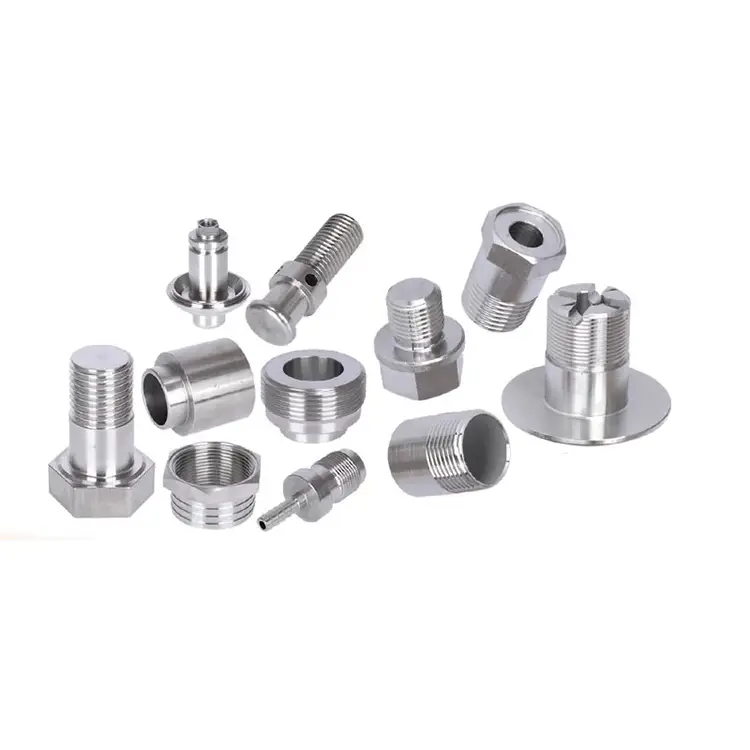
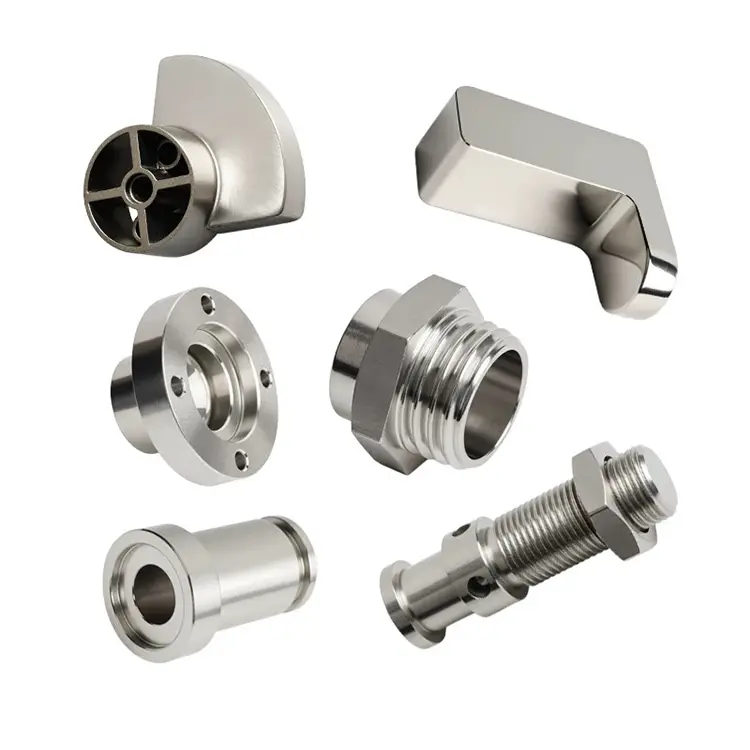
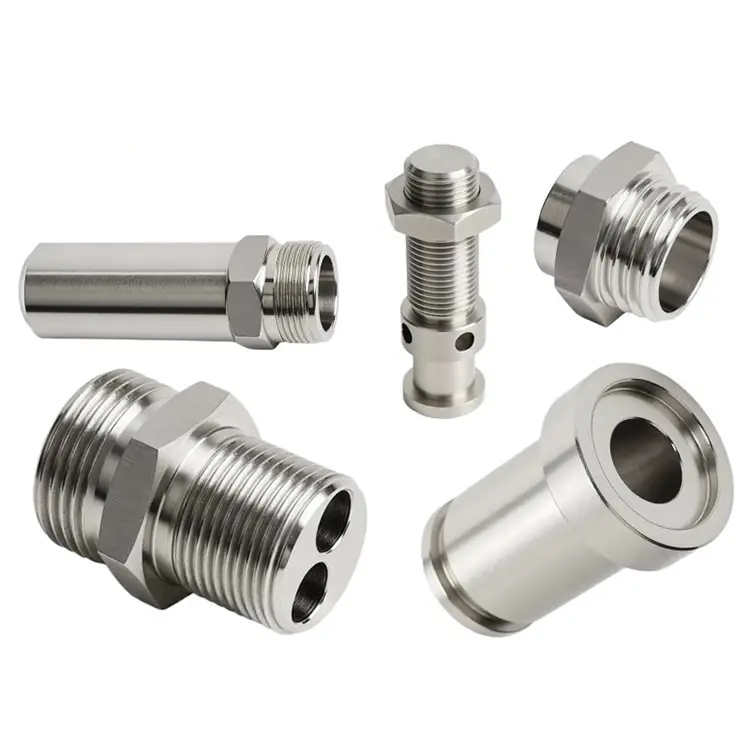
Nuote Metals は中国の東莞に位置し、高精度のステンレス鋼旋削部品を提供しています。ステンレス鋼の機械加工は、ワークの材料を切り取るか、表面に内径を加工することによってステンレス鋼を成形するプロセスです。
お問い合わせを送信
製品説明
ステンレス鋼旋削部品 – 耐食性と加工難易度が両立する場合
ステンレスはただ「錆びない鋼」ではありません。これは、加工硬化が激しく、工具に巻き付く糸状の切りくずを生成し、炭素鋼では決して必要とされない表面の完全性を要求する合金の一種です。多くの機械工場ではステンレスを 1045 炭素鋼と同様に扱っており、その結果、仕上げが悪く、工具寿命が短く、スクラップ率が高くなります。
Nuote Metals はステンレス鋼旋削部品を異なる方法で加工します。当社では、ステンレス専用の工具、クーラント、および切削パラメータを選択しています。寸法だけでなく、表面の完全性も検証します。また、医療、食品、海洋関連の顧客にとって、表面の傷や汚れは機能的な欠陥であり、外観上の欠陥ではないことを私たちは理解しています。
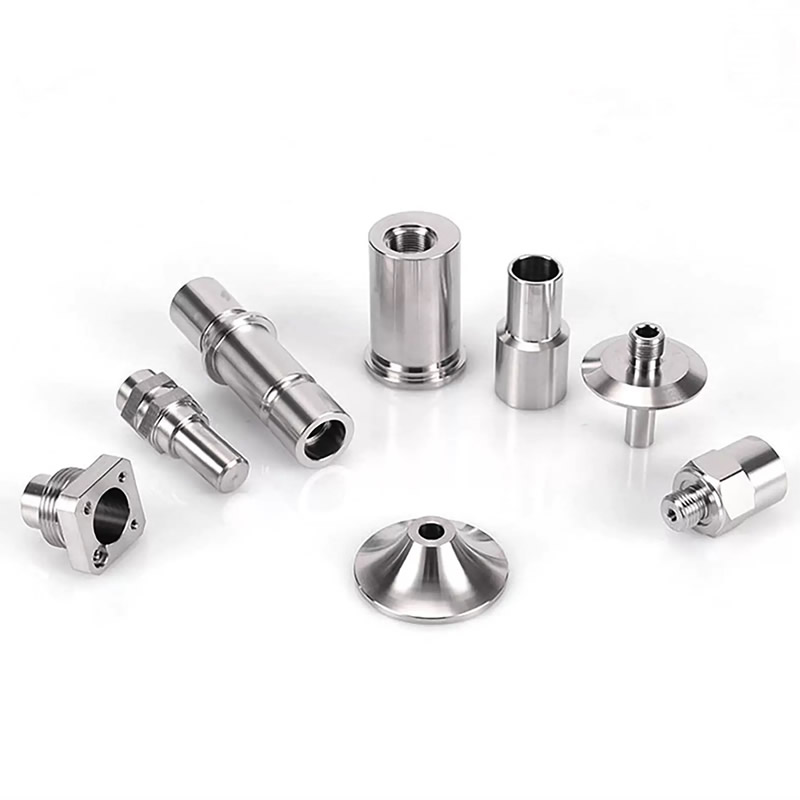
ステンレス旋削加工の隠れたコスト – 材料ではなく、スクラップです
ステンレス鋼の棒材は炭素鋼よりも高価ですが、プロジェクトが予算を超過するのはそこではありません。実際のコストはスクラップ、つまり表面仕上げ、寸法ドリフト、または不動態化要件を満たしていない部品です。ステンレスの旋削損失のほとんどは 3 つの故障モードで発生します。
1. 加工硬化ドリフト。
ステンレスは、工具が切断するのではなく摩擦することで加工硬化します。表面は基板よりも硬くなり、次のパスが鈍くなり、寸法が許容範囲外になります。オペレーターが気づいた時には、数十個の部品がスクラップになっていました。
2. 切りくずの巻きつきと表面の損傷。
ステンレスは糸状のゴム状の切りくず、特に 304 と 316 を生成します。切りくずが工具や部品の周りに巻き付くと、表面に傷がつきます。医療および食品部品の場合、Ra 0.4μm の仕上げが数秒で Ra 1.6μm になる可能性があります。
3. 一貫性のない不動態化。
ステンレスは耐食性を不動態酸化クロム層に依存しています。機械加工により表面が汚れたり、埋め込まれた鉄粒子が残ったりすると、不動態化は失敗します。部品はきれいに見えても、使用中に腐食する場合があります。
ステンレスの加工方法 – 異なる工具、異なるルール
炭素鋼の速度と送りでのステンレスの仕事の見積もりは行っていません。すべてのステンレス部品には専用のプロセス計画が適用されます。
ツーリング:
当社では、ステンレス専用に設計された PVD コーティング超硬 (TiAlN または AlCrN) を備えた鋭利なハイポジすくいチップを使用しています。 17-4 PH と 440C では、フィニッシュ パスを CBN に切り替えます。鋭いエッジはこすれずにきれいに切れます。これが加工硬化を防ぐ最も重要な要素です。
クーラント:
高圧クーラント (70 ~ 100 bar) が刃先に向けられます。これにより切りくずを分断し、熱を制御し、加工硬化を抑制します。 304 および 316 では、仕上げパスで窒素冷却旋削加工を使用します。
パラメータ:
低い表面速度、高い送り速度。加工硬化の閾値を超えないよう十分に速く切削しますが、急激な工具の摩耗を避けるために十分にゆっくりと切削します。 316 の場合、一般的な表面速度は 120 ~ 150 m/min で、これは 1045 炭素鋼で使用する速度の約半分です。
検証:
表面粗さはポータブル表面粗さ計でテストされます。不動態化は硫酸銅テストまたはフェロキシルテストで検証されています。すべての重要な形状について CMM を使用した寸法検査。
当社が加工するステンレスグレード – それぞれの用途
| 学年 | 被削性 | 耐食性 | 一般的な硬度 | 最優秀アプリケーション |
|---|---|---|---|---|
| 303 | 素晴らしい | 適度 | 160~200HB | 大量の旋削部品、ナット、フィッティング |
| 304 | 適度 | 良い | 150~200HB | 食品機器、医療、一般 |
| 316 | 適度 | 優れた(マリン) | 150~200HB | 海洋、化学、製薬 |
| 17-4PH | 難しい | とても良い | 40 ~ 45 HRC (H900) | 航空宇宙用、高強度シャフト |
| 440℃ | 難しい | 良い | 58–62 HRC | ベアリング、バルブ、切削工具 |
303 と 304 についてのメモ:303 には、被削性を向上させるために硫黄が含まれており、回転が速くなり、切りくずが短くなります。しかし、硫黄は耐食性と溶接性を低下させます。医療部品または食品部品の場合、通常は 304 または 316 が必要です。当社は、お客様が加工しやすいグレードだけでなく、用途に基づいて適切なグレードを選択できるようお手伝いします。
実際の例 – 医療分析装置用の 316 ステンレス製マニホールド
ヨーロッパの医療機器メーカーは、Ra 0.4μm の内部仕上げと 0.01mm の穴公差を備えた 316 ステンレス製マニホールドを必要としていました。以前のサプライヤーが納入した部品は不動態化テストに不合格でした。埋め込まれた鉄粒子が分析装置の流体経路で腐食を引き起こしました。
私たちが違うことをしたのは:
- 316 ステンレス専用の専用工具を使用しており、炭素鋼からの相互汚染はありません。
- スミアリングを防ぐため、仕上げパスでは窒素冷却旋削に切り替えました。
- 出荷前に不動態化を検証するためのフェロキシル テストを追加しました。
- 3,000 個を出荷し、不動態化の失敗はありませんでした。顧客は、表面の完全性に関する受入検査を省略しました。
ステンレス鋼旋削部品に関するよくある質問
Q1: 旋削部品の 303 ステンレスと 304 ステンレスの違いは何ですか?
A: 303 には、被削性を向上させるために硫黄 (0.15 ~ 0.35%) が含まれています。回転が速くなり、切りくずが短くなり、表面仕上げが向上します。しかし、硫黄は耐食性を低下させ、溶接を困難にします。 304 には硫黄が含まれていないため、耐食性と溶接性が優れていますが、機械加工が困難です。過酷な環境にさらされない大量の旋削部品の場合、303 はコスト効率が高くなります。医療、食品、海洋用途の場合は、304 または 316 を選択してください。Nuote Metals は、お客様の用途と環境に基づいてアドバイスいたします。
Q2:ステンレス旋削時の加工硬化を防ぐにはどうすればよいですか?
A: 加工硬化は工具が切れるのではなく、こすれることで起こります。予防には次のことが必要です。(1) 鋭利なハイポジすくい工具 - 摩耗したインサートは決して使用しないでください。 (2) 加工硬化閾値を超える切削速度 (316 の場合は通常 120 ~ 150 m/min)。 (3) 工具の噛み合いを維持するための高い送り速度。 (4) 高圧クーラントが刃先に向けられます。 Nuote Metals では、これらのパラメータを使用してステンレスのジョブをプログラムし、加工後の表面硬度を検証して、硬化層が形成されていないことを確認します。
Q3: ステンレス旋削品でRa0.4μmは実現できますか?
A: はい。適切な工具とパラメータを使用すれば、ステンレスで Ra 0.4μm を達成できます。内部ボアには、研磨インサートと窒素冷却旋削加工を備えたボーリングバーを使用します。外面の仕上げパスではワイパーインサートを使用します。ポータブル表面粗さ計を使用して表面粗さを検査し、結果を検査報告書に記載します。 Ra0.2μm以上の場合は、二次加工としてラッピングまたは研磨を推奨いたします。 Nuote Metals は、すべての図面の表面仕上げ要件をレビューし、見積前に達成可能な Ra を確認します。
ステンレス鋼旋削部品の見積依頼方法
図面 (STEP、IGES、PDF、または DWG) を以下の方法で送信してください。
- ステンレスグレード(303、304、316、17-4PH、440Cなど)
- 表面仕上げ要求(Ra値)
- 不動態化または腐食試験の要件(該当する場合)
- 重要な寸法の公差要件
- 年間生産量とバッチサイズ
当社のエンジニアリング チームはすべての問い合わせを 24 時間以内に検討し、機械加工性、表面仕上げの実現可能性、および不動態化要件に関する DFM フィードバックを含む詳細な見積もりを返します。
ホットタグ: ステンレス鋼旋削部品
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー