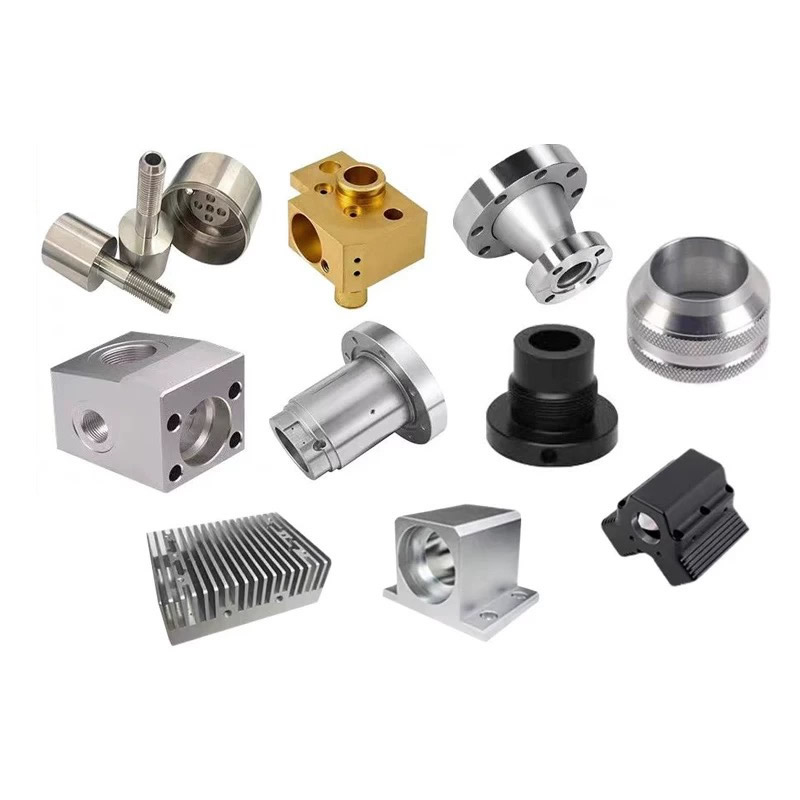
旋削およびフライス加工された部品
すべての旋削およびフライス加工部品に 5 軸フライスターン センターが必要なわけではありません。必要なのは、機能の関係に一致するセットアップ計画です。調整する必要がある機能は 1 つのセットアップにまとめられます。マシン間で移動できない機能。 Nuote Metals は、機械の機能リストではなく、図面のフィーチャー関係に基づいてセットアップ計画を立てて、中国で旋削およびフライス加工された部品を生産しています。重要な関係については ±0.005mm。
お問い合わせを送信
製品説明
旋削およびフライス加工された部品 – フィーチャーの関係がセットアップを決定します
旋削およびフライス加工された部品は、「ミルターン」、つまり 1 台の機械で 1 回のセットアップで完了するとよく言われます。しかし、すべての部分がそれを必要とするわけではありません。必要なのは、図面上のフィーチャの関係と一致するセットアップ計画です。 0.02 mm 以内のボアと位置合わせする必要があるクロス穴には、1 つのセットアップが必要です。この関係は、再クランプ後に存続できません。軸に対して 0.1 mm 以内で平行であればよい取り付け平面は、2 番目のセットアップでフライス加工できます。公差はデータム シフトを吸収するのに十分な余裕があります。
旋削およびフライス加工された部品は機械によって定義されるのではなく、フィーチャー間の関係によって定義されます。セットアップ プランは関係に従います。緊密な関係は 1 つのセットアップで実現します。緩やかな関係は動く可能性があります。すべてを 5 軸センターでフライス加工するサプライヤーは、緩いフィーチャーを過剰に加工しています。すべてを機械間で移動させるサプライヤーは、緊密な関係を失いつつあります。
Nuote Metals では、図面のフィーチャー関係に基づいてセットアップ計画を立てて、旋削およびフライス加工された部品を製造しています。この記事では、3 つの関係タイプ、個別の設定が許容される場合、およびパーツを承認する前に確認する内容について説明します。
1 つのセットアップを必要とする 3 つの機能の関係
1 つのセットアップを使用するか 2 つのセットアップを使用するかは好みではなく、機能間の許容差によって決まります。
| 機能の関係 | 例 | 1 回のセットアップで済む許容誤差 | 分割した場合はどうなるか |
|---|---|---|---|
| クロス穴からボアまで | 油圧ポートからメインボアまで | 位置≤0.03mm | 再クランプにより穴が外径公差分だけ移動します |
| 軸までフラット | シャフト軸に対して平らに取り付けます | 平行度≦0.02mm | 2 番目のセットアップは別のサーフェスを参照します |
| 穴を開けるスロット | 軸受穴へのキー溝 | 対称性 ≤0.05mm | 治具を変更すると、ボアに対してスロットが回転します |
クロス穴からボアまでは、1 つの設定を必要とする最も一般的な関係です。クロス穴は正しい位置でボアと交差する必要があります。部品が再クランプされ、治具が外径を参照している場合、クロス穴は外径公差だけシフトします。 0.05mm の外径公差は、0.05mm のクロスホール位置誤差となり、0.03mm の要件を超えます。
軸までフラット並列処理が厳しい場合は 1 つのセットアップが必要です。シャフト軸に対して 0.02 mm 以内で平行でなければならない取り付け平面は、2 番目のセットアップではフライス加工できません。2 番目の治具は異なる表面を参照しており、平行度が変動します。
穴を開けるスロット対称性が厳しい場合は 1 つのセットアップが必要です。ベアリングのボアに対して 0.05 mm 以内で対称でなければならないキー溝は、治具の変更に耐えることができません。スロットはボアに対して回転します。
旋削およびフライス加工された部品の場合、フィーチャ数ではなく関係によってセットアップ計画が決まります。
標準リファレンス:より厳密なコールアウトが指定されない限り、位置および平行度の許容差は ASME Y14.5 および ISO 1101 に従います。
個別のセットアップが許容される場合
すべての機能に 1 つのセットアップが必要なわけではありません。緩やかな関係を持つフィーチャはマシン間で移動できます。また、それらの移動は 5 軸セットアップを追加するよりも安価です。
移動できる機能:
- 取付穴位置公差 ≥0.1mm - 再クランプのずれは公差によって吸収されます。
- アパート平行度 ≥0.05mm - 2 番目の治具は十分な精度です。
- ネジ付きポート位置が ≥0.1mm の場合、ねじのかみ合いがわずかな位置ずれを吸収します。
- バリ取り・面取り—データとはまったく関係がありません。
コストのトレードオフ:5 軸ミルターン センターの時間あたりのコストは、旋盤や 3 軸ミルよりも高くなります。フィーチャーの半分を 2 番目のセットアップに移行できる場合、その部品は、ミルターン センターではなく、旋盤とフライス盤で製造する方が安価になります。セットアップ計画は、許容範囲の決定であると同時にコストの決定でもあります。
よくある間違い:「より正確である」という理由で、旋削およびフライス加工されたすべての部品を 5 軸中心で引用します。関係が緩い部品の場合、5 軸中心は価値を追加することなくコストを追加します。いずれにせよ、2 番目のセットアップで公差が保持されるはずです。
設備と能力
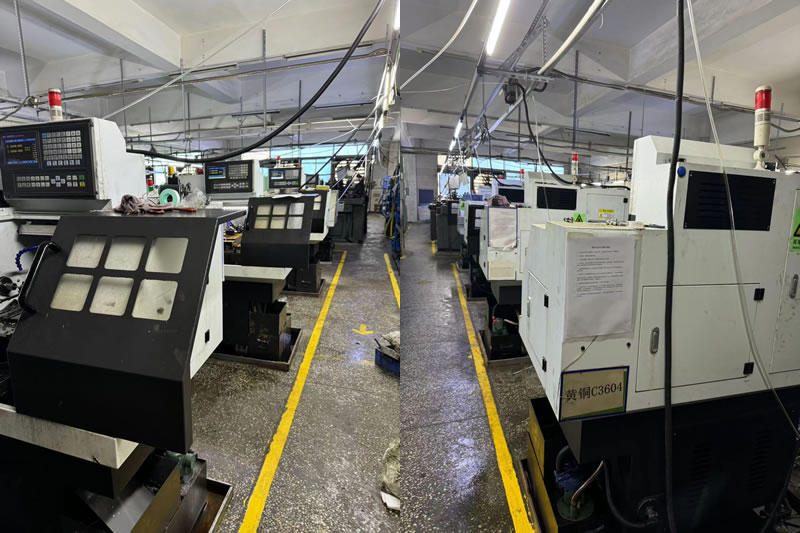
Nuote Metals は、5 軸ミルターン センターと個別の旋盤およびマシニング センターの両方を運用しているため、セットアップ計画は機械の可用性ではなく部品に従います。
- 5軸ミルターンセンター(DMG MORI NHX 5000、Mazak Integrex) - 密接なフィーチャー関係を持つ部品用。
- ライブツーリングを備えたCNC旋盤(Haas ST-20Y)—単純な十字穴と平面を備えた旋削部品用。
- 3軸および4軸マシニングセンタ- 緩いフィーチャの二次フライス加工用。
- スキャニングプローブ付き三次元測定機(Zeiss Contura 7/10/6) - 加工基準に固定されています。
認証:ISO 9001:2015 (リクエストに応じて証明書を入手可能)。年間生産能力: 油圧、医療、自動車プログラム全体で 250 万個の旋削およびフライス加工部品。
制限:関係ベースのセットアップ プランでは、1 回のチャッキングで緊密な機能にアクセスできることを前提としています。両端に緊密な関係がある部品 (関係なく 2 つのセットアップが必要) については、データム転送を検討し、別の形状または機能ゲージを推奨する場合があります。
実際の例 – 2 つの関係、2 つのセットアップ、20% のコスト削減
ドイツの自動車センサー メーカーは、旋削ボア、ボア軸に対して 0.02 mm の平行度でフライス加工された取り付け面、および ±0.15 mm の 4 つの取り付け穴を備えた 6061 アルミニウム ハウジングを必要としていました。
私たちが推奨したこと:
- 穴と取り付け面の 1 つのセットアップ5軸ミルターン中心、平行度0.015mmを保持。
- 4 つの取り付け穴の 2 番目のセットアップ●3軸ミル、リクランプズレを±0.15mmの公差で吸収。
- 以前のサプライヤーは、部品全体を 5 軸中心で見積もっていました。20%高価分割プランよりも。
私たちが学んだ教訓:セットアップ計画プログラムの初期段階で、スロットからボアまでの対称性要件が 0.04 mm である部品を 2 つのセットアップに分割しました。再クランプの回転によりスロットが 0.06 mm 移動し、バッチの 3% が廃棄されました。それ以来、0.05 mm 未満のスロットとボアの対称性は常に 1 つのセットアップで加工されます。
制限:このジオメトリに対して分割計画が検証されています。密な関係はボア面にあり、緩い穴はフランジにあります。フランジの端に緊密な関係がある場合、分割は機能しません。
2,000 個の部品を出荷し、組み立て不良はありませんでした。これが、旋削およびフライス加工された部品が提供すべきものです。つまり、最も能力の高い機械ではなく、関係に一致するセットアップ プランです。つまり、1 つのセットアップでは緊密な機能が、それぞれが属する場所では緩い機能が含まれます。
よくある質問
Q1: 旋削およびフライス加工された部品に 1 回のセットアップが必要なフィーチャーをどのように確認すればよいですか?
A: フィーチャの関係を公差と一致させます。位置 ≤0.03mm のクロス穴の穴あけには 1 回のセットアップが必要です。平面と軸の平行度 ≤0.02mm の場合は、1 回のセットアップが必要です。対称性 ≤0.05mm で穴を開けるスロットには 1 回のセットアップが必要です。公差が 0.1mm 以上のフィーチャーは、通常、2 番目のセットアップに移行できます。再クランプのシフトは吸収されます。旋削およびフライス加工された部品の場合、フィーチャ数ではなく関係によってセットアップ計画が決まります。
Q2: これらの部品には 5 軸ミルターン センターが常に適していますか?
A: いいえ。フィーチャー関係が密接なパーツの場合に適しています。関係が緩い部品の場合、5 軸中心は価値を追加することなくコストを追加します。2 番目のセットアップが公差を保持します。マシンは、機能リストではなく、関係に対して選択されます。 1 つのきつい十字穴と 10 個の緩い穴を持つ部品は、ミルターン センターではなく、旋盤とフライスを組み合わせた方が安価になる可能性があります。
Q3: タイトな機能が 2 つのセットアップ間で分割されている場合はどうなりますか?
A: 再クランプのシフトにより、フィーチャーの位置が追加されます。 0.05mm の外径公差は、0.05mm のクロスホール位置誤差となり、0.03mm の要件を超えます。公差が十分に厳しい場合、分割セットアップではそれを保持できません。フィーチャーを 1 つのセットアップで加工するか、データムを機能ゲージを使用して転送する必要があります。
Q4: 分割設置プランでは治具や検査などの費用はかかりますか?
A: 分割計画では 2 番目の治具と 2 番目の検査ステップが追加されますが、5 軸の加工時間は節約されます。緩いフィーチャーの部品については、分割プランの方がトータルコストが安くなります。 5 軸の加工時間に対する治具および検査のコストを示すコスト内訳を提供します。そのため、どのプランが貴社にとってより安価であるかを確認できます。
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー