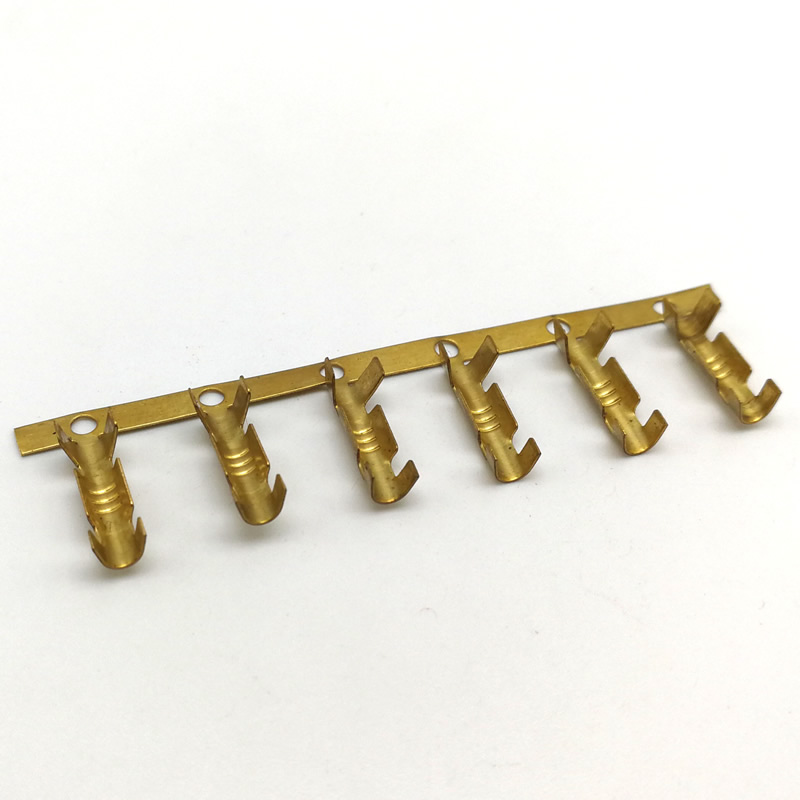
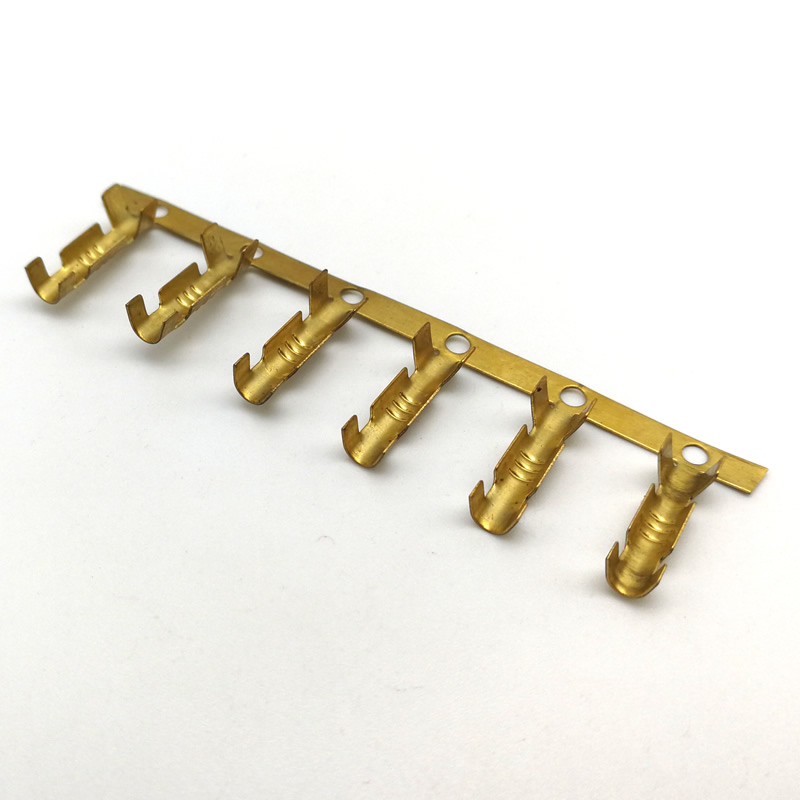
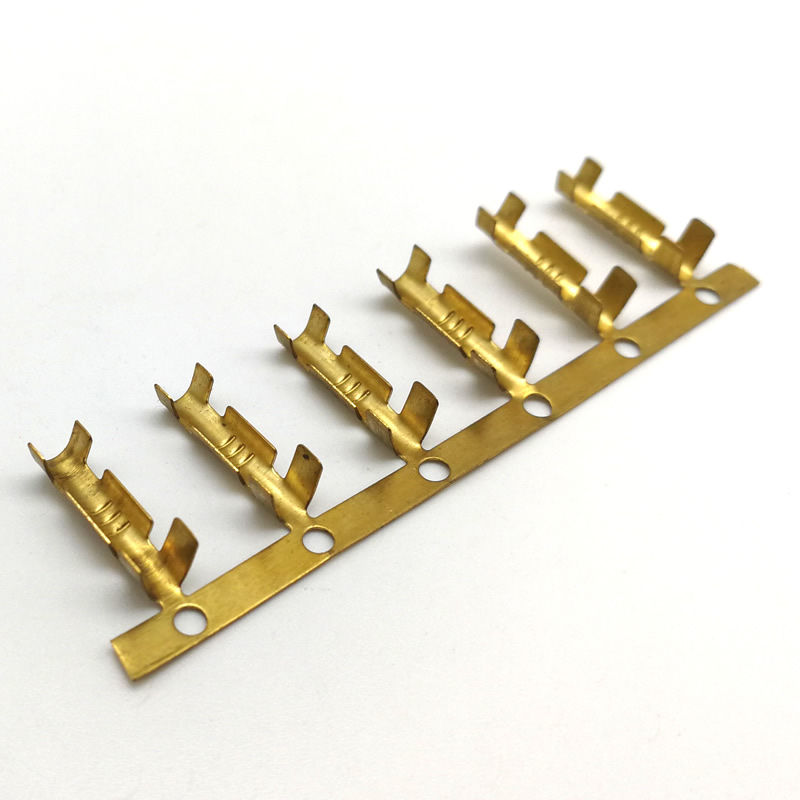
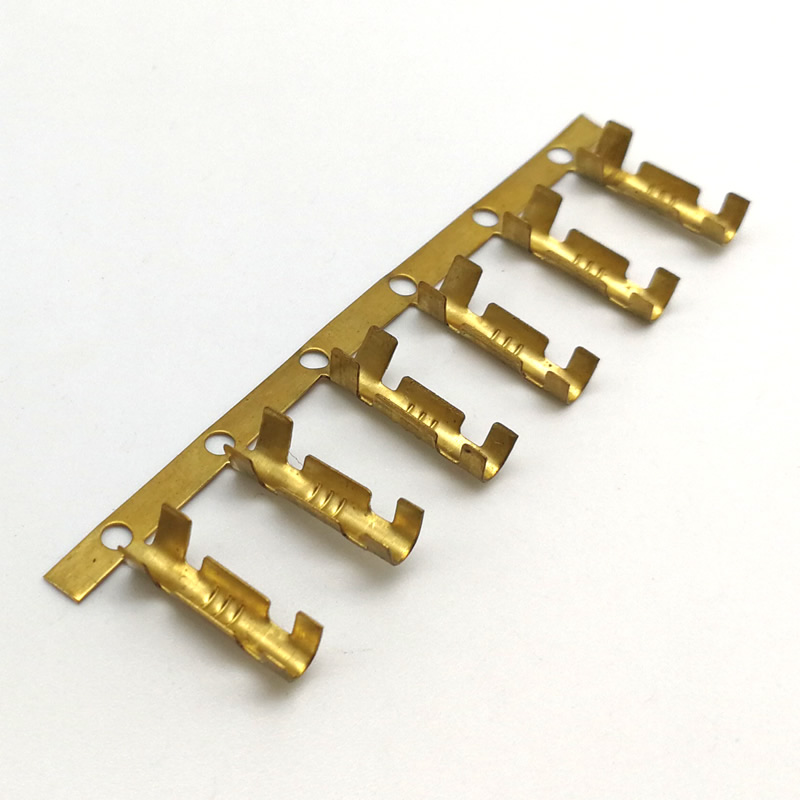
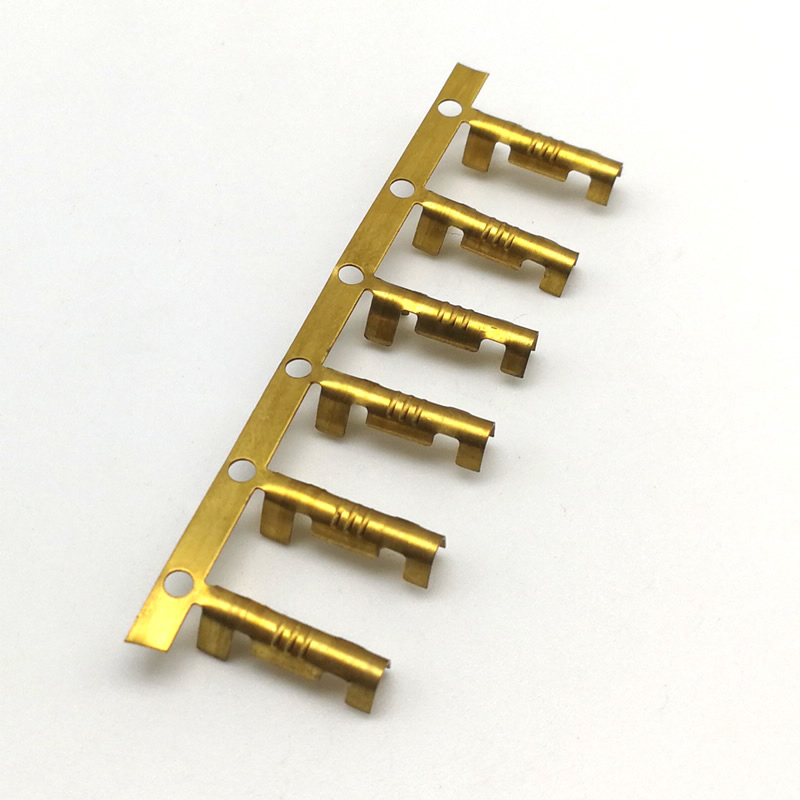
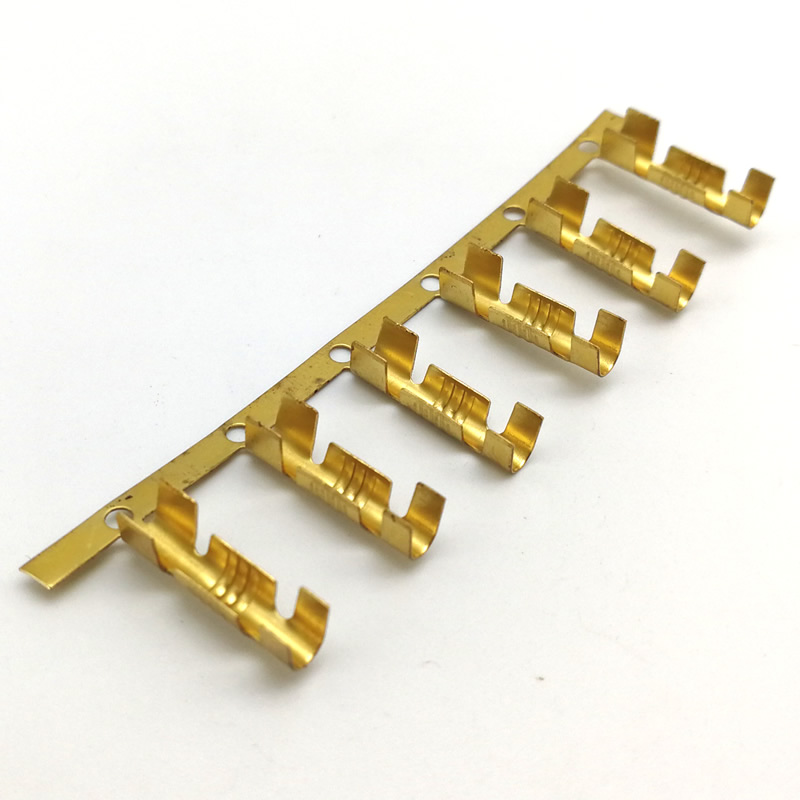
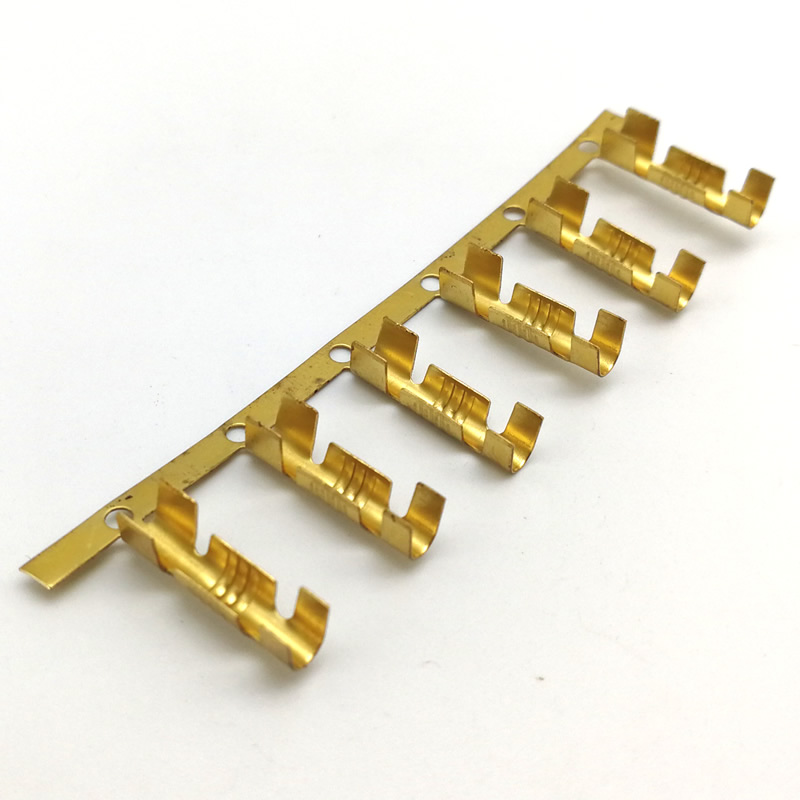
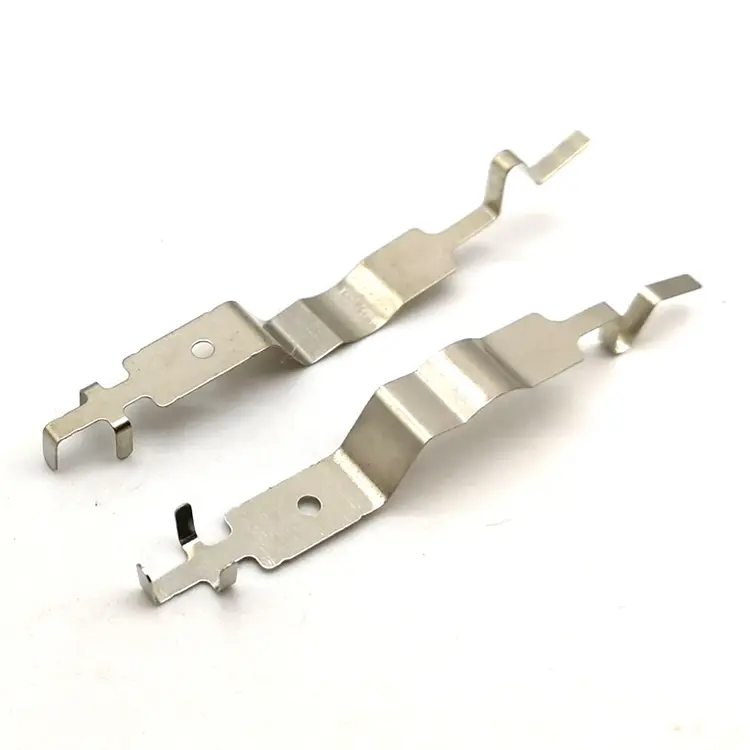
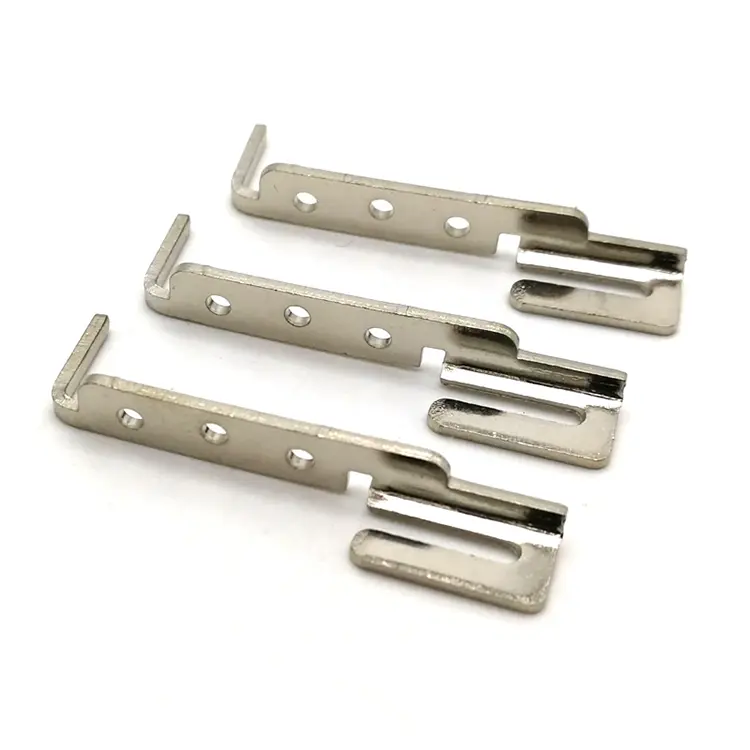
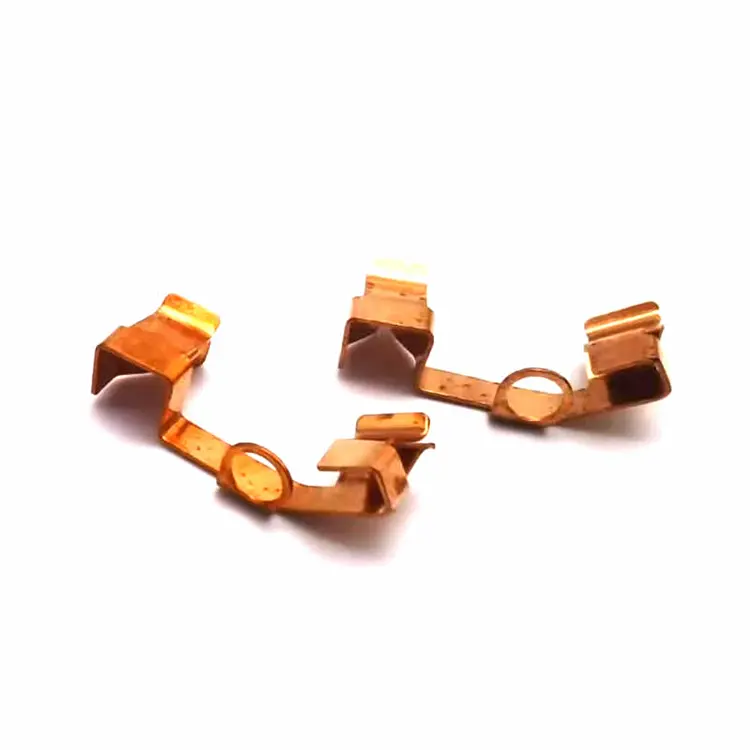
圧着黄銅端子
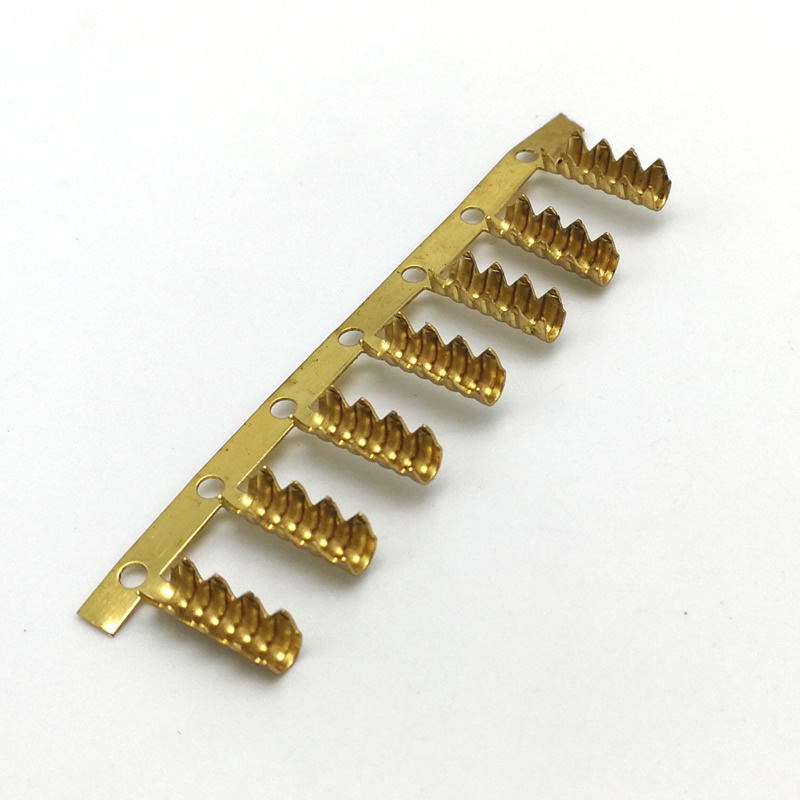
真鍮製の圧着端子は、その形状で判断されるのではなく、圧着後の接続状態で判断されます。クリンプハイト、クリンプ幅、および引っ張り力によって、端子が 20 年間ワイヤを保持できるか、最初の振動サイクルで故障するかが決まります。 Nuote Metals は、端子、ワイヤ、および完成した圧着において、圧着高さと引っ張り力が IEC 60352-2 に従って検証された圧着黄銅端子を中国で製造しています。真鍮C26000とC26800。
お問い合わせを送信
製品説明
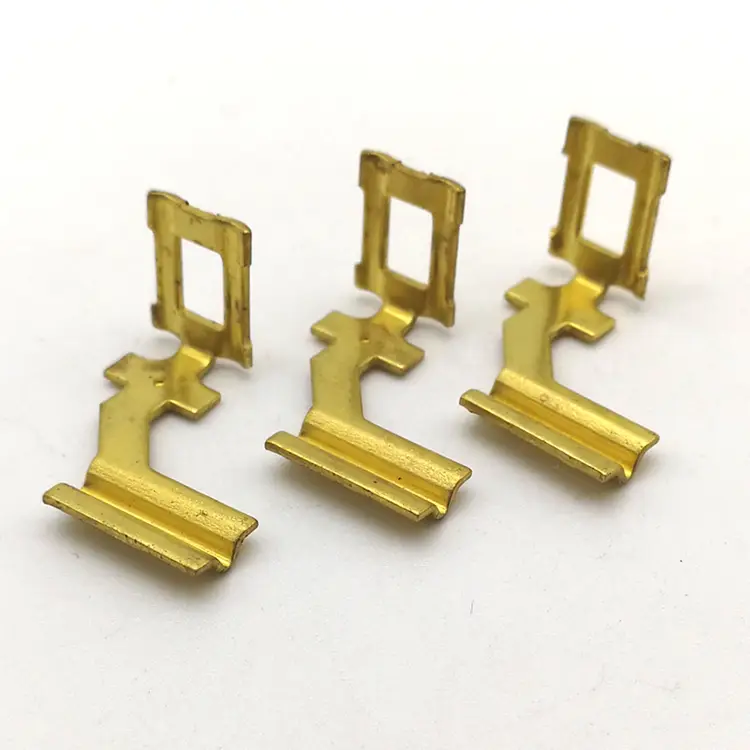
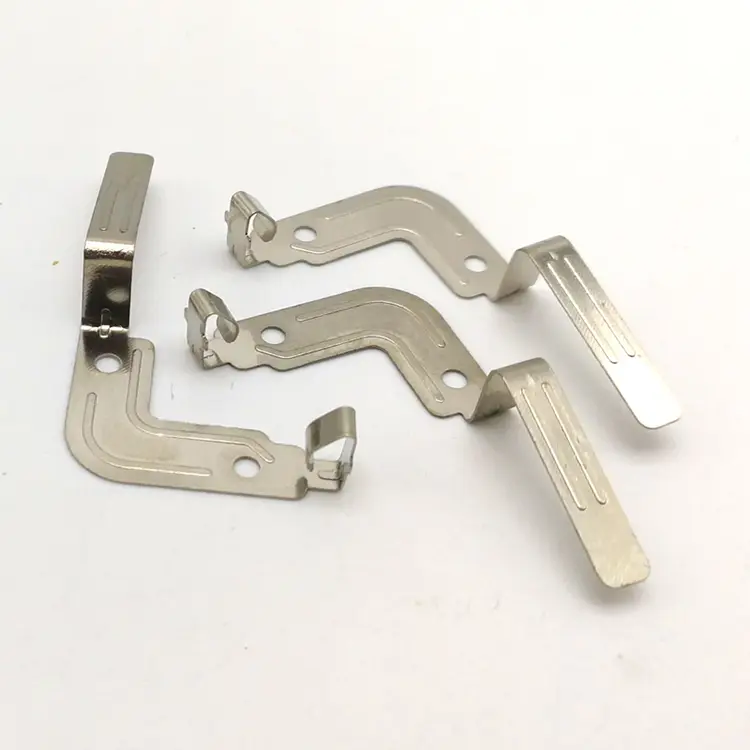
真鍮製圧着端子は、自動車用ハーネス、家電製品の配線、産業用制御パネルなどのワイヤとデバイスの間の接続に使用されます。スタンピングではなく圧着によって判断されます。測定は正しくても圧着が不十分な端子は、現場での故障が待っていることになります。
Nuote Metals では、プレス寸法だけでなく、検証された圧着パラメータを備えた圧着端子を製造しています。この記事では、3 つの圧着パラメータ、真鍮グレードの選択、圧着性に影響を与えるメッキ、および圧着端子の出荷を受け入れる前に確認すべき事項について説明します。
接続を決定する 3 つの圧着パラメータ
圧着は制御された変形です。端子バレルがワイヤのストランドの周囲で圧縮され、金属がストランド間の隙間に流れ込みます。圧着の品質は 3 つのパラメータによって決まります。
| パラメータ | 何を制御するのか | 代表的な仕様 | 測定方法 |
|---|---|---|---|
| クリンプハイト | バレルの圧縮比 | 公称値の±0.05mm | クリンプハイトゲージ、光学式コンパレータ |
| クリンプ幅 | バレルとワイヤー間の接触面積 | 公称値の±0.1mm | 圧着幅ゲージ |
| 引っ張り力 | 接続部の機械的強度 | IEC 60352-2 による、ワイヤーゲージに基づく | 引張試験機 |
クリンプハイトは最も重要なパラメータです。高すぎると、バレルが十分に圧縮されず、ストランドが緩み、引っ張り力が失われます。低すぎるとバレルが過度に圧縮され、ストランドが損傷し、抵抗が増加します。公称圧着高さはワイヤ ゲージと端子バレルの厚さによって設定され、±0.05 mm に保つ必要があります。
クリンプ幅h は接触面積を決定します。狭すぎると接触面積が小さくなり、抵抗が増加します。幅が広すぎると、曲がり部分でバレルが割れる可能性があります。幅は端子単独ではなく、圧着工具によって設定されます。
引っ張る力は結果です—クリンプハイトとクリンプ幅が正しいことを確認するテストです。引っ張り力の要件はワイヤのゲージによって異なります。0.5mm² のワイヤの場合、通常、最小値は 60 ~ 80N です。 2.5mm² ワイヤの場合、200 ~ 250N。このテストは破壊的であり、すべての端末ではなく、すべてのバッチのサンプルに対して実行されます。
圧着黄銅端子の場合、圧着高さと幅がプロセスパラメータであり、引っ張り力が証明となります。引張力レポートなしで端子を出荷するサプライヤーは、接続を検証しているのではなく、スタンピングを検証しているだけです。
真鍮グレードの選択 – C26000 が必ずしも答えではない理由
圧着端子は真鍮から打ち抜かれますが、端子がどのように圧着されるか、応力緩和にどのように抵抗するか、現場でどのように機能するかは真鍮のグレードによって決まります。
| 学年 | 銅/亜鉛 | 圧着性 | 応力緩和耐性 | 代表的な用途 |
|---|---|---|---|---|
| C26000 | 70/30 | 優れています—柔らかく、簡単に成形できます | 適度 | 一般配線、民生用 |
| C26800 | 65/35 | 良い—少し難しい | 適度 | 自動車、家電 |
| C22000 | 90/10 | まあまあ - より硬く、より弾力性のある | 良い | 高信頼性、産業用 |
C26000(カートリッジ真鍮) は圧着端子の標準であり、銅 70%、亜鉛 30% です。亀裂を生じさせることなく圧着できるほど十分に柔らかく、圧着中に加工硬化するため、圧着された接続は焼き鈍しされた端子よりも強力になります。しかし、C26000 は温度が上昇すると応力が緩和され、高温用途では時間の経過とともに接触力が低下します。
C26800(イエローブラス)はわずかに硬く、65/35 銅-亜鉛です。圧着は良好ですが、若干高い圧着力が必要です。温度が中程度の自動車および家電端末に使用されます。
C22000(商業用青銅) は 90/10 銅 - 亜鉛で、C26000 よりも硬くて弾力があります。応力緩和に対する耐性は優れていますが、圧着が難しくなります。圧着高さが低すぎるとバレルに亀裂が入る可能性があります。これは、接続を数十年間維持する必要がある信頼性の高い産業用端末に使用されます。
トレードオフ:柔らかい真鍮 (C26000) は簡単に圧着しますが、温度によって緩みます。より硬い真鍮(C22000)は緩和には耐えますが、過度に圧着すると亀裂が入ります。グレードは、スタンピングだけを対象とするのではなく、用途に応じて選択されます。
標準リファレンス:圧着品質は IEC 60352-2 (無はんだ接続 – 圧着接続) に従って検証されています。引張力要件は、ワイヤ コネクタについては UL 486A、引張試験については EIA-364-38 に従います。
めっき – 錫の厚さが圧着性に与える影響
圧着端子のメッキは表面的なものではなく、接触抵抗、耐食性、圧着性を決定します。錫メッキが薄すぎると、圧着中に摩耗してしまいます。厚すぎると、圧着曲げ部分でメッキが割れてしまいます。
黄銅製圧着端子は錫メッキが標準で、厚さは5~10μmです。はんだ付け可能で、耐腐食性があり、圧着も良好です。ただし、厚さを制御する必要があります。15 μm の錫層は 5 μm の層よりもろく、圧着曲げ部分で亀裂が発生します。
それをどのように制御するか:
- XRF によるめっきの厚さ - バッチごとに検証、5 ~ 10μm。
- 製造前の圧着試行 - サンプル端子を圧着し、断面を作成して、曲げ部分でめっきに亀裂が生じないことを確認します。
- オープンリールメッキ - 均一な厚さで、取り扱いによる損傷はありません。
圧着真鍮端子の場合、めっきは圧着プロセスの一部であり、後処理ステップではありません。圧着部のめっきに亀裂が入った端子は腐食箇所となり、母材が露出して接続ができなくなります。
実際の例 – クリンプハイト 0.1mm での引っ張り力による破損
ドイツの自動車 Tier-1 サプライヤーは、0.75mm² ワイヤ用の圧着真鍮端子 (IEC 60352-2 に準拠した引張力最小 120N) を必要としていました。以前のサプライヤーは端子を正しくスタンプしましたが、圧着高さを管理していませんでした。圧着が 0.1mm 高すぎ、圧着の 8% が引張力テストに不合格でした。
私たちが違うことをしたのは:
- 端子のクリンプハイトを測定したところ、バレルの厚さは 0.25mm、公称クリンプハイトは 1.15mm でした。以前のサプライヤーは 1.25 mm で圧着していました。バレルは十分に圧縮されていませんでした。
- 圧着工具を調整しました。圧着高さは 1.15mm ±0.05mm に設定されました。
- すべてのバッチのサンプルの引っ張り力を検証しました (最小 120N)。最初のバッチは平均 135N で合格しました。
- C26800真鍮を使用 - C26000 よりわずかに硬く、ボンネット内の温度に対する耐応力緩和性に優れています。
- 200 万個の端末を出荷し、引張力による故障はゼロでした。お客様は引張力に関する受入検査を廃止しました。
これが黄銅製圧着端子が提供すべきものです。単に図面と一致する端子ではなく、ワイヤを保持する端子です。これは、圧着高さと引っ張り力は想定されたものではなく測定されたものであるためです。
よくある質問
Q1: 真鍮圧着端子にとって最も重要なパラメータは何ですか?
A: クリンプハイト - より線の周囲のバレルの圧縮を決定します。高すぎるとストランドが緩み、引っ張る力が失われます。低すぎるとストランドが損傷し、抵抗が増加します。クリンプハイトは ±0.05 mm に維持する必要があり、引張力は IEC 60352-2 に従ってすべてのバッチのサンプルで検証する必要があります。圧着黄銅端子の場合、圧着高さがプロセスパラメータであり、引張力が証拠となります。
Q2: 圧着端子に真鍮のグレードが重要なのはなぜですか?
A: 真鍮のグレードにより、圧着性と耐応力緩和性が決まります。 C26000 はより柔らかく、簡単に圧着しますが、高温で緩みます。 C22000 はより硬く、緩和には抵抗しますが、過度に圧着すると亀裂が入ります。 C26800 は、自動車の温度に耐えられるほどの硬さと、ひび割れせずに圧着できるほどの柔らかさを兼ね備えたバランスの取れた製品です。圧着端子のグレードは、スタンピングのみではなく、適用温度と圧着力に基づいて選択されます。
Q3: 引張力試験レポートを発送時に提供してもらえますか?
A: はい。すべてのバッチには、圧着端子のサンプルからのテスト結果、圧着高さと幅の測定値、テストに使用されたワイヤ ゲージなどの引張力レポートが付属しています。このレポートは IEC 60352-2 および UL 486A に準拠しています。自動車または家電製品の真鍮端子の場合、引張力レポートは PPAP パッケージの一部であり、オプションの文書ではありません。
Q4: 圧着端子のめっき厚さはどのように管理していますか?
A: バッチごとに XRF によってめっきの厚さを検証します (5 ~ 10μm の錫)。製造前にサンプル端子を圧着し、断面を作成し、圧着曲げ部でメッキに亀裂が生じていないか確認します。メッキが厚すぎると亀裂が入ります。薄すぎるとすり減ります。圧着真鍮端子の場合、めっきは圧着プロセスの一部であり、化粧仕上げではありません。また、厚さを均一にし、取り扱いによる損傷を与えないオープンリールメッキも提供しています。
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー