
深絞り金属スタンピング
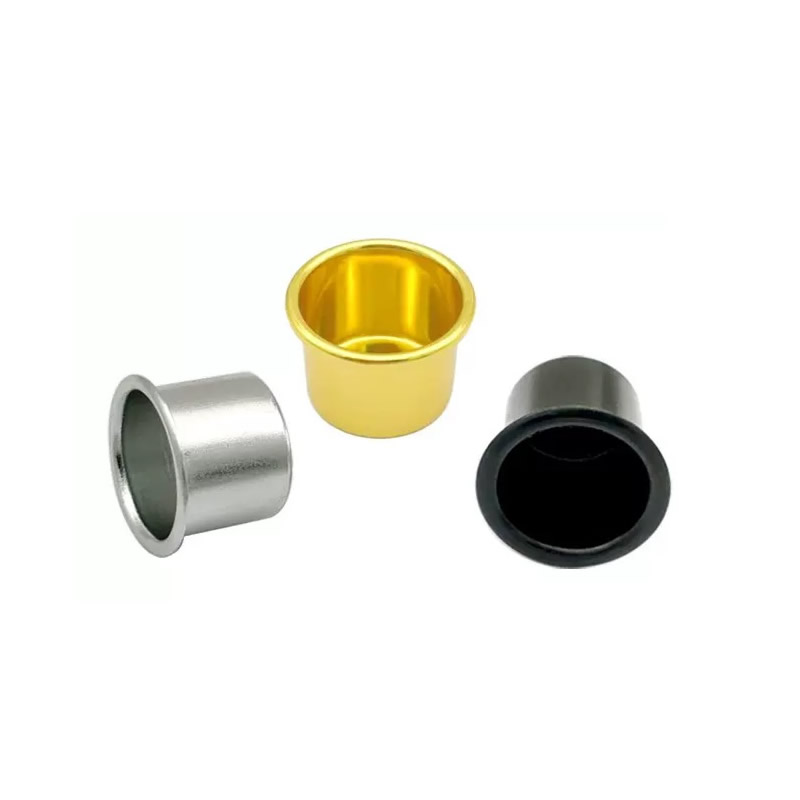
深絞り成形品は、フランジのしわまたは側壁の裂けという 2 つの方法のいずれかで破損します。どちらも、ブランクホルダー力、ダイ半径、潤滑という同じ 3 つの変数によって制御されます。 Nuote Metals は、各材料と絞り段階に合わせてこれらの変数を使用して、中国で深絞り金属スタンピングを製造しています。厚さ0.1mm~6.0mmのカップ、シェル、ハウジング。 PPAP が文書化されました。
お問い合わせを送信
製品説明
深絞りパーツは 2 つの方法のいずれかで破損します。フランジにしわができます。ブランク ホルダーが材料を平らに保持していないため、材料が座屈します。または、側壁が破れます。パンチ力が高すぎ、ダイの半径が鋭すぎるため、材料が成形限界を超えて伸びます。しわと破れは反対の失敗です。1 つは拘束が少なすぎるために発生し、もう 1 つは力が強すぎるために発生します。
深絞り金属スタンピングは、これら 2 つの問題をバランスさせるプロセスです。つまり、しわを防ぐためにフランジを十分に平らに保ちながら、側壁を裂かずに材料を金型に流し込むことができます。バランスは、ブランクホルダーの力、ダイの半径、および潤滑の 3 つの変数によって制御されます。 3 つすべてがマテリアルと描画段階に一致すると、パーツはきれいに描画されます。どちらかが間違っていると、その部品は故障し、故障モードによってどの変数を変更する必要があるかがわかります。
Nuote Metals では、各素材や絞り段階に合わせたブランクホルダー力、ダイ半径、潤滑などで深絞り金属部品を製造しています。この記事では、2 つの故障モード、3 つの変数、および深絞り部品を受け入れる前に確認すべきことについて説明します。

しわと破れ – 失敗の見方
故障モードは、どの変数が間違っているかを示します。しわのあるフランジと破れたサイドウォールは同じ問題ではなく、修正方法も同じではありません。
| 故障モード | 出現する場所 | 根本的な原因 | 何を調整するか |
|---|---|---|---|
| フランジのシワ | 外縁、ブランクホルダーとダイの間 | ブランクホルダーの力が低すぎる、または高すぎる | ステージに合わせてブランクホルダーの力を調整 |
| サイドウォールの破れ | パンチノーズ、下隅 | ダイの半径が鋭すぎる、摩擦が高すぎる | 金型半径を大きくし、潤滑性を向上 |
| 薄肉化 | パンチノーズ、サイドウォール | 素材に対して絞り比が強すぎる | ステージごとの描画率を下げる |
| オレンジピール | 側壁面 | 粗粒組織、不十分な焼鈍 | 材料の粒度を確認し、絞りの前に焼きなましを行う |
フランジのしわは、ブランクホルダーがフランジを制御しない場合に発生します。力が弱すぎると、素材が座屈してしまいます。力が強すぎると、材料が流れることができなくなり、次の描画で側壁が裂けます。力はステージに合わせなければなりません。
サイドウォールの裂けは、最もひずみがかかるパンチノーズで発生します。原因は、鋭いダイ半径、高い摩擦、または極端な絞り比です。修正方法はブランクホルダーに力を加えることではなく、破れを悪化させます。
壁の薄化は引き裂きの前兆であり、引き裂く前に壁が薄くなります。パンチノーズの壁の厚さがブランクの厚さの 80% を下回ると、部品は次の絞り段階で危険にさらされます。
これらの部品では、故障モードが診断となり、どの変数を変更する必要があるかがわかります。破れを修正するためにブランクホルダーの力を増やすサプライヤーは、破れをさらに悪化させます。しわを直す力を弱めるサプライヤーは、しわをさらに悪化させます。
変数 1 – ブランクホルダーの力: シワの制御
ブランクホルダーは、パンチが材料をダイに押し込む間、フランジを平らに保持します。力はしわを防ぐのに十分な大きさでなければなりませんが、材料が破れずに内側に流れるのに十分なほど低くなければなりません。
ブランクホルダーの力は材料とステージによってどのように変化するか:
- 最初の絞り - 最大の力 - フランジが最も大きく、最もしわが寄りやすいです。
- 2 番目の絞り – より低い力 – フランジは小さくなり、材料はすでに加工硬化されています。
- ステンレス鋼 – 炭素鋼よりも高い力 – ステンレス鋼はより速く加工硬化し、流れに抵抗します。
- アルミニウム – スチールよりも低い力 – アルミニウムはより容易に流れ、しわが少なくなります。
それをどのように制御するか:
- 機械的なスプリングではなく、圧力制御を備えた油圧ブランク ホルダー クッション。
- シーケンス全体に対する単一の設定ではなく、描画ステージごとに強制的に設定されます。
- ダイ内力モニタリング - ロードセルが力の変化を検出し、プレスに調整するよう信号を送ります。
この操作では、ブランクホルダーの力は単一の数値ではなく、延伸ステージと材料によって変化するプロファイルです。
変数 2 – ダイ半径: 引き裂き制御
ダイ半径は、材料がダイに入るときに流れる曲率です。鋭い半径はひずみを集中させます。材料は半径でさらに伸び、パンチノーズで側壁が裂けます。半径が大きいほどひずみが分散されます。
材料別の最小ダイ半径:
- 炭素鋼 - 材料の厚さの 6 倍以上
- ステンレス鋼 - 材料の厚さの 8 倍以上
- アルミニウム – 材料の厚さの 4 倍以上
- 銅 – 材料の厚さの 5 倍以上
それをどのように制御するか:
- ダイの半径は材料と厚さごとに指定されます。すべての部品の標準値ではありません。
- ダイインサートは交換可能です。最初のトライアルで破損した場合でも、ダイ全体を再構築することなく半径を増やすことができます。
- Ra 0.2μm まで研磨された半径 - 粗い半径は摩擦と引き裂きのリスクを高めます。
深絞りの場合、ダイの半径は詳細ではありません。絞り加工を行う部品と引き裂く部品の違いです。
変数 3 – 潤滑: 摩擦制御
ブランクとダイの間の摩擦によって、材料の流れやすさが決まります。摩擦が大きすぎると、材料が流れに抵抗し、パンチ力が上昇し、サイドウォールが裂けます。摩擦が少なすぎると、材料が簡単に流れすぎて、ブランク ホルダーがフランジを制御できなくなります。
材質別の潤滑剤:
- 炭素鋼 – 標準的な水性または油性の描画潤滑剤。
- ステンレス鋼 - 皮膜強度の高い潤滑剤 - 皮膜が壊れるとステンレスのこぶができます。
- アルミニウム - 水ベースの潤滑剤 - 油ベースの潤滑剤は、陽極酸化処理の前に表面を汚す可能性があります。
- 銅 – 高粘度の潤滑剤 – 銅はこぶができやすいため、ブランク上に留まる膜が必要です。
それをどのように制御するか:
- 素材に合わせた潤滑剤。単一の潤滑剤がすべての金属に対応するわけではありません。
- 膜厚が制御され、フラッドではなく一貫した膜が得られます。
- アニーリング前の洗浄 - 残留潤滑剤は炉内で炭化し、次の絞りに影響を与える可能性があります。
実際の例 – フランジにしわのある 304 ステンレス深絞りハウジング
ドイツのポンプ メーカーは、壁厚 1.5 mm、絞り深さ 45 mm、しわのないフランジを備えた 304 ステンレス製ハウジングを必要としていました。以前のサプライヤーは、ハウジングを 2 段階で絞りました。最初の絞りでフランジにしわが寄ったため、サプライヤーはそれを固定するためにブランク ホルダーの力を強めました。しわは消えましたが、2回目のドローでパンチノーズでサイドウォールが裂けてしまいました。
私たちが違うことをしたのは:
- 最初の描画時のブランク ホルダーの力を軽減しました。しわは、力が弱すぎたのではなく、力が強すぎたために発生しました。その力によってフランジが圧縮され、流れが制限されていました。
- ダイの半径を材料の厚さの 6 倍から 9 倍に増加しました。半径が鋭くなったため、パンチのノーズに歪みが集中しました。
- ステンレス用の高皮膜強度潤滑剤に切り替えました。標準潤滑剤はドロー圧力で破壊されました。
- 絞りの間に中間焼鈍を追加し、2 回目の絞りの前に延性を回復しました。
- しわも破れもゼロで18万枚を出荷。お客様は受入れ検査をロットあたり 5 個のサンプルに調整しました。当社の CMM および平面度データは品質記録として受け入れられました。
これは、深絞り金属スタンピングが実現すべきものです。正確に測定されたカップだけでなく、フランジが平らで側壁が無傷の部品も測定できます。これは、3 つの変数が試行錯誤によって調整されたものではなく、材料と描画段階に一致しているためです。
標準リファレンス:絞り比とダイの半径は、より厳密なコールアウトが指定されていない限り、DIN 8584 (深絞りプロセス規格) および ISO 2768-mK に従います。プレス設備:Aida および Schuler サーボプレス、100 ~ 600 トン。
よくある質問
Q1: 深絞り金属プレス加工でフランジにしわができるのはなぜですか?
A: フランジのシワは、ブランクホルダーの力が絞り段階と一致しない場合に発生します。力が弱すぎると、素材が座屈してしまいます。力が強すぎると、材料が流れることができなくなり、次の描画で側壁が裂けます。力を増やすと引き裂きが発生する場合、本当の問題はブランク ホルダーではなく、ダイの半径または潤滑にあります。深絞り金属スタンピングの場合、しわと裂けは相反する障害です。根本原因が誤って診断されている場合、一方を修正してももう一方が発生する可能性があります。
Q2: パンチノーズでサイドウォールが破れてしまうのはなぜですか?
A: サイドウォールの裂けは、最もひずみがかかる箇所で発生します。原因は、ダイの半径が鋭すぎる、潤滑が不十分である、絞り比が高すぎる、または材料の焼きなましが不十分であることです。修正方法はブランクホルダーに力を加えることではなく、破れを悪化させます。修正するには、ダイの半径を大きくする、潤滑を改善する、絞り比を下げる、または追加の焼きなましを行うことが考えられます。破れの位置によって、どの変数が間違っているかがわかります。パンチ ノーズでは歪みが、パンチ ノーズでは歪みが原因です。ダイ半径では摩擦が発生します。
Q3: 深絞り金属部品のコストは何が原因でしょうか?
A: 3 つの要素: 描画ステージの数、アニーリング サイクル、ダイの複雑さ。 3 回の絞り加工と 2 回のアニーリングを必要とする部品は、1 回の絞り加工を必要とする部品よりもコストが高くなります。プレス時間、アニーリング時間、および段階間の処理によりコストが増加します。ダイ半径とブランク ホルダー クッションにより工具コストが増加します。油圧クッションは機械式スプリングよりも高価です。どの段階で価格が変動するのかを示すコストの内訳を見積もりとともに提供します。
Q4: 深絞り金属部品の最小注文数量はいくらですか?
A: 新しい深絞り金型の場合、通常、最小注文は 30,000 個で、それを下回ると工具コストが大きく影響します。プロトタイプまたは少量生産の場合は、1 段階の絞りまたはスピニングで部品を最低 1,000 個生産できます。すでに生産されている部品の場合、繰り返し注文は 10,000 個まで可能です。適切なツールのアプローチを推奨する前に、体積と延伸比を確認します。
Q5: 深絞り加工が適切でないのはどのような場合ですか?
A: 深絞り加工は、次の場合には適切な選択ではありません。(1) 絞り深さが直径の 0.5 倍未満です。凹部が形成された標準的なスタンピングの方が安価です。 (2) 数量が 5,000 個未満です。工具コストは償却できず、スピニングまたは機械加工の方が経済的である可能性があります。 (3) 直径に対して材料が厚すぎる - パンチ力がプレス能力を超えているため、熱間成形または機械加工が必要です。深絞り金属スタンピングの場合、ツールに投資する前に、プロセスが適切でない場合にはその旨を通知します。
Q6: 注文する前に DFM フィードバックを提供してもらえますか?
A: はい。材質、厚さ、絞り深さ、フランジ要件を記載した図面をお送りください。当社のエンジニアリング チームは、絞り比を計算し、材料に対するダイの半径を確認し、予想される段階数で部品を絞り加工できるかどうか、またはより多くの焼きなましやより大きなブランクが必要かどうかを確認します。絞り深さが直径の 1.5 倍を超える場合は、生産ツーリングに着手する前にテスト ストリップまたは最初の製品を推奨する場合があります。
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー