
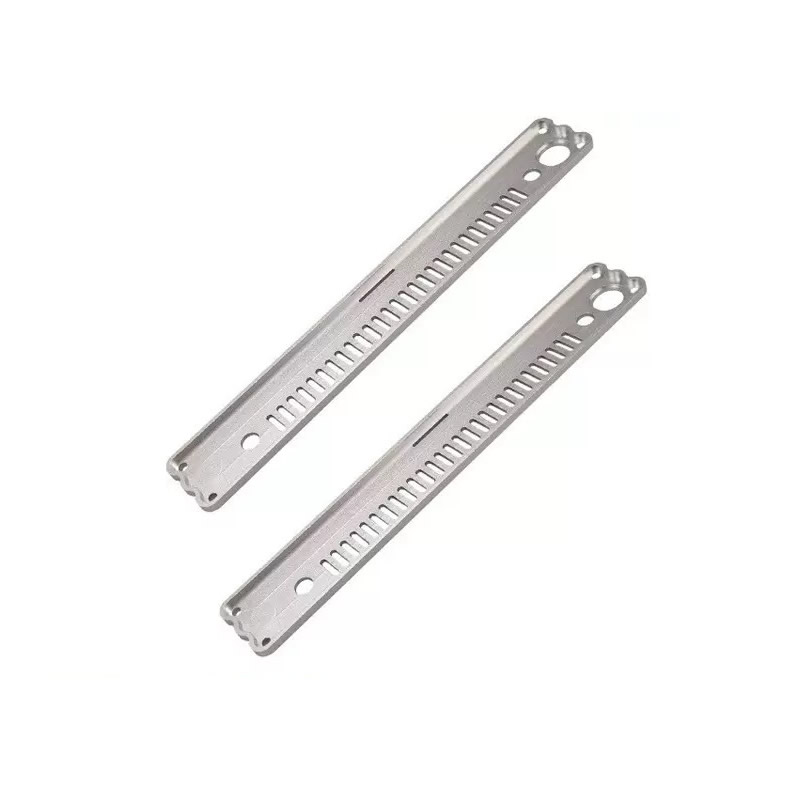
アルミ打ち抜き部品
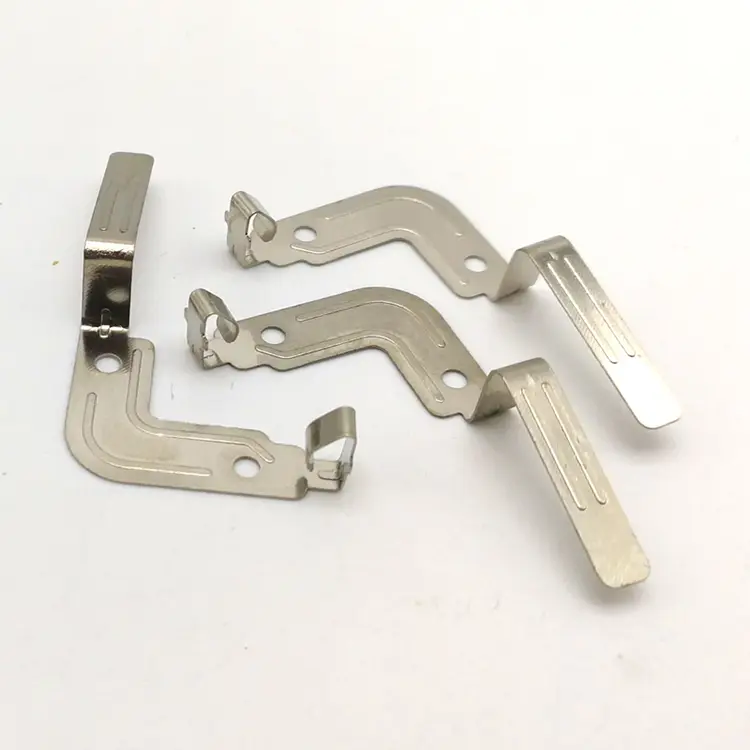
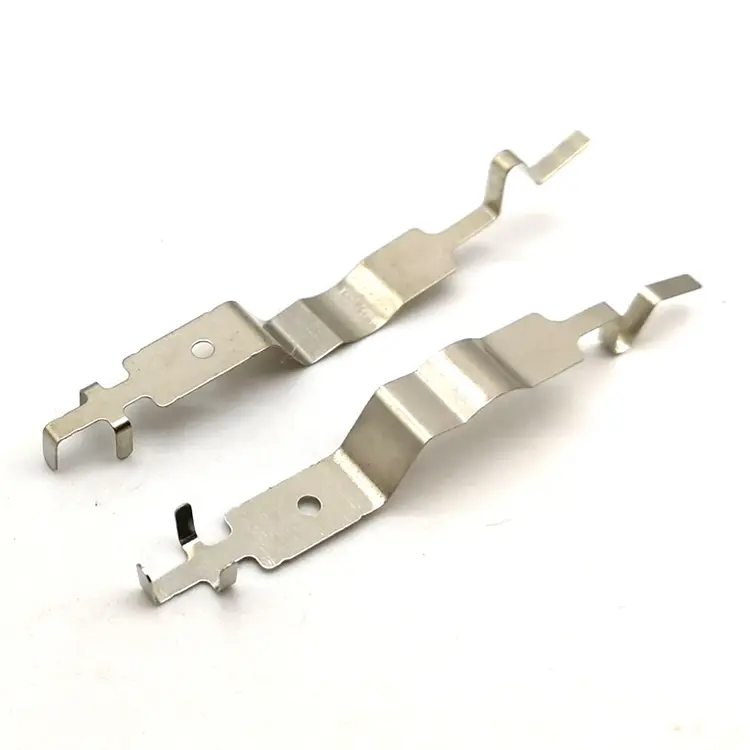
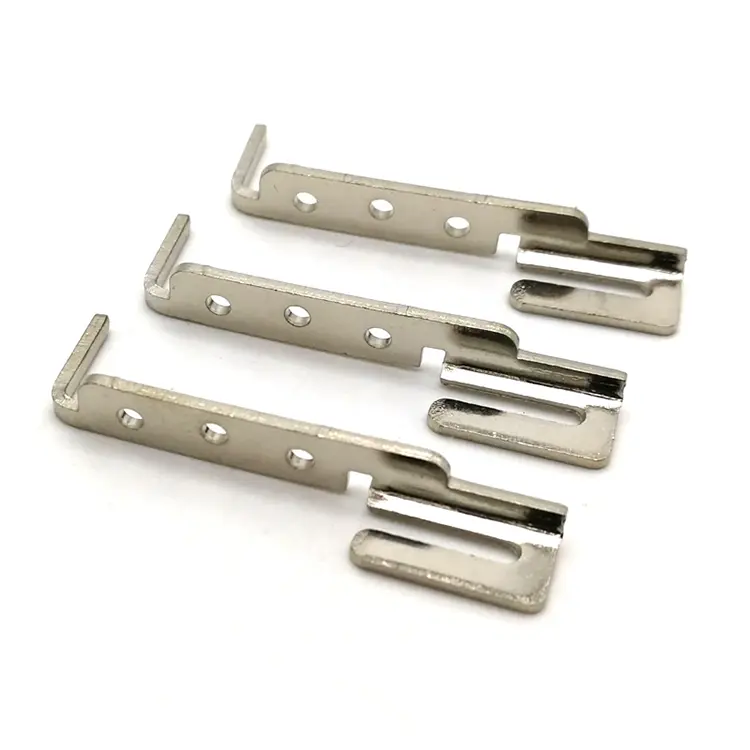
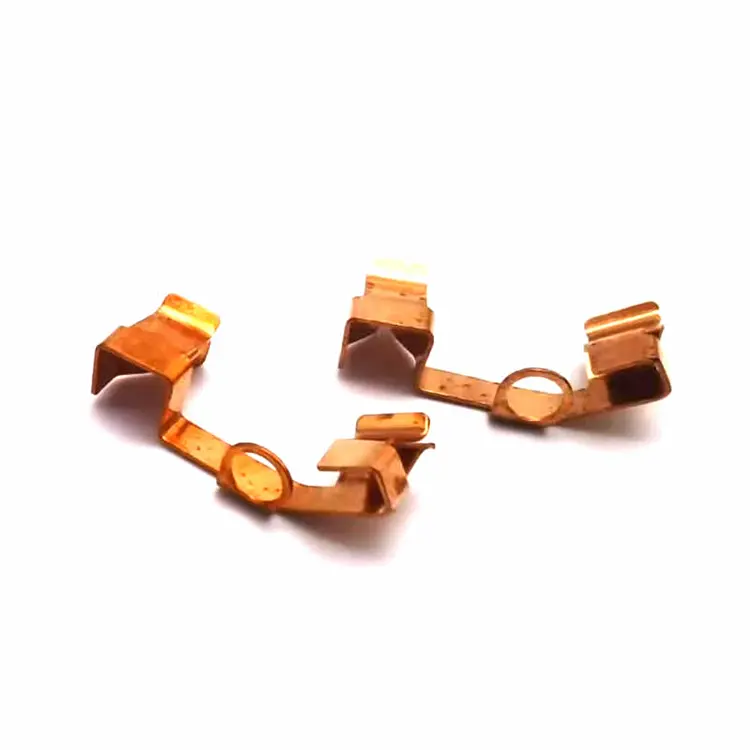
Nuote Metals は、電子機器、自動車、家電製品の顧客向けにアルミニウムのプレス部品を提供する中国を拠点とするサプライヤーです。当社は、かじりを防ぐための研磨されたダイと潤滑制御を使用して、厚さ 0.2 mm ~ 2.0 mm の 5052、6061、および 3003 アルミニウムをプレス加工します。陽極酸化処理が可能な表面、平坦度制御、および PPAP ドキュメントが利用可能です。
お問い合わせを送信
製品説明
アルミニウムは、一般的なスタンピングに使用される金属の中で最も軽いです。熱を伝導し、耐腐食性があり、他のどの金属よりも陽極酸化処理に適しています。それが理由ですアルミ部品のプレス加工重量、熱、または外観が重要となる電子機器の筐体、自動車の遮熱板、家電パネル、LED ハウジングなどに使用されます。
しかし、アルミニウムには、鋼や真鍮にはない 2 つの問題があります。虫食いが発生し、金型にくっついて表面が裂けてしまいます。また、陽極酸化処理後は傷がつきやすく、深く、そして目に見えて傷がつきます。正確に測定されたアルミニウムの打ち抜き部品にかじり跡や傷がある場合は、外観検査に合格しません。さらに悪いことに、酸化物層の下で欠陥が永続的に残るため、陽極酸化処理に合格しません。
Nuote Metals では、かじりの制御と陽極酸化の準備を主要な品質要件としてアルミニウムをプレス加工しています。この記事では、部品の種類、合金、重要な表面欠陥、および部品が陽極酸化皮膜に到達する前にそれらを制御する方法について説明します。

部品の種類 – プレスアルミニウム部品の用途
| 部品の種類 | 代表的な合金 | 厚さの範囲 | 主要な要件 | 代表的な産業 |
|---|---|---|---|---|
| 遮熱板 | 5052、3003 | 0.3~2.0mm | 形状安定性、目に見える表面にかじりなし | 自動車、家電 |
| エンクロージャとカバー | 5052、6061 | 0.5~1.5mm | 平坦性、陽極酸化処理が可能な表面 | エレクトロニクス、計装 |
| ブラケットとクリップ | 5052、6061 | 0.5~2.0mm | 曲げ角度、穴位置 | 自動車、家電 |
| LEDハウジングとリフレクター | 1100、3003 | 0.2~1.0mm | 表面仕上げ、反射率 | 照明、電子機器 |
| EMIシールド | 5052、3003 | 0.2~0.8mm | 形状高さ、導電率 | エレクトロニクス、通信 |
遮熱板熱サイクル下でもその形状を維持する必要があります。スタンピングでは、部品が加熱したときに反りを引き起こす残留応力を導入してはなりません。 5052 は標準合金で、優れた成形性と耐食性を備えています。
エンクロージャとカバー目に見える部分です。陽極酸化は欠陥を隠すものではないため、表面にはかじり、傷、ダイマークがあってはなりません。それはそれらを増幅します。 5052 と 6061 が一般的です。 6061 は強度が高くなりますが、成形性が劣ります。
ブラケットとクリップ積載荷重。スプリングバック後も曲げ角度と穴の位置が安定している必要があります。アルミニウムは鋼よりも跳ね返りが大きいため、金型内での補正が重要です。
LEDハウジングとリフレクター反射性のために滑らかな表面が必要です。 1100 は最も純粋なアルミニウムで、反射率は最高ですが、最も柔らかく、最もかじりやすいです。金型の研磨と厳密な潤滑管理が必要です。
EMIシールド形状と導電性を組み合わせます。部品は PCB 上に隙間なく固定されている必要があります。平坦度と形状の高さは重要な要件です。
アルミニウム合金 – スタンピングにおける各合金の挙動
| 合金 | 成形性 | 強さ | かじりのリスク | 陽極酸化反応 | 最優秀アプリケーション |
|---|---|---|---|---|---|
| 1100 | 素晴らしい | 低い | 高 – 最も柔らかい | 優れた – 純粋で明るい仕上がり | リフレクター、装飾 |
| 3003 | 良い | 低~中程度 | 適度 | 良い | 遮熱板、カバー |
| 5052 | 良い | 適度 | 適度 | 良好 - わずかな色変化 | 一般スタンピング、船舶用 |
| 6061 | 公平 | 高い | 低~中程度 | 公正 – 陽極酸化処理後に粒子が見える | 構造ブラケット |
1100 99%以上の最も純粋なアルミニウムです。簡単に形成され、陽極酸化処理が施され、明るく反射する仕上がりになります。しかし、柔らかくて虫こぶが攻撃的です。金型の研磨と頻繁な注油が必須です。
3003 強度を高めるためにマンガンを添加します。成形性が良く、適度な耐食性を備えています。遮熱板やカバーなどに使用される汎用合金です。
5052 強度と耐食性のためにマグネシウムを添加します。これは最も一般的なスタンピング合金であり、成形性、強度、陽極酸化反応のバランスが優れています。
6061 マグネシウムとシリコンが含まれています。 4 つの中で最も高い強度を提供しますが、成形性が低く、陽極酸化後に目に見える粒子が表示されます。外観よりも強度が重視される構造用ブラケットに使用されます。
アルミニウムのプレス部品を台無しにする 2 つの表面欠陥
かじりつく。アルミは金型にくっつきます。金型表面の研磨が不十分であったり、潤滑が不十分であったりすると、アルミニウムが金型に移行し、部品表面が裂けてしまいます。その結果、粗く汚れたパッチが部品の最も目に見える表面に発生することがよくあります。かじりは、部品の寸法を変えずにバリ取りや研磨で除去することはできません。それは阻止されなければなりません。
傷。アルミは柔らかいです。ダイ上のチップ、粗いコンベア、または不注意な受け渡しにより、表面に傷が付く可能性があります。スチール部品の深さ 0.02mm の傷は表面的な傷です。陽極酸化されたアルミニウム部品では、黒い線が目に見えるようになり、その部品は廃棄されます。
両方を制御する方法:
研磨された金型表面– ダイインサートの成形面は Ra 0.1μm 以上に研磨されています。金型上のツールマークは部品に転写されます。
制御された潤滑– 潤滑剤の一貫した膜が金属間の接触を防ぎます。当社ではアルミニウムには水ベースの潤滑剤を使用していますが、油ベースの潤滑剤では陽極酸化処理の前に表面が汚れる可能性があります。
金型内での切りくず管理– ダイキャビティ内に残る切りくずは、次のストロークで部品を傷つけます。各ステーションではエアブラストと真空排気を行っております。
手袋をしての取り扱い– プレス機から梱包箱に至るまで、部品は清潔な手袋で扱われます。素手で油分が残ると、陽極酸化処理が不均一になります。
公差と品質 – アルミニウムのプレス部品に関して当社が管理するもの
| 特性 | 一般的な許容差 | 測定方法 |
|---|---|---|
| 穴の位置 | ±0.05mm | 光コンパレータ、CMM |
| 曲げ位置 | ±0.05mm | 光コンパレータ、CMM |
| 曲げ角度 | ±0.5° | 光コンパレータ、角度計 |
| フォームの高さ | ±0.1mm | ハイトゲージ、三次元測定機 |
| 平面度 | 0.1mm(小物部品) | 定盤、三次元測定機 |
| 表面欠陥 | かじりなし、傷なし >0.02mm | 10 倍の倍率で視覚化 |
平面度エンクロージャーとシールドにとって重要です。成形応力のバランスが取れていないと、アルミニウムは突き出し後に反ります。応力除去焼きなまし、金型の調整、または最終ステーションでの部品の平坦化によって平坦度を制御します。
曲げ角度スプリングバックの影響を受けます。アルミニウムは、合金と焼き戻しに応じて 2 ~ 4° スプリングバックします。ダイを過剰に曲げることで補正します。ダイを切断する前にテストストリップで検証します。
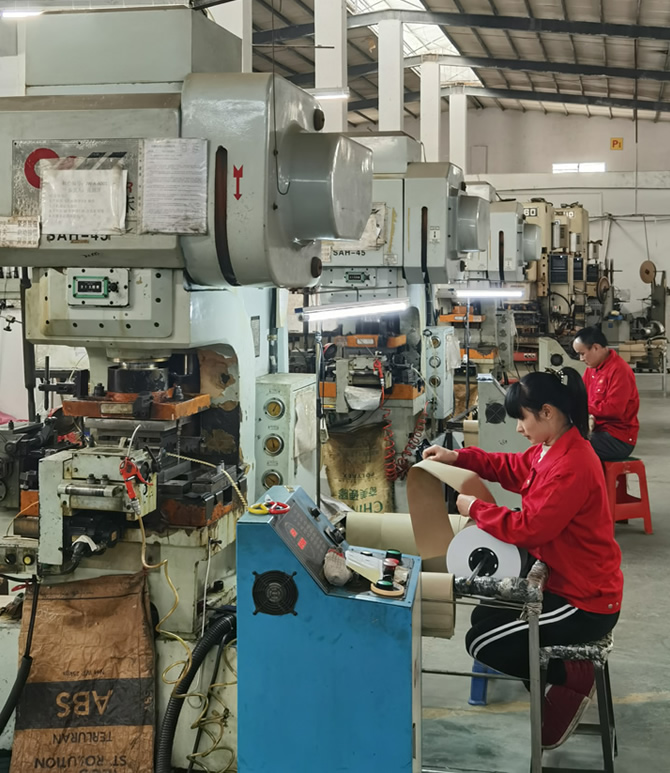
実際の例 – 目に見える表面にかじりがある 5052 ヒートシールド
ドイツの家電メーカーは、厚さ 0.8 mm、2 つの曲がり、かじりや傷のない目に見える表面を備えた 5052 アルミニウム製の熱シールドを必要としていました。以前のサプライヤーは、標準的な金型潤滑を使用して部品を稼働させました。ステーション 3 の目に見える表面にかじりが現れ、部品の 12% が外観検査に合格しませんでした。
私たちが違うことをしたのは:
- ダイインサートをすべての成形面で Ra 0.1μm まで研磨し、かじりの原因となるツールマークを除去しました。
- 各ストロークで一貫して適用される水ベースの潤滑剤に切り替えられたため、油汚れや金属間の接触がなくなりました。
- 次のストロークの前にアルミニウムの切り粉を排出するために、ステーション 3 にエアブラストを追加しました。
- 200 個ごとに 10 倍の倍率で表面品質を検証。
- 表面上の不良品はゼロで、600,000 個を出荷しました。顧客は入荷時の目視検査を廃止しました。
これは何ですかアルミ部品のプレス加工図面に適合する部品だけでなく、陽極酸化処理に耐えられる表面も提供する必要があります。アルミニウム部品を台無しにする欠陥は表面欠陥であり、寸法欠陥ではないからです。
よくある質問
Q1: プレス加工中にアルミがかぶるのはなぜですか?また、その防止方法は何ですか?
A: かじりは、圧力下でアルミニウムが金型の表面に転写されるときに発生します。アルミニウムが工具に溶着し、部品の表面が裂けます。予防には、研磨された金型表面 (Ra 0.1μm 以上)、一貫した潤滑 (アルミニウムの場合は水ベース)、および切りくずの排出 (各ステーションでのエアブラストまたはバキューム) の 3 つのことが必要です。表面が目に見えるプレス加工されたアルミニウム部品の場合、かじりは陽極酸化処理により永久的な外観上の欠陥となります。部品をプレスした後ではなく、金型の時点で制御します。
Q2: 陽極酸化処理を行うアルミニウム部品にプレス加工を施すことはできますか?
A: はい。陽極酸化専用に表面を準備します。陽極酸化処理は傷やかじりを隠すものではありません。それはそれらを増幅します。金型インサートを研磨し、潤滑を管理し、切りくずを排出し、汚染を防ぐために部品を手袋で取り扱います。のためにアルミ部品のプレス加工陽極酸化処理が施される製品には、出荷前に 10 倍の倍率で表面を検査します。これは、生のアルミニウムで目視検査に合格した欠陥は、陽極酸化処理後に目に見える不良品になるためです。
Q3: アルミニウム打ち抜き部品の 5052 と 6061 の違いは何ですか?
A: 5052 は、より優れた成形性とより安定した陽極酸化反応を提供します。これは、熱シールド、カバー、および一般的なスタンピングの標準的な選択肢です。 6061 は強度が高くなりますが、成形性が低く、陽極酸化後に目に見える粒子が表示されます。外観よりも強度が重要な構造ブラケットに使用されます。のためにアルミ部品のプレス加工外観上の要件を考慮すると、通常は 5052 がより良い選択となります。合金を推奨する前に、強度要件だけでなく用途も検討します。
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー