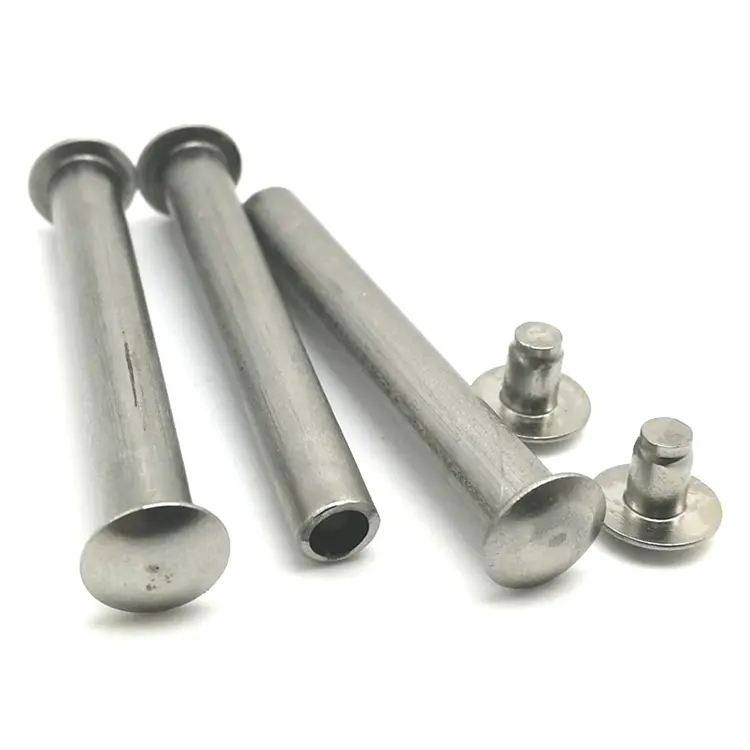
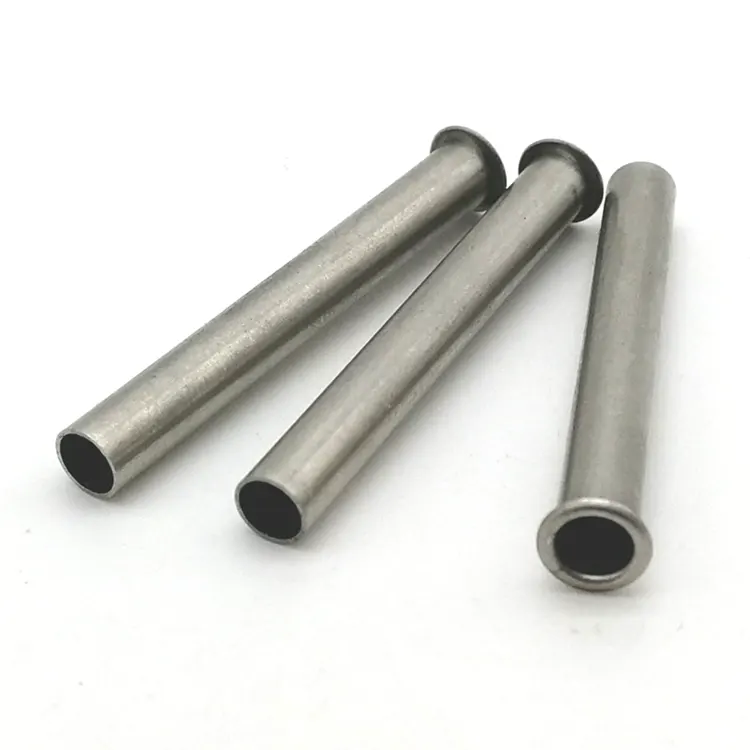
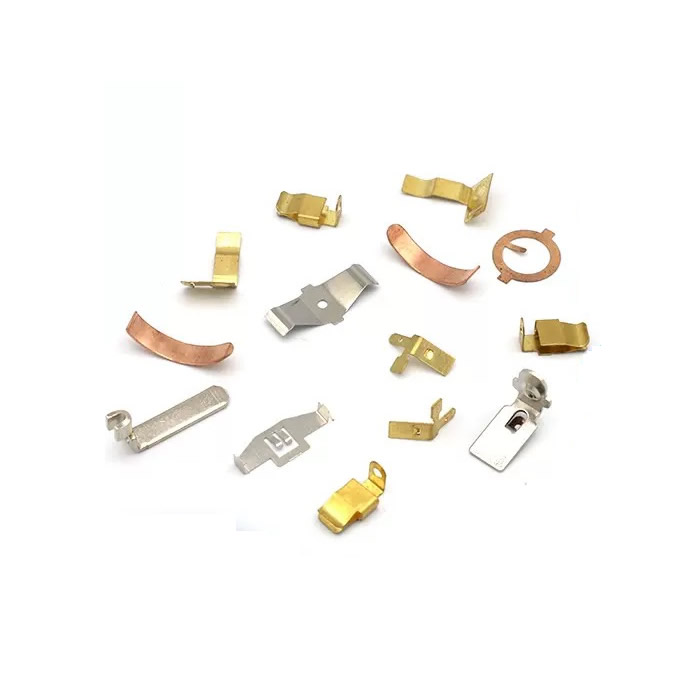
精密金属プレス品
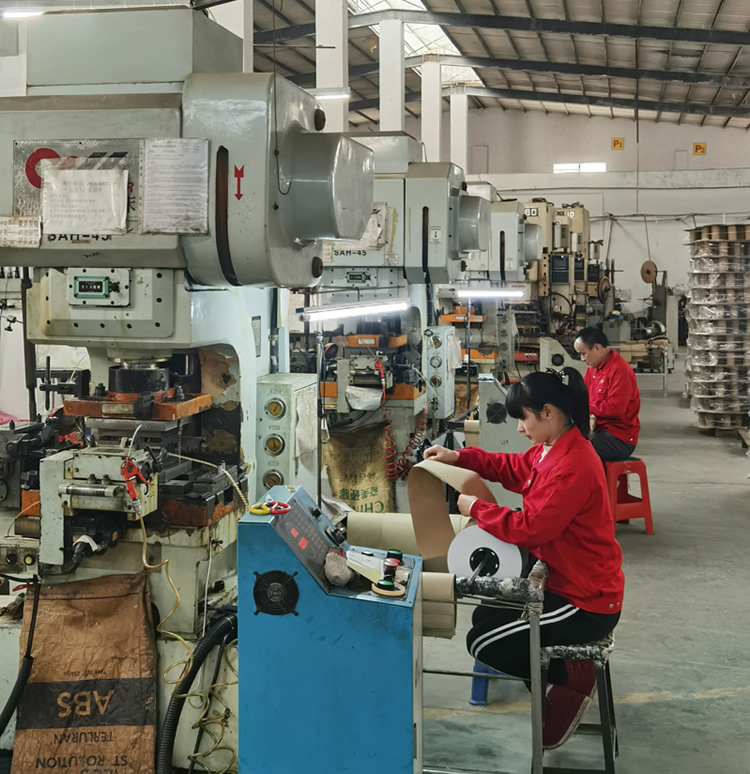
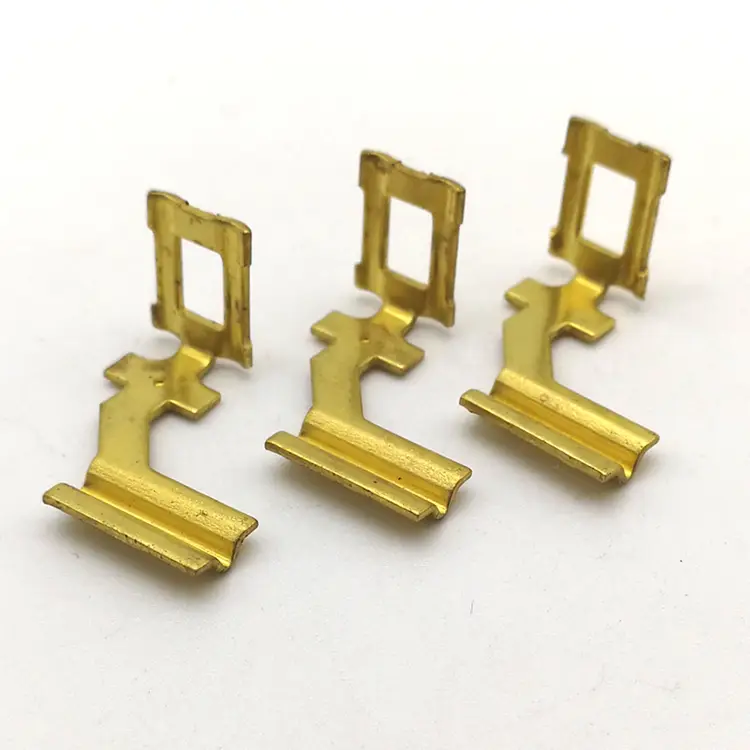
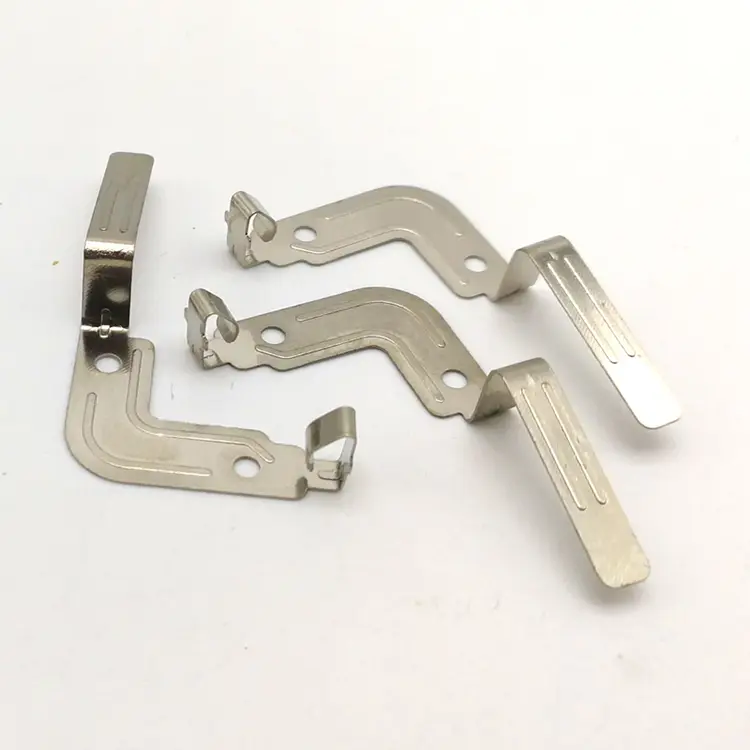
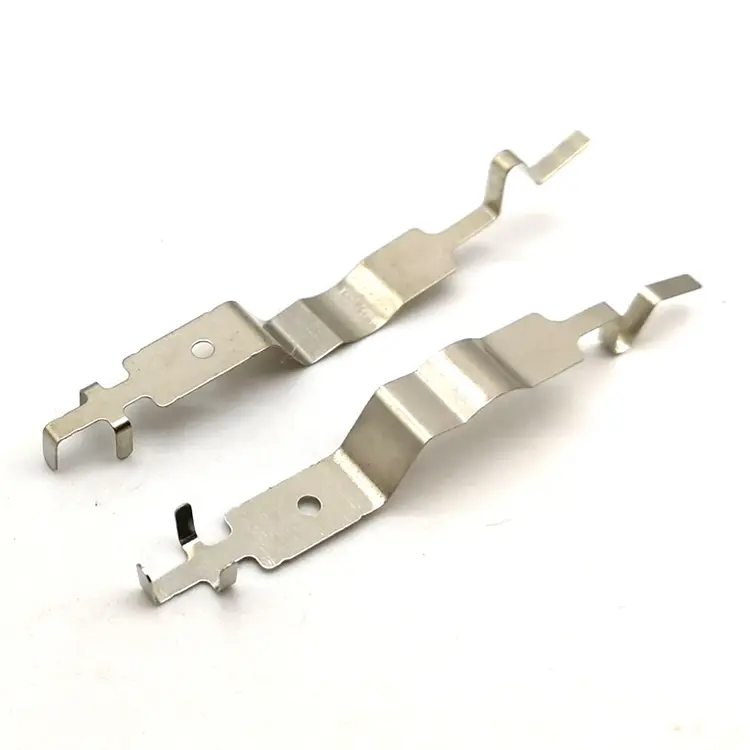
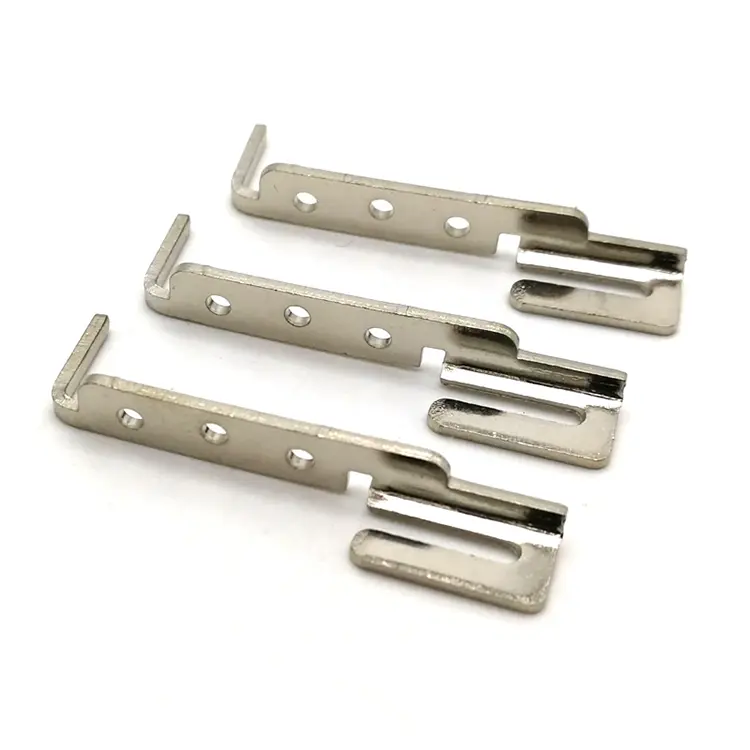
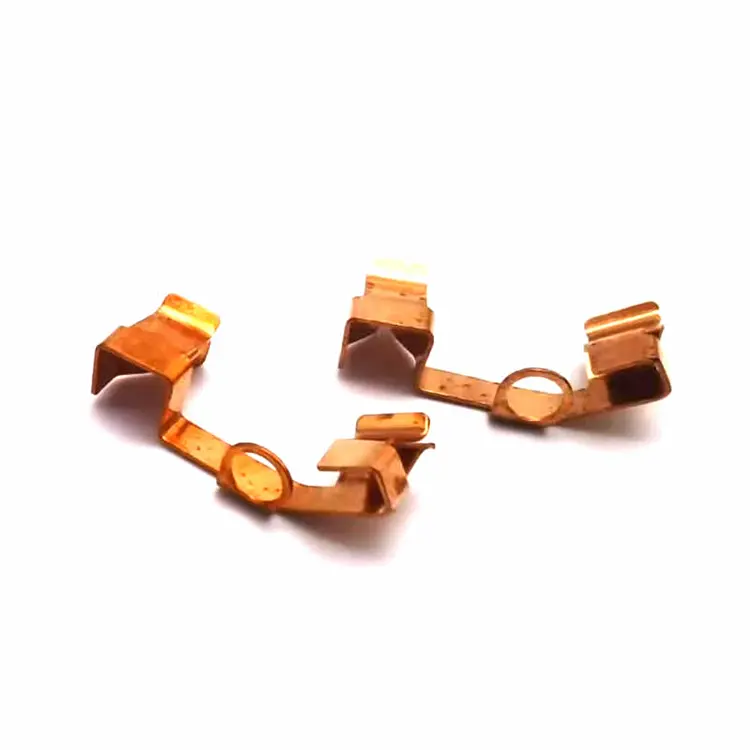
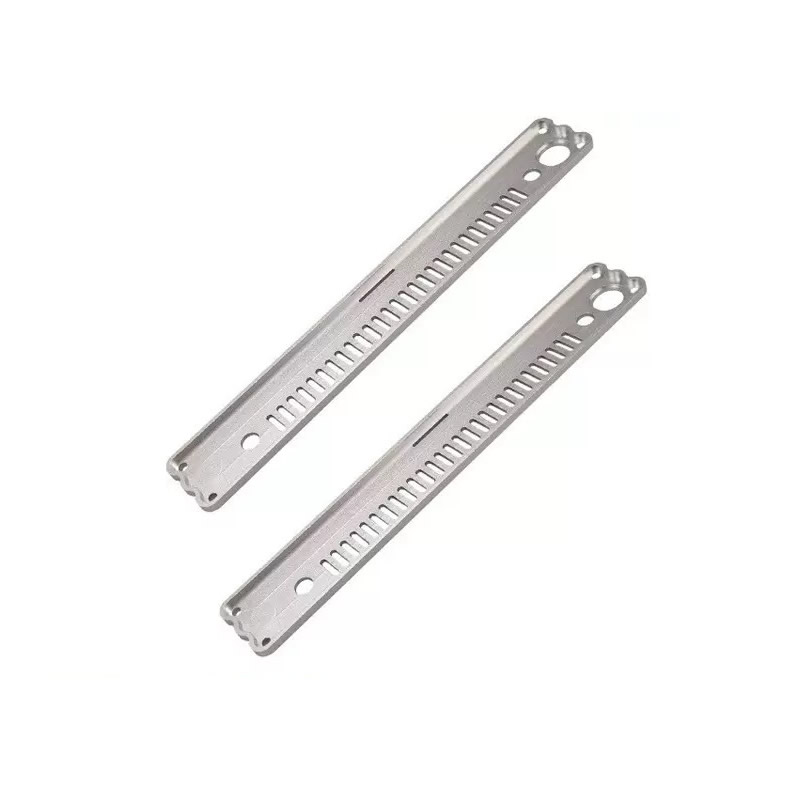
Nuote Metals は、中国を拠点とする自動車、エレクトロニクス、産業顧客向けの精密金属プレスのメーカーです。当社は、スチール、ステンレス、アルミニウム、真鍮、銅からプレス加工されたブラケット、コンタクト、端子、シールド、構造部品を製造しています。順送金型とシングルステーション金型、社内ツーリング、PPAP ドキュメント。 20年以上の輸出経験。適格なプロジェクトの無料サンプル。
お問い合わせを送信
製品説明
精密金属プレス – プレスを稼働させる前にコストが発生する
プレスの価格はプレス時間によって決まりません。価格はダイとストリップのレイアウトによって決まります。 2 つのサプライヤーが同じ 1 mm ステンレス ブラケットを同じトン数のプレス機で稼働させ、40% 異なる単価を見積もることができます。これは、一方のストリップ レイアウトではコイル幅の 62% が使用され、もう一方ではコイル幅の 48% が使用されるためです。印刷機は同じ速度で回転します。材料費は同じではありません。
精密金属プレス品は、コイルやシートを金型で切り出して成形した部品です。金型によって形状が決まります。ストリップのレイアウトによって材料の使用率が決まります。プレスによってサイクル速度が決まります。プレストン数と単価のみを評価するバイヤーは、コスト、バリ、平坦度、再現性を制御する 2 つの変数を欠いています。
Nuote Metals では、精密金属プレス加工ツールとストリップのレイアウトをコストと品質の主な決定事項として使用します。この記事では、プレス加工の価格設定方法、バリやスプリングバックの原因、最初の商品を承認する前に確認すべきことについて説明します。
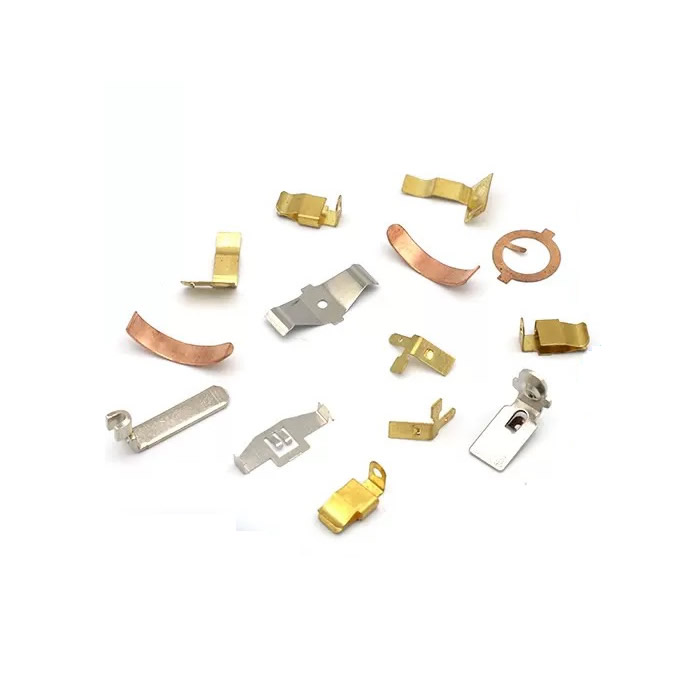
プレスプロセス – ダイとストリップのレイアウトが何を制御するか
プレスは平らなストリップとして開始されます。ダイは、打ち抜き、穴あけ、曲げ、成形、絞り、またはコイニングなどの 1 つ以上の操作を実行します。順送金型では、ストリップはストロークごとに 1 ピッチ進み、部品が完成するまで各ステーションで 1 つの操作が実行されます。
ダイは以下を制御します。
- 形状 – 穴の位置、曲げ半径、フォームの高さ。
- バリの方向 – カットエッジにはロールオーバーとバリがあります。サイコロによってどちら側が決まるか。
- 平坦度 – 曲げや成形により、突き出し後に部品を歪ませる応力が生じます。
ストリップのレイアウトは以下を制御します。
- 材料利用 – コイルのどのくらいが部品となり、どのくらいがスクラップになります。
- ピッチとブリッジ幅 – 部品間の距離と部品間に残された材料。
- キャリア設計 – 部品が金型内を移動する際にどのようにサポートされるか。
精密金属プレスの場合、多くの場合、ストリップのレイアウトが最大のコスト要因となります。材料利用率が 48% から 62% に向上するレイアウトにより、プレス、金型材料、サイクル タイムを変更することなく、材料コストが 22% 削減されます。
プレスの価格設定方法 – 工具、材料、容量
| 原価要素 | 対象となるもの | 音量に応じてどのように変化するか |
|---|---|---|
| ツーリング | 金型設計、加工、トライアウト | 固定 – 注文全体で償却 |
| 材料 | コイルコスト×ストリップ使用率 | 比例 – スクラップの代金は支払われますが、出荷はされません |
| プレス時間 | トン数×サイクルレート | プロポーショナル – 順送金型でより低い |
| 二次的な操作 | バリ取り、タッピング、メッキ | 比例 – インダイ操作で排除可能 |
| 検査 | 最初の記事、進行中、最終記事 | 固定 + 比例 |
ツールは固定費です。5,000 個の場合、工具が単価の大半を占める可能性があります。 500,000 個の場合、それは無視できます。損益分岐点の量は部品の複雑さによって異なります。単純なブラケットでは 10,000 個の工具を使用することが正当化される場合があります。複雑な順送金型には 100,000 個が必要になる場合があります。
材料の利用隠れたコストです。幅の広いブリッジと大きなキャリアを残すストリップ レイアウトでは、部品ごとにより多くのコイルを消費します。スクラップはコイル価格で支払われ、スクラップ価格で販売され、その差額は失われます。のために精密金属プレス加工ステンレスまたは銅の場合、材料は単価の 50 ~ 70% になります。ストリップ レイアウトの最適化はオプションではありません。
二次的な操作コストと取り扱いが追加されます。プレス後に手作業によるバリ取りが必要な部品は、金型内でバリを管理する部品よりもコストが高くなります。型内タッピング、型内バリ取り、および型内検査により、取り扱いが軽減され、一貫性が向上します。
バリ、平坦性、スプリングバック – 3 つの主要な欠陥
バリダイが材料を切断するときに残る粗いエッジです。それを排除することはできず、制御するだけです。バリの高さは、ダイのクリアランス、工具の切れ味、材料の厚さによって異なります。精密金属プレスの場合、バリは高さと方向で指定されます。接触面にバリがあると抵抗が増加します。摺動端のバリは摩耗の原因となります。
平面度排出後の変化。曲げや成形により残留応力が発生します。部品は金型内では平らですが、リリース後には反ります。応力除去焼きなまし、金型の調整、最終ステーションでの部品の平坦化などによって平坦度を制御します。
スプリングバック曲げ後の材料の弾性回復量です。ダイの曲げ角度は部品の曲げ角度ではありません。高張力鋼およびステンレスの場合、スプリングバックは 2 ~ 5° になることがあります。これを金型内で過剰に曲げることで補正します。金型の角度は部品の角度よりも鋭く、材料は指定された角度に跳ね返ります。
プログレッシブダイとシングルステーション – ボリュームに適したもの
| 要素 | 順送金型 | シングルステーションダイ |
|---|---|---|
| 音量 | 50,000 個以上 | 1,000~50,000個 |
| 工具費 | より高い – 複数のステーション | 下限 – 1 回の操作 |
| サイクルタイム | より高速 – ストロークごとにパーツを完成させる | 遅い - 複数のパス |
| パーツの複雑さ | 高 – 1 つの金型で曲げ、穴あけ、タッピングを行う | 低 - 単純なブランクまたはベンド |
| 切り替え | 長い – ダイは重い | 短い – より軽いダイ |
| こんな方に最適 | 大量生産の精密金属プレス加工 | プロトタイプ、少量、単純な部品 |
プログレッシブダイ量がツールを償却し、部品が複雑で複数の操作が必要な場合には、これが正当化されます。シングルステーション ダイは、工具コストが大きく影響し、部品が単純なプロトタイプや少量生産に適しています。
実際の例 – 0.8mm ステンレス接点スプリング
ドイツの電子機器メーカーは、バリ制限 0.05 mm、平面度 0.1 mm、曲げ角度 90° ±1° の 0.8 mm ステンレス接点スプリングを必要としていました。以前のサプライヤーは、材料使用率 52% のストリップ レイアウトを使用し、部品のバリを手作業で取り除きました。バリの高さは 0.03 mm から 0.08 mm でした。
私たちが違うことをしたのは:
- ストリップのレイアウトを再設計して材料使用率を 68% に高め、部品あたりのコイル消費量を削減しました。
- インダイコイニングを備えた順送ダイを使用し、バリの方向と平坦度を後ではなくダイの中で制御しました。
- 92° までの過度の曲げによるスプリングバックの補正 - 部品は 90° ±0.5° まで跳ね返ります。
- バリ高さと平坦度を500個ごとに光学式コンパレータで検証。
- バリ不良ゼロで80万個を出荷。お客様は手作業によるバリ取りを排除し、材料コストを 18% 削減しました。
これは何ですか精密金属プレス加工図面に適合する部品だけでなく、ストリップのレイアウトとダイにコストと一貫性が設計された部品を提供する必要があります。
よくある質問
Q1: 精密金属プレス加工ではどの程度の公差を保持できますか?
A: 一般的な公差は、穴の位置と曲げ位置で ±0.05 mm、フォームの高さで ±0.1 mm、コイニングの厚さで ±0.02 mm です。バリ高さは0.05mm以下に抑えられています。平坦度は部品のサイズと材質によって異なります。小さなブラケットの場合は 0.1mm が達成可能です。大きな部品の場合は応力除去焼きなましが必要になる場合があります。のために精密金属プレス加工、公差は、プレストン数だけではなく、金型の品質、プレスの安定性、および材料の一貫性の関数です。
Q2:インダイタップ加工やバリ取り加工を施したプレス品の製作は可能ですか?
A: はい。順送金型にはタッピング ステーション、バリ取りステーション、コイニング ステーションが含まれるため、二次的な作業や取り扱いが不要になります。インダイタッピングには、信頼性の高いストリップキャリアとプレスストロークと同期したタッピングユニットが必要です。インダイバリ取りは、カットエッジをコイニングまたはシェービングすることによって実行されます。ネジ穴や厳しいバリ制限のある精密金属プレス加工の場合、金型内での作業により一貫性が向上し、単価が削減されます。
Q3: 差し迫った注文にはどのような文書が付属しますか?
A: すべての注文には、初品検査レポート、材料証明書、および重要な機能の実測値を含む寸法レポートが含まれています。自動車および規制対象の顧客向けに、プロセス フロー、PFMEA、制御計画、機能調査などの PPAP ドキュメントを提供します。精密金属プレスのサプライヤーが PPAP または初品レポートを提供できない場合、あなた自身が品質リスクを負うことになります。 Nuote Metals は、ISO 9001:2015 システムに基づいて完全なドキュメントを提供します。
ホットタグ: 精密金属プレス、中国精密プレス
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー