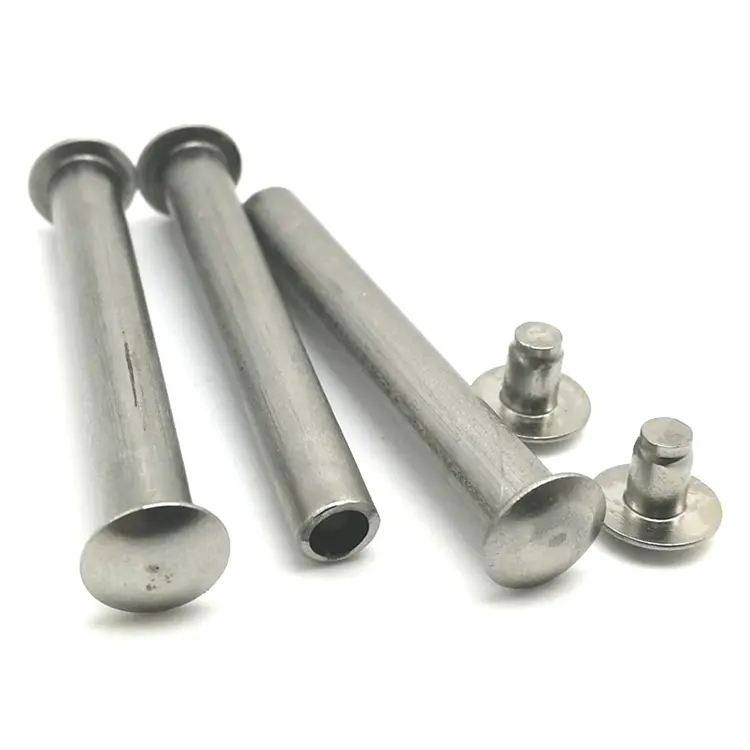
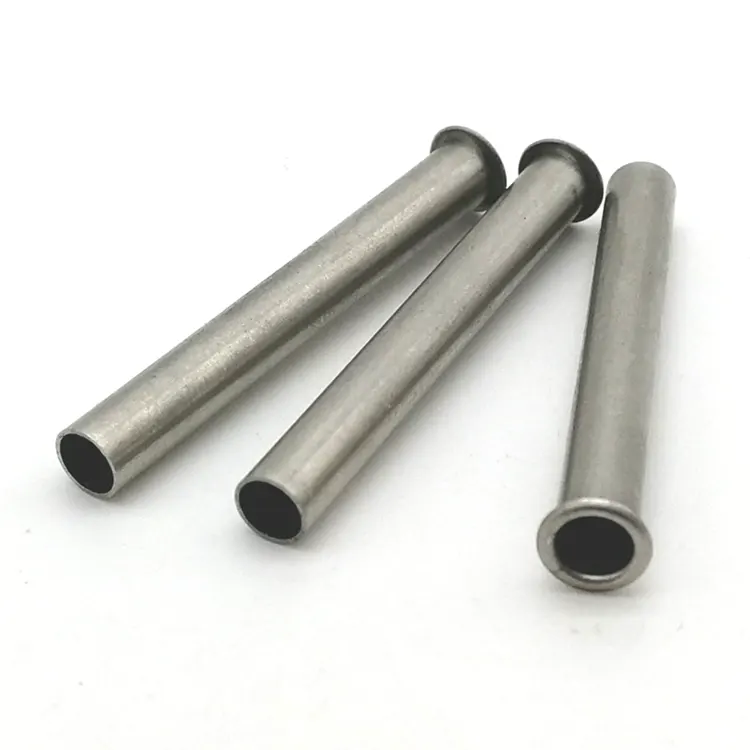
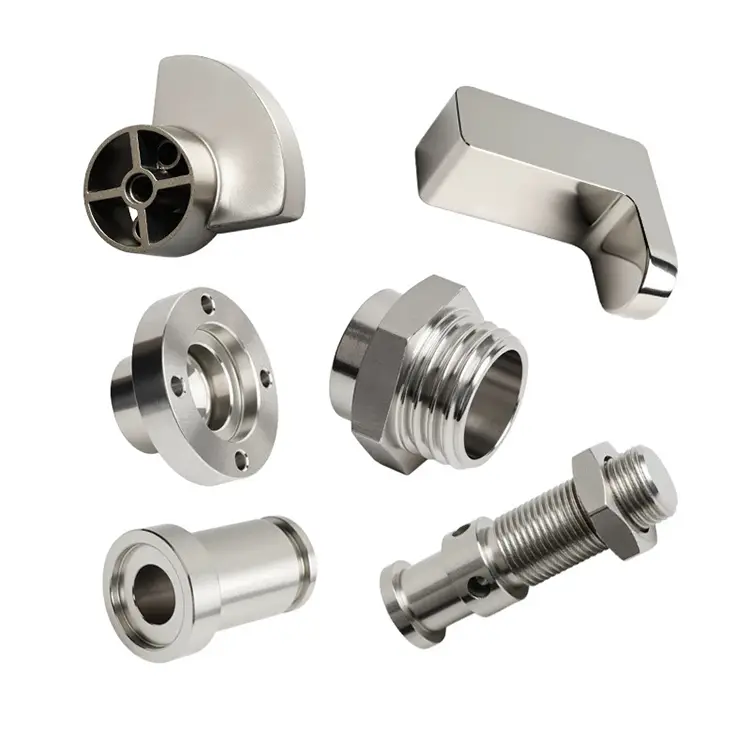
CNC加工
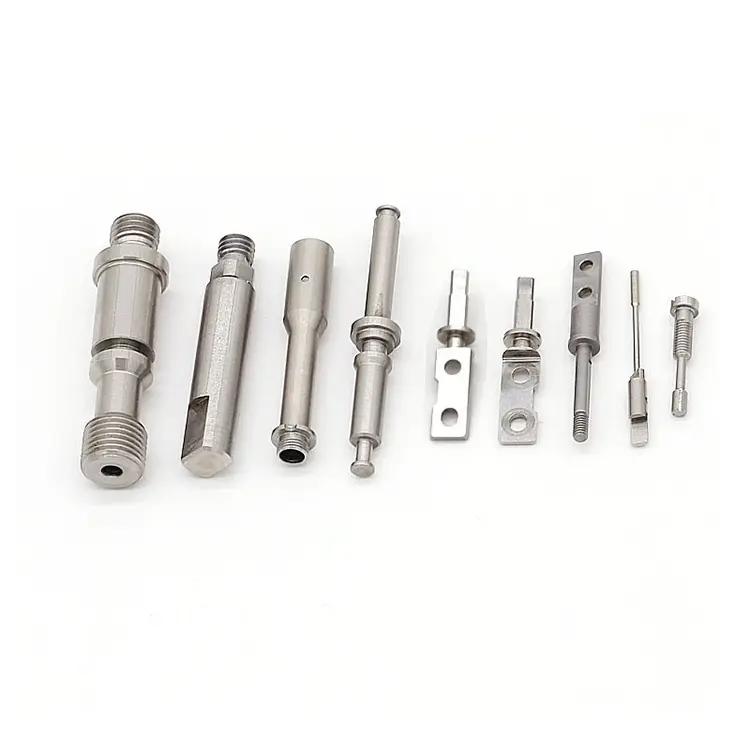
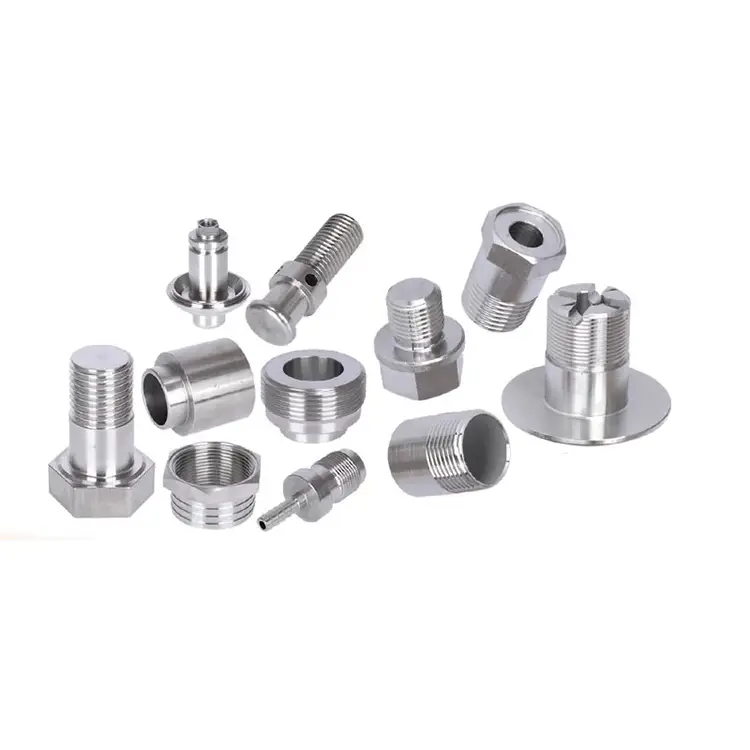
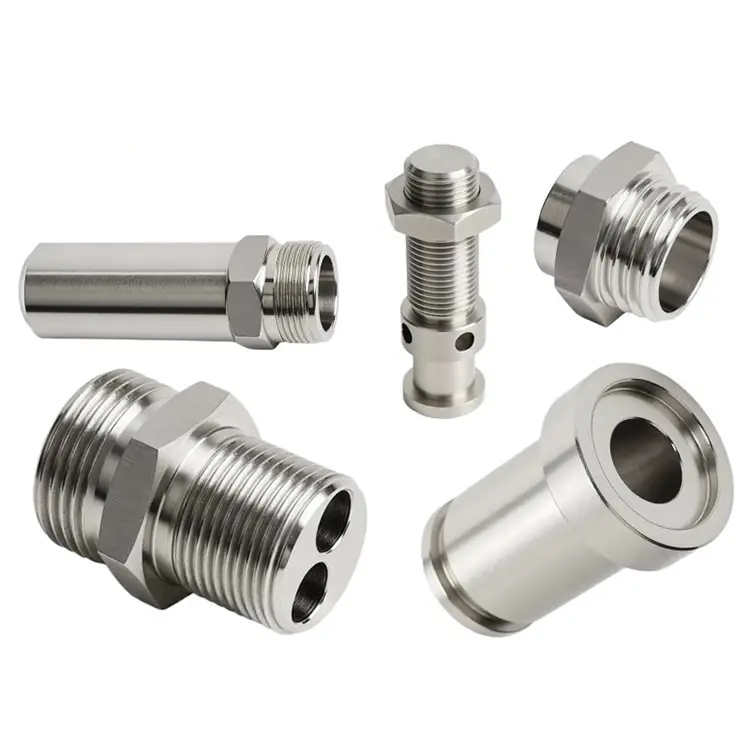
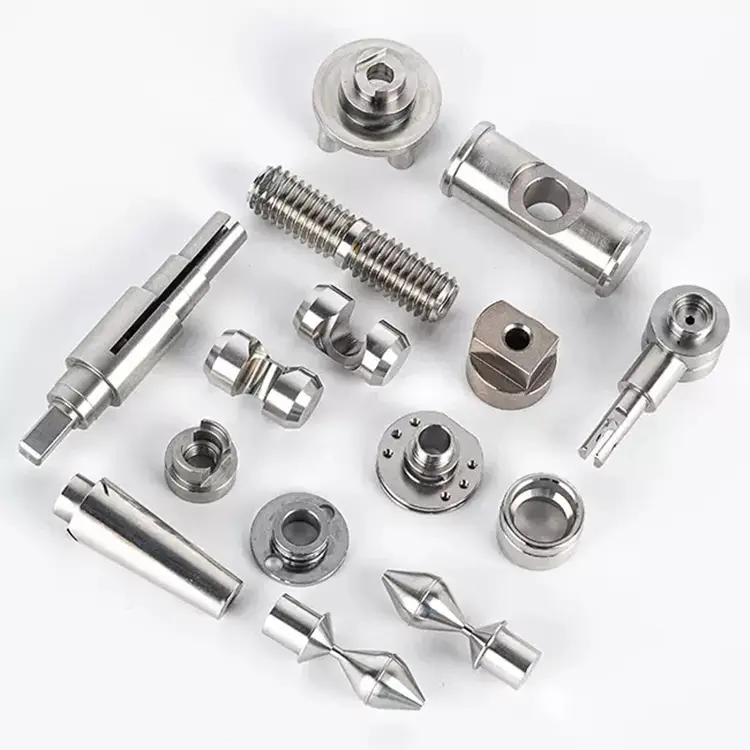
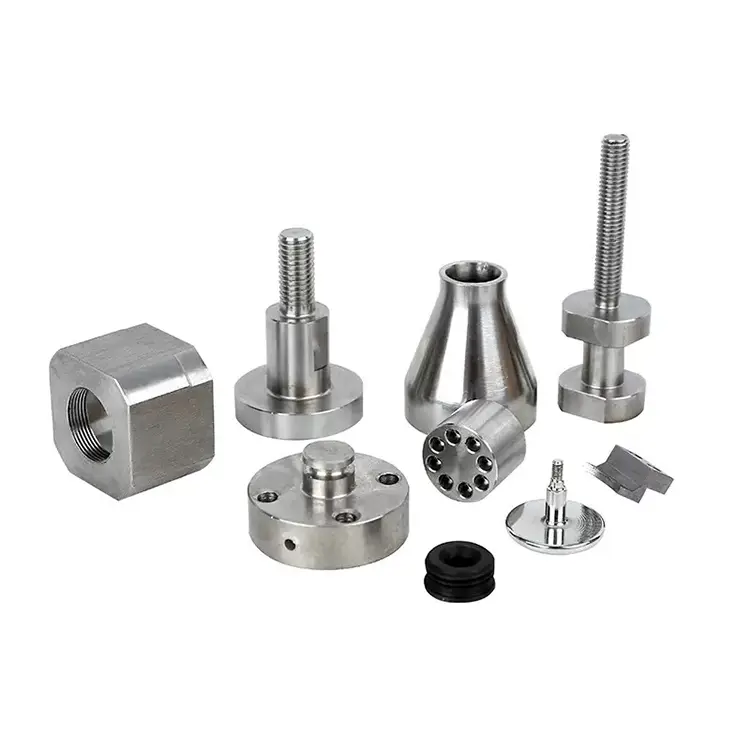
Nuote Metals は、お客様の特定のニーズに合わせたカスタム部品の作成を可能にし、正確なフィット感と機能を保証する CNC 加工サービスを提供しています。アルミ6061、真鍮、青銅、銅、ステンレス、合金鋼など、様々な材質に対応しております。
お問い合わせを送信
製品説明
CNC 機械加工 – プロトタイプ部品と量産部品が同じプロセスで製造される必要がある理由
多くの企業が同じ間違いを犯しています。彼らは 3D プリントまたは地元のジョブショップでプロトタイプを作成し、その後、別のサプライヤーと別のプロセスで生産に移行します。図面上では部品は同じように見えます。しかし、届いてみるとサイズが合わない。公差が異なります。表面の仕上がりが違います。材料の挙動が異なります。そして組み立てラインが止まってしまいます。
Nuote Metals では、異なるアプローチを採用しています。私たちが使用するのはCNC加工プロトタイプと生産の両方で、同じプロセス、同じ品質システム、同じ測定基準を実現します。変わるのは機材と音量だけです。この記事では、それが重要な理由と、10 個から 500,000 個への移行をどのように管理するかについて説明します。
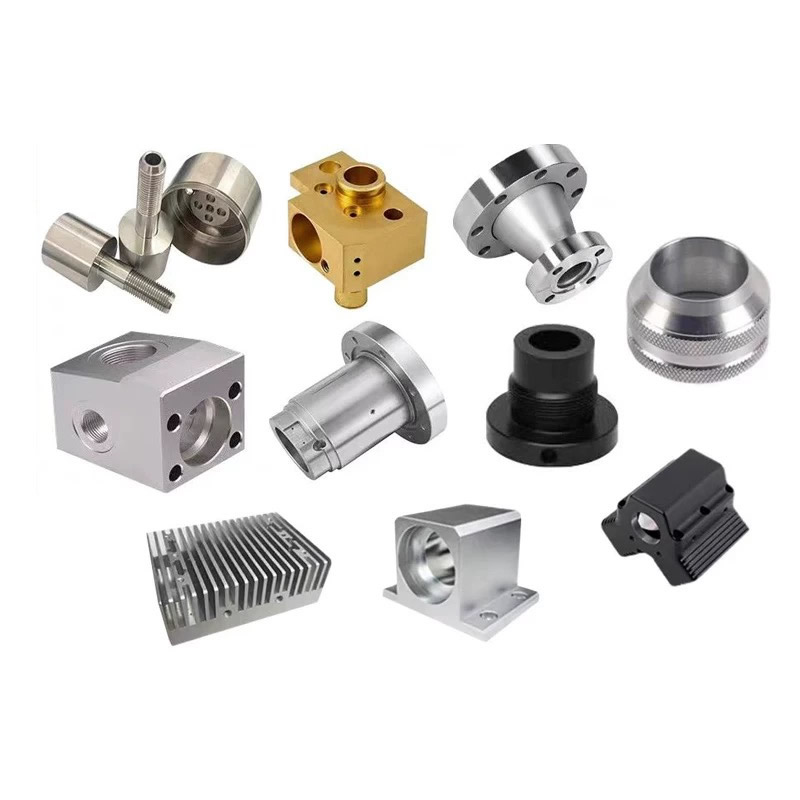
プロトタイプから製品までのギャップ – スケール変更時に部品が変更される理由
プロトタイピングと生産が別のプロジェクトとして扱われることが多いため、ギャップが生じます。試作工場では、ノギスで寸法を確認しながら、部品を 1 つずつ加工します。製造工場ではバーフィーダーを稼働させ、サンプリングによる検査を行っています。たとえ図面が同じであっても、2 つのプロセスでは異なる結果が生成されます。
よくある 3 つの失敗:
データムシフト:プロトタイプ ショップは 1 つのサーフェスを参照します。製造ショップは別のショップを参照します。機能が一致していません。
許容誤差のドリフト:試作品は工作員が細心の注意を払っているため、±0.01mmを保っています。プロセスはスピードを重視して最適化されているため、生産工場では ±0.05 mm を維持します。
材料の不一致:試作品は焼きなましした素材を使用しています。製造には冷間引抜きが使用されます。材料の加工方法が異なり、表面仕上げも変わります。
同じものを使用することでこれらの失敗を排除しますCNC加工最初の記事から最後の記事までのプロセス。試作品は5軸ミルターンセンターで加工されます。生産はバーフィード旋盤とマシニングセンターで行われます。ただし、データ、工具戦略、検査基準は同一です。
部品の形状に適したプロセスを選択する方法
すべての部分を回転させる必要はありません。すべての部品をフライス加工する必要はありません。ジオメトリーが決定します。ここで使用するロジックは次のとおりです。
円筒形の特徴が優勢ですか?旋削が速くなり、直径公差の保持が向上します。シャフト、ピン、コネクタ、ブッシュ。
角柱状の特徴が優勢ですか?フライス加工は正しい選択です。ハウジング、ブラケット、マニホールド、プレート。
旋削とフライス加工の両方が必要ですか?5 軸ミルターン センターは、データの転送や二次加工を必要とせず、1 回のセットアップで部品の加工を完了します。
複雑な 3D 輪郭?5 軸同時加工は、3 軸ミルでは複数のセットアップが必要となる形状を処理します。
生産量については、専用のCNC加工cell は演算を組み合わせることでコストを削減できます。プロトタイプの場合、柔軟性とスピードを優先します。プロセスロジックは同じままで、装置のみが変更されます。
寛容戦略 - プロトタイプとプロダクション
よくある誤解: プロトタイプには製品よりも厳しい公差が必要です。実際には、どちらもアセンブリに必要な公差が必要です。違いは、それらを確認する方法です。
試作段階:CMM 上のすべての特徴を測定します。最初の記事レポートには実際の値が示されています。私たちはプロトタイプを使用して設計を検証し、公差が製造時に達成可能であることを確認します。
生産段階:同じ三次元測定機、同じ治具、同じ温度管理された部屋を使用しています。統計的プロセス制御 (SPC) は重要な寸法を監視します。プロセスにずれが生じた場合は、部品が規格外になる前に調整します。
重要なのは一貫性です。 ±0.005mmを満たすプロトタイプは、生産が同じ公差を維持できる場合にのみ役に立ちます。最初のバッチの後ではなく、見積もりの前にそれを確認します。
設備と能力 – 試作から量産までの変化
| 要素 | 試作品(1~50個) | 生産 (50 ~ 500,000 個以上) |
|---|---|---|
| 主要な設備 | 5軸ミルターンセンター | バーフィード旋盤、マシニングセンター |
| セットアップ時間 | 1枚当たりの値段が高い | ボリュームに合わせて最適化 |
| 検査 | すべての機能で 100% CMM | 重要な機能で SPC + 100% |
| ツーリング | 標準ホルダー、クイックチェンジ | 専用治具、プリセットツール |
| リードタイム | 5~10日 | 量に応じて 10 ~ 20 日 |
| 単価 | より高い | 下限 - 償却されたセットアップ |
| データム | 同じ | 同じ |
| 品質システム | ISO 9001:2015 | ISO 9001:2015 |
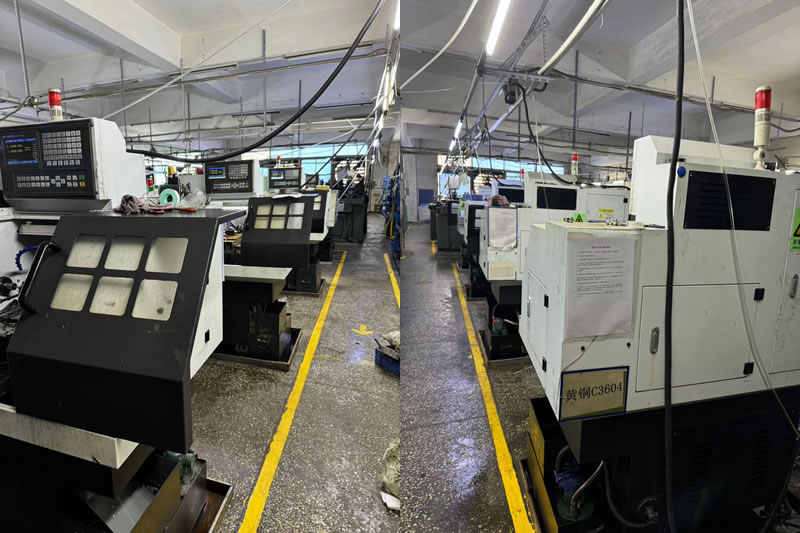
品質管理 – 最初の製品から最終出荷までの 1 つのシステム
同じものを使っているので、CNC加工プロトタイプと生産のプロセスに合わせて、当社の品質システムはライフサイクル全体をカバーします。
最初の商品検査 (FAI):新しい部品番号ごとに完全な寸法レポートが取得されます。データム、重要な特徴、表面仕上げを検証します。
プロセス内モニタリング:生産実行は SPC で監視されます。重要な寸法は、定義された間隔でチェックされます。工具オフセットはドリフトが発生する前に調整されます。
最終検査:すべての出荷には、実際の測定値を記載した寸法レポートが含まれています。材料証明書と熱処理記録が含まれます。
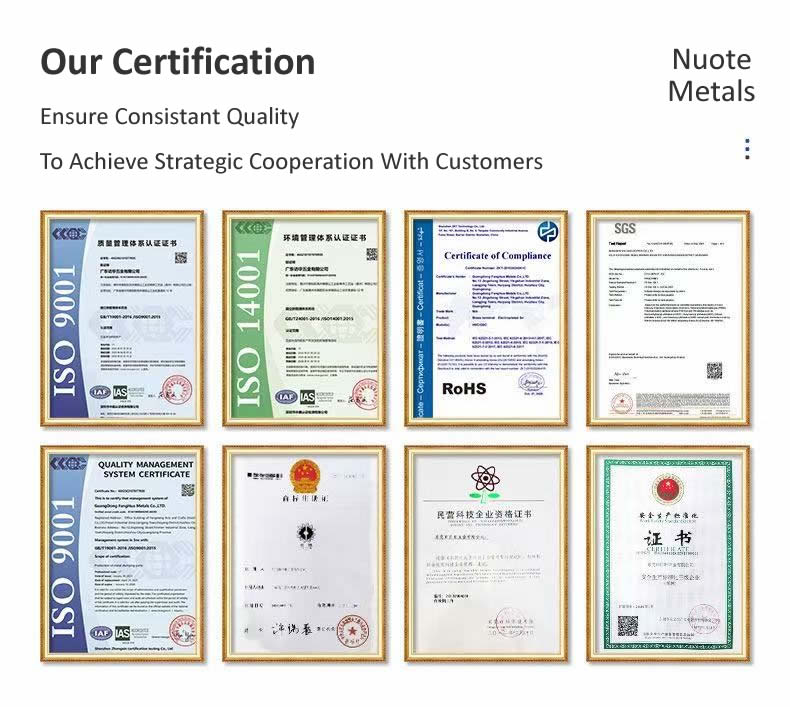
認証:ISO 9001:2015。リクエストに応じて PPAP ドキュメントをご提供します。
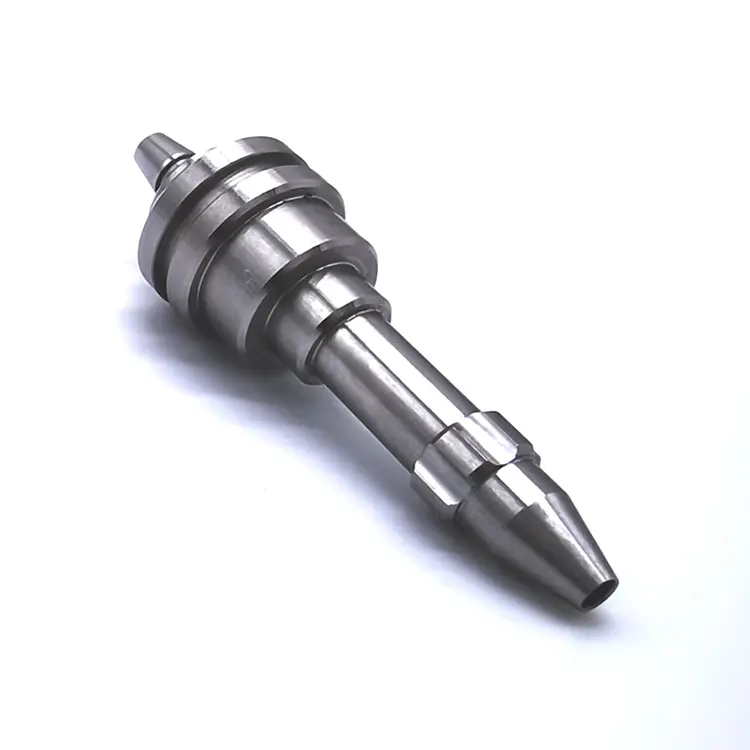
実際の例 – 10 個のプロトタイプから 50,000 個の生産部品まで
ヨーロッパの自動車サプライヤーは、ステンレス鋼のアクチュエーター コンポーネントを必要としていました。設計検証のために 10 個のプロトタイプから開始し、その後年間 50,000 個まで拡大しました。以前のサプライヤーは、最初の 10 個については試作工場を使用し、量については別の生産工場を使用していました。製造部品は組み立てに失敗しました。ボアの中心が 0.02 mm ずれていました。
私たちが違うことをしたのは:
- 生産に使用されたのと同じ機械ファミリーである 5 軸ミルターン センターで 10 個のプロトタイプを機械加工しました。
- 試作、製造、検査に同じデータムを使用しました。
- 同じように適用CNC加工プロトタイプから生産までのパラメータとツール戦略。
- 7 日間で 10 個のプロトタイプを出荷し、6 週間で 50,000 個の量産部品を出荷しました。お客様は再検証を不要にし、市場投入までの時間を 4 か月短縮しました。
よくある質問
Q1: プロトタイプと製品の公差の違いは何ですか?
A: アセンブリで許容差が必要な場合、許容差は同じである必要があります。違いは検査です。プロトタイプではすべての機能が 100% 測定されますが、生産では SPC と重要な機能の 100% 検査が使用されます。 Nuote Metals では同じものを使用していますCNC加工プロセスと両方のデータが同じであるため、承認したプロトタイプが生産で受け取られる部品となります。
Q2: 総コストを削減するには、適切な機械加工プロセスを選択するにはどうすればよいですか?
A: ジオメトリから始めます。部品が円筒形の場合、回転はより速く、より安価になります。角柱状の場合は、フライス加工が正しい選択です。両方が必要な場合は、5 軸ミルターン センターを使用すると二次的な操作が不要になり、取り扱いが軽減されます。生産量については、専用ツーリングやバーフィーダーにより単価を削減できるかどうかを評価します。目標は、プロセスをパーツに一致させることであり、パーツをプロセスに強制的に組み込むことではありません。
Q3: 複数の本番稼働間で一貫性を確保するにはどうすればよいですか?
A: 同じものを使っていますCNC加工すべての実行でプログラム、同じ治具、同じ検査計画を使用します。工具は事前に設定されており、切削時間によって追跡されます。 SPC は重要な寸法を監視します。新しいバッチが数か月後にスケジュールされている場合は、元のセットアップ シートを取得し、最初の製品を承認されたサンプルと照合して検証します。一貫性はプロセスであり、約束ではありません。
ホットタグ: CNC加工
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー