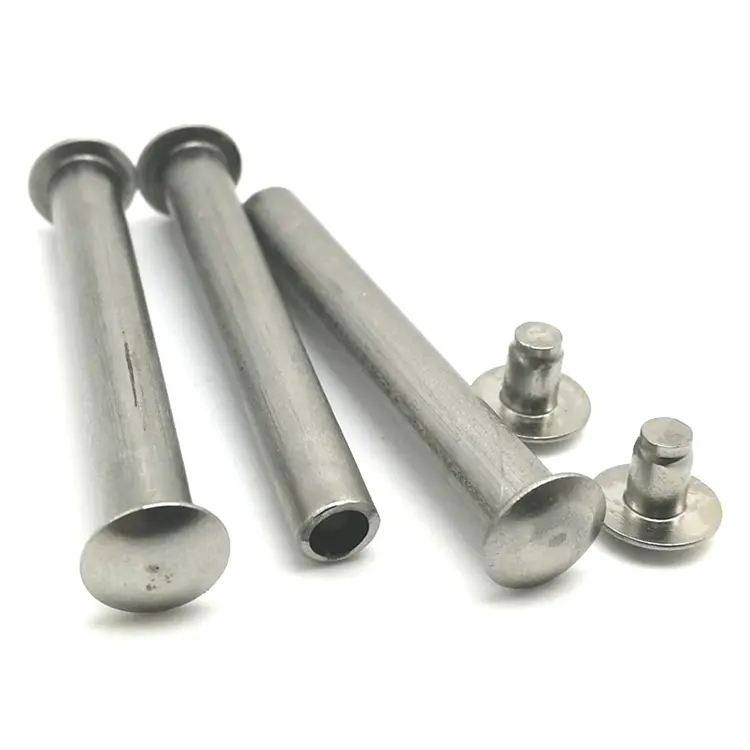
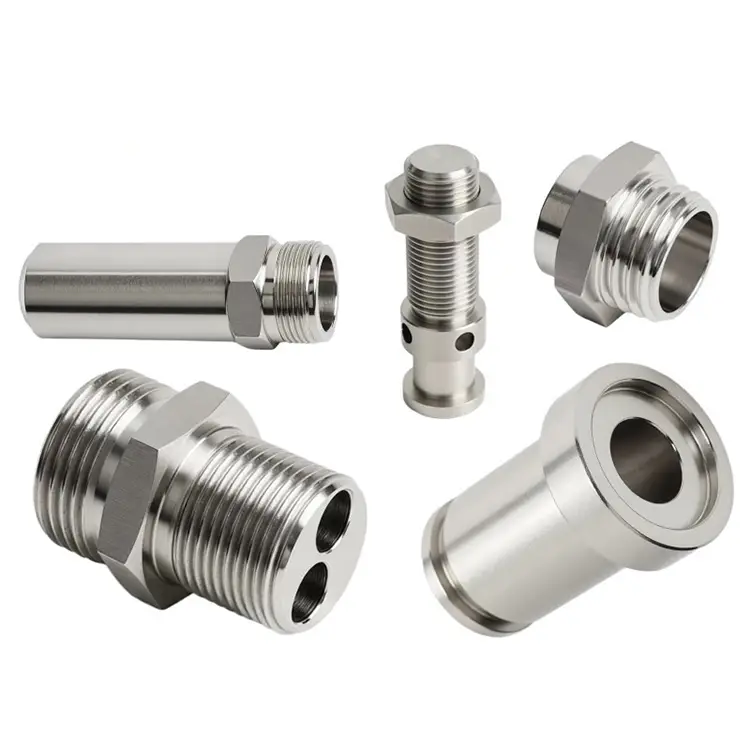
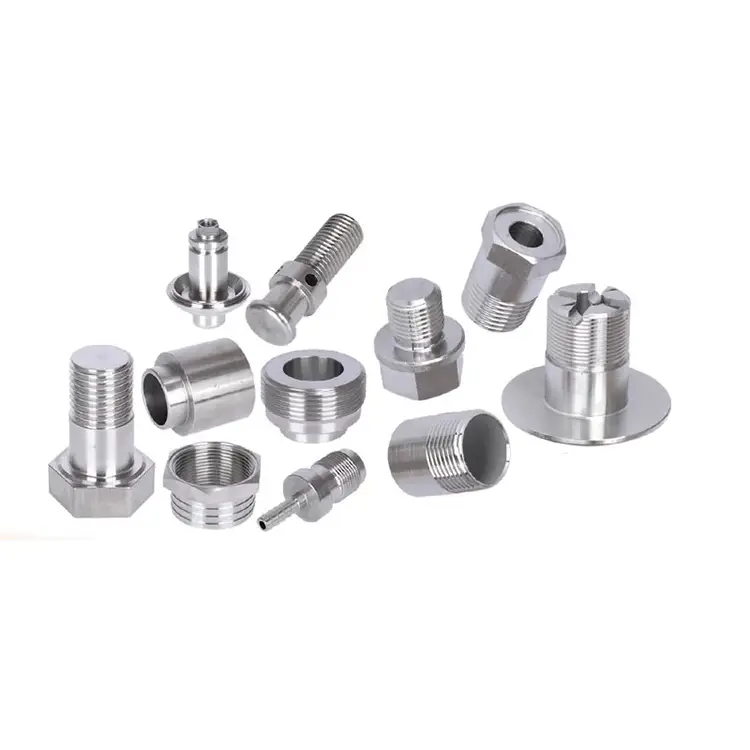
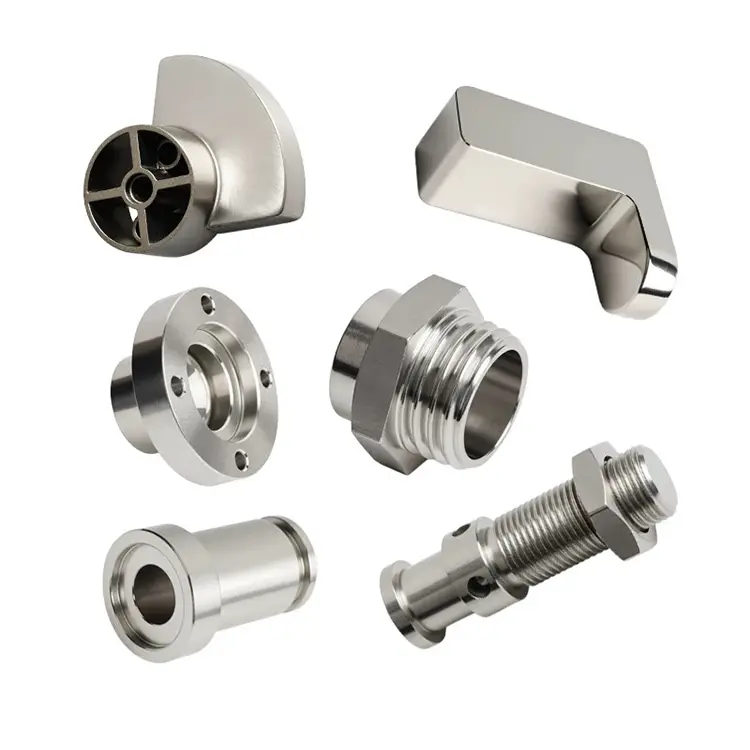
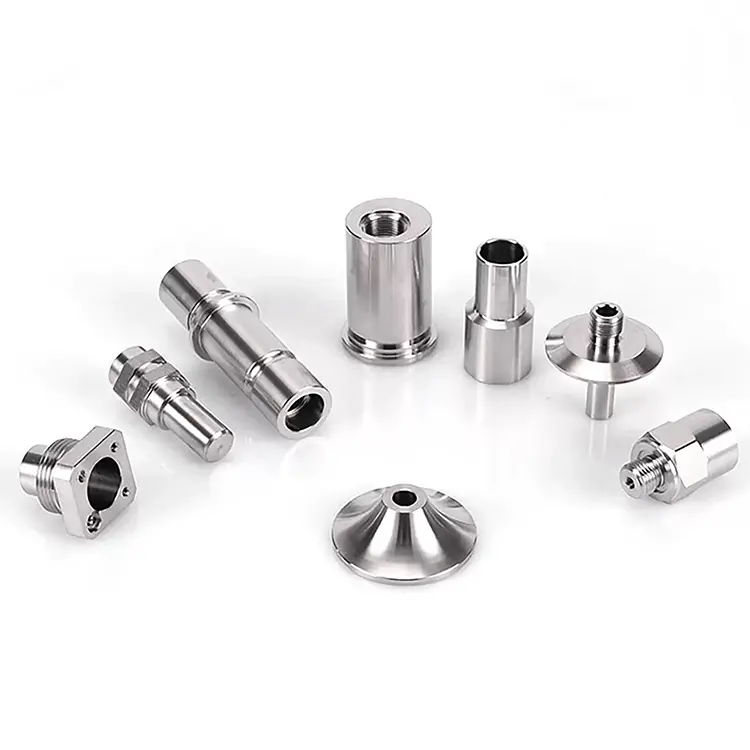
CNC旋削加工
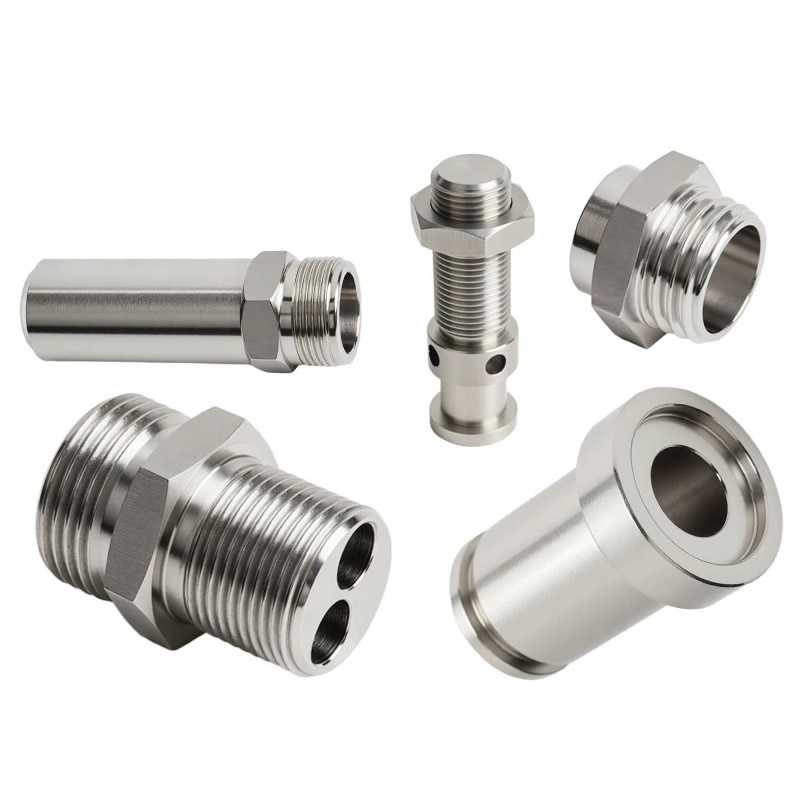
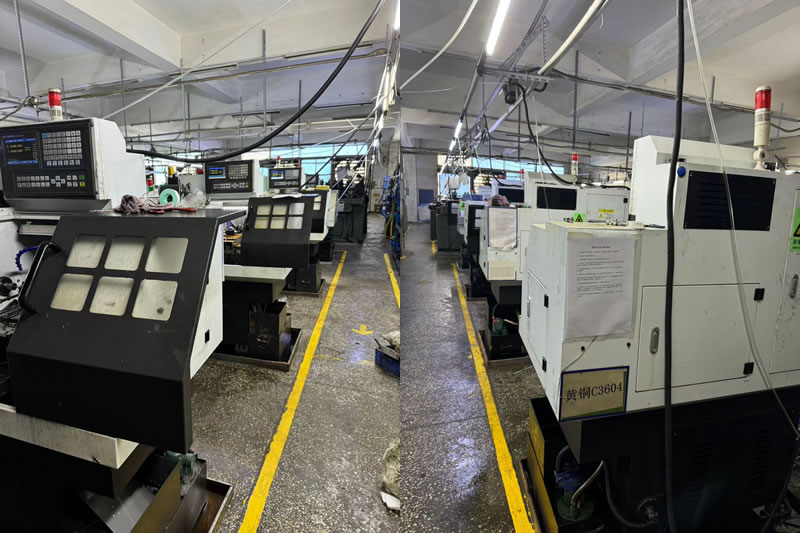
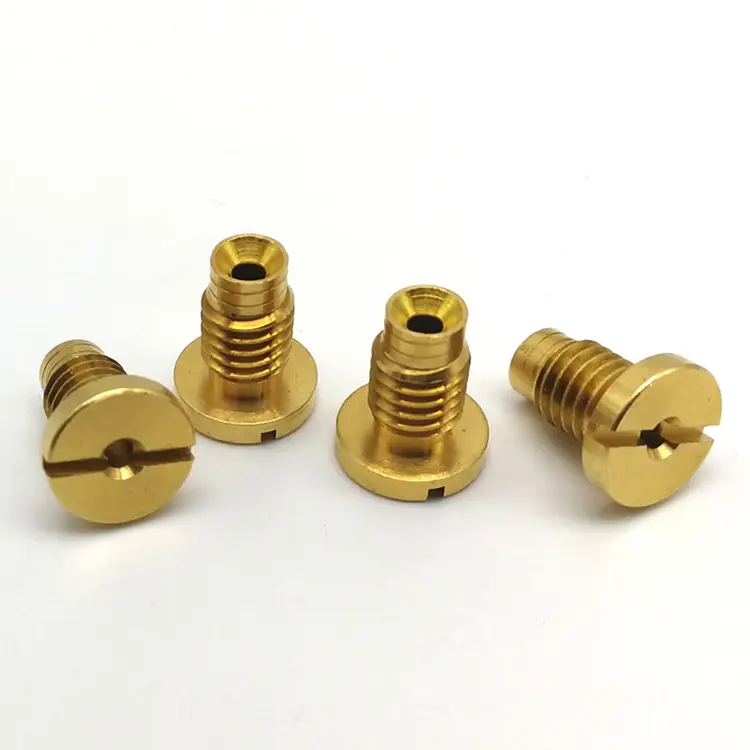
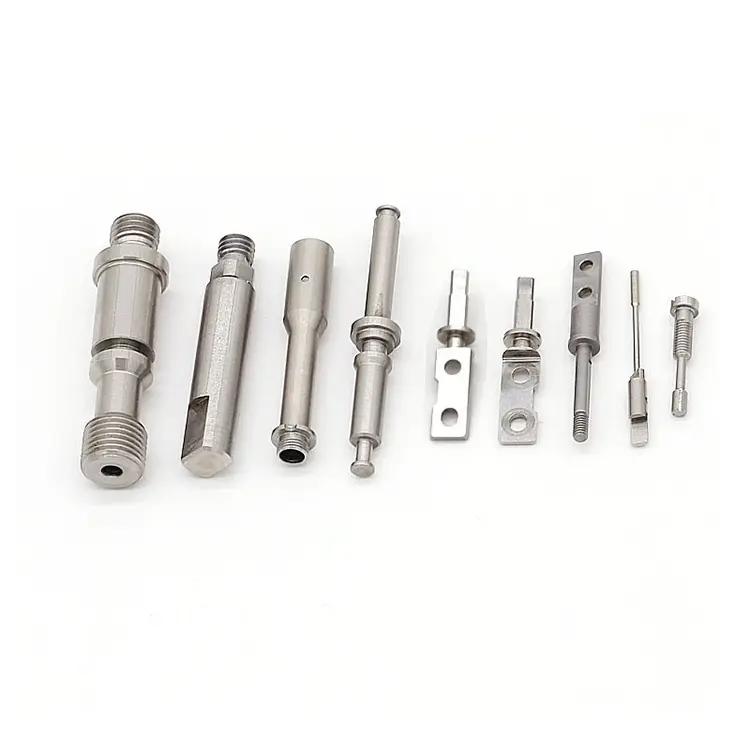
Nuote Metals は、CNC 旋削用のラピッド プロトタイピング サービスを提供しています。これにより、迅速な納期を必要とするユーザーの要望に応じて、製品設計を迅速にテストして検証できるため、市場投入までの時間が短縮され、効率が向上します。
お問い合わせを送信
製品説明
工具形状と切りくず管理が表面仕上げとサイクルタイムを決定する理由
ほとんどの購入者は、製品を評価するときに機械に注目します。CNC旋削加工サプライヤー。主軸速度。軸数。バー供給能力。そういったことが重要なのです。しかし、これらは、パーツが鏡面仕上げになるか、それとも破れた表面になるかを決定するものではありません。これらはクラッシュやツールの破損の原因ではありません。
違いは、仕様書にはめったに表示されない 2 つの点、つまり工具形状と切りくず制御にあります。直角の旋盤はきれいに切削し、短く扱いやすい切りくずを生成します。同じ旋盤を間違った角度で使用すると、こすれ、加工硬化し、長い糸状の切りくずが工具に巻きつきます。部品は依然として公差を満たしている可能性がありますが、表面仕上げが劣化し、工具寿命が低下し、サイクル タイムが増加します。
Nuote Metals では、オペレータの好みではなく、ツールの選択とチップ管理をエンジニアリング上の決定事項として扱います。でCNC旋削加工、これら 2 つの要素により、部品が利益を上げて生産されるか、赤字で生産されるかが決まります。
工具形状 – 切削品質を決定する角度
旋削インサートは一般的な超硬部品ではありません。材料にどのように侵入するか、どのようにチップを破壊するか、どのように熱を分散するかを決定する特定の角度があります。最も重要な角度は次のとおりです。
すくい角。すくい角は、工具がどの程度積極的に切削するかを制御します。正のすくい角は材料に切り込む鋭いエッジを持ち、アルミニウムや銅などの柔らかくゴム状の材料に最適です。負のすくい角は、材料に押し込む鈍い刃先を持ち、焼入れ鋼や鋳鉄などの硬くて脆い材料に適しています。間違った材料に間違ったすくい角を使用すると、刃先の形成、仕上げ不良、または工具の破損が発生します。
逃げ角。逃げ角により、工具がワークに擦れるのを防ぎます。小さすぎると工具が擦れて熱が発生し、表面が加工硬化します。大きすぎると刃先が弱くなり欠けやすくなります。ステンレス鋼の場合、摩擦や加工硬化を軽減するために、より大きな逃げ角を使用します。
ノーズ半径。ノーズ半径は表面仕上げと工具強度に影響します。ノーズ半径を大きくすると、仕上げはより滑らかになりますが、切削抵抗が増加し、薄肉部品で振動が発生する可能性があります。ノーズ半径が小さいと力は軽減されますが、仕上げが粗くなります。仕上げパスでは、より大きなノーズ半径を使用します。荒削り用、小さめのもの。
チップブレーカの形状。切りくずの形状を決める特徴です。チップブレーカが強すぎると短い切りくずが生成され、工具が詰まる可能性があります。受動的すぎると、チップが部品に巻き付きます。当社では、工具枠の内容だけでなく、材料、切込み深さ、送り速度に基づいてチップ ブレーカの形状を選択します。
切りくず管理 – 長い切りくずにコストがかかる理由
工具や部品に巻き付く切りくずは、単に不便なだけではありません。次の 3 つの方法でお金がかかります。
表面の損傷。長い糸状の切りくずが完成した表面を引きずって傷を付けます。シール面やベアリングジャーナルでは、その傷が漏れや摩耗点になります。陽極酸化またはメッキが施される部品の場合、塗装後に傷がついた表面が目に見える欠陥となります。
ツールの失敗。工具シャンクの周りに巻き付く切りくずが刃先を絶縁し、温度を上昇させて摩耗を加速させます。ひどい場合には、切りくずがインサートのポケットに詰まり、インサートに亀裂が入ります。
オペレーターの介入。切りくずを除去するために数分ごとに停止する機械は部品を生産していません。大量生産の場合、切りくず制御が安定したプロセスと継続的な中断の違いとなります。
チップは 3 つの変数によって制御されます。
送り速度:送り速度が高くなると切りくずが厚くなり、破損しやすくなります。
切込み深さ:浅すぎると切りくずが削れずにこすれてしまいます。
クーラント圧力:刃先に向けられた高圧クーラント (70 ~ 100 bar) が切りくずを粉砕し、作業領域から洗い流します。
工具と材料をどのように適合させるか
材料が異なれば、必要なツール戦略も異なります。最も一般的な材料へのアプローチ方法は次のとおりです。CNC旋削加工:
| パラメータ | 仕様 | 試験方法 |
|---|---|---|
| 材質グレード | AISI 304 (UNS S30400) | 工場証明書 + XRF |
| 軸径 | 5.0mm(±0.05mm) | レーザーマイクロメーター |
| 頭の下の長さ | 32.0mm(±0.10mm) | デジタルノギス |
| ヘッド径 | 9.5mm(±0.15mm) | 光コンパレータ |
| 頭の高さ | 1.6mm(±0.10mm) | デジタルノギス |
| 抗張力 | ≧520MPa | ASTM E8 |
| 硬度 | ≤90 HRB | ASTM E18 |
| 塩水噴霧耐性 | 72時間以上(赤錆なし) | ASTM B117 |
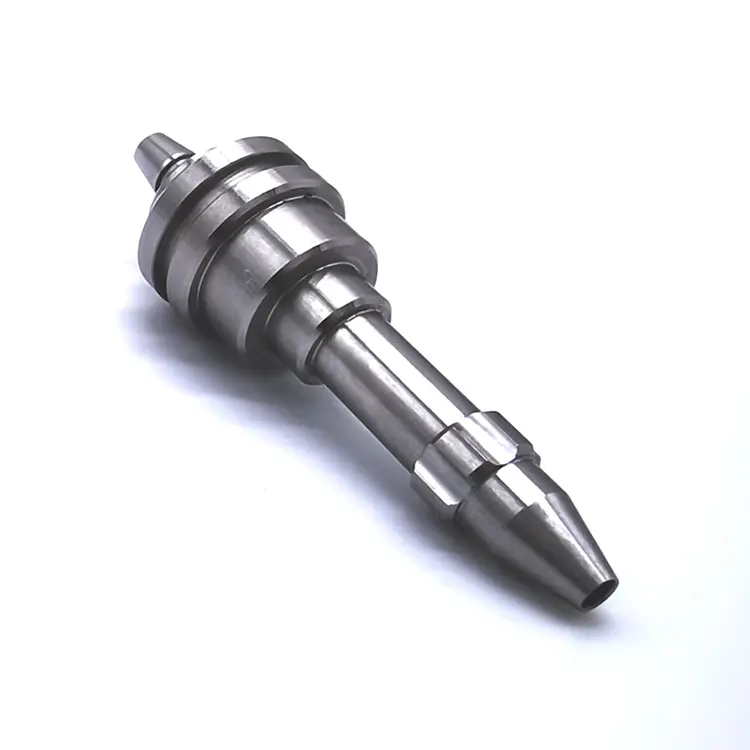
実際の例 – 切りくず処理の問題を伴うステンレス鋼シャフト
北米の油圧機器メーカーは、直径公差 0.01 mm、表面仕上げ Ra 0.8 μm の 316 ステンレス シャフトを必要としていました。以前のサプライヤーは、表面が裂け、仕上げが一貫していない部品を納品していました。切りくずが工具に絡みつき、旋削中に部品に傷を付けていました。
私たちが違うことをしたのは:
- AlCrN コーティングを施したハイポジすくいチップに変更 - 切れ味が鋭くなり、316 のこすれが少なくなりました。
- 送り速度を上げて切りくずを厚くし、破断を促進します。
- 70 bar の高圧クーラントを刃先に向けて適用しました。
- 表面欠陥ゼロで 4,000 個を出荷。お客様は入荷研磨を省略し、リードタイムを 6 日間短縮しました。
CNC 旋削加工に関するよくある質問
Q1: 旋削加工品の表面仕上げが破れたり汚れたりするのはなぜですか?
A: 仕上げの破れや汚れは通常、エッジの堆積や摩擦によって発生します。工具がきれいに切断できず、材料に押し付けられたり、溶接されたりしています。一般的な原因としては、間違ったすくい角、インサートの磨耗、不十分なクーラント、または低すぎる送り速度などが挙げられます。アルミニウムや銅などのゴム状の材料の場合は、ハイポジすくい材とコーティングされていない研磨インサートを使用してください。ステンレスの場合は、高圧クーラントを使用して鋭利な刃先を使用してください。 Nuote Metals では、これらの欠陥を根本から防ぐために、工具の形状を材料に合わせます。これはあらゆる製品の基本です。CNC旋削加工プロセス。
Q2: 旋削サプライヤーが適切な工具を使用しているかどうかを確認するにはどうすればよいですか?
A: 3 つの質問をしてください: (1) この材料に対してどのようなすくい角を使用しますか? (2) チップブレーカの形状は何ですか? (3) 冷却水の圧力はどれくらいですか?これらの質問に答えられないサプライヤーは、サプライヤーを管理していません。CNC旋削加工プロセス。 「当社はあらゆるものにプラスのレーキを使用しています」という一般的な答えをするサプライヤーは、工具と材料を一致させていません。 Nuote Metals では、部品番号ごとに工具の選択を文書化し、セットアップ シートに記載しています。
Q3: 工具形状によってサイクルタイムを短縮できますか?
A: はい。正しい形状の工具は、失敗することなくより深い切込みとより高い送り速度を実現できるため、より速く切削できます。工具の形状が間違っていると、ビビリや工具の破損を避けるためにオペレーターは速度を落とす必要があります。典型的なステンレス鋼部品の場合、工具形状を最適化します。CNC旋削加工サイクル時間を 15 ~ 25% 短縮できます。これにより、ユニットコストが直接削減されます。 Nuote Metals は、最初のバッチの実行が遅くなった後ではなく、プロセス計画中に工具戦略を検討します。
ホットタグ: CNC 旋盤、中国 CNC 旋盤、CNC 旋盤プロトタイプ
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー