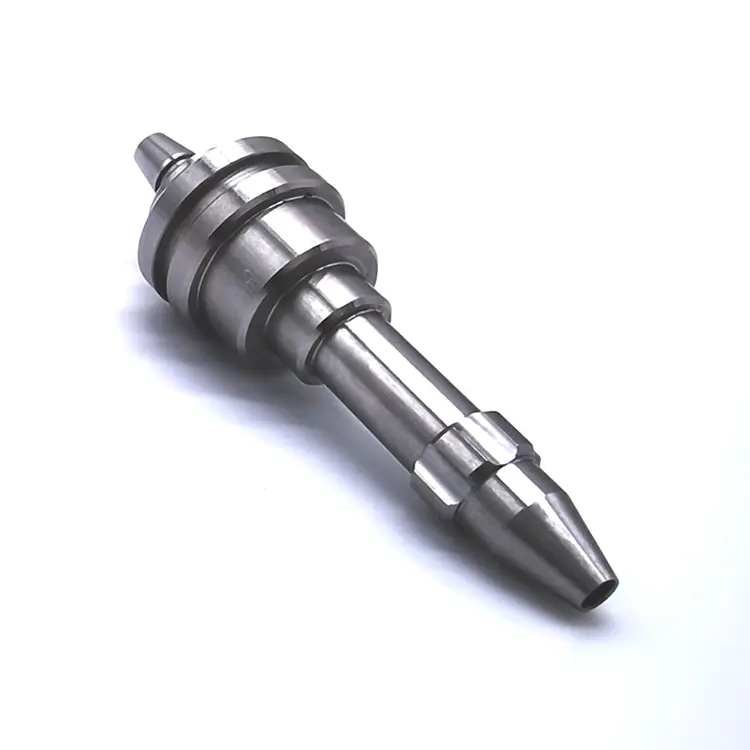
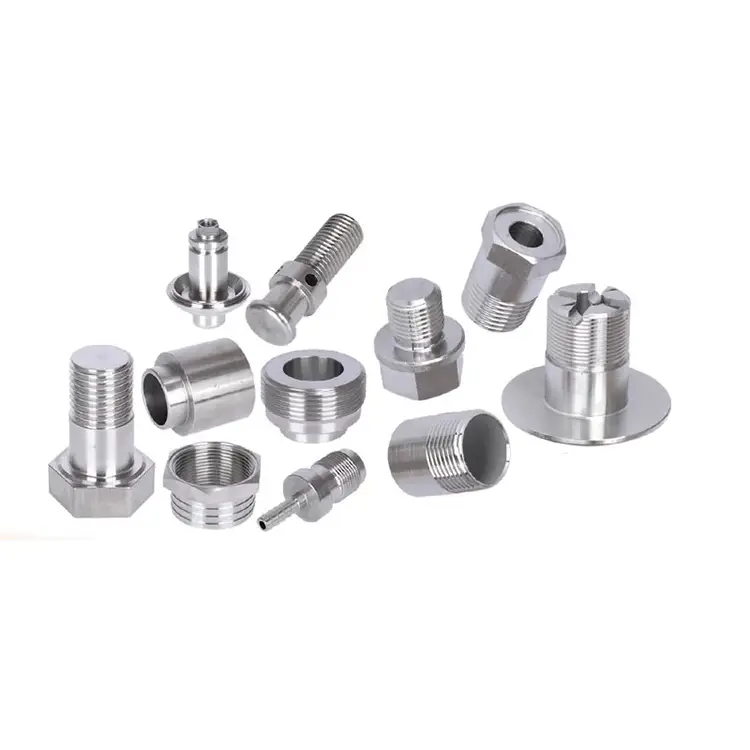
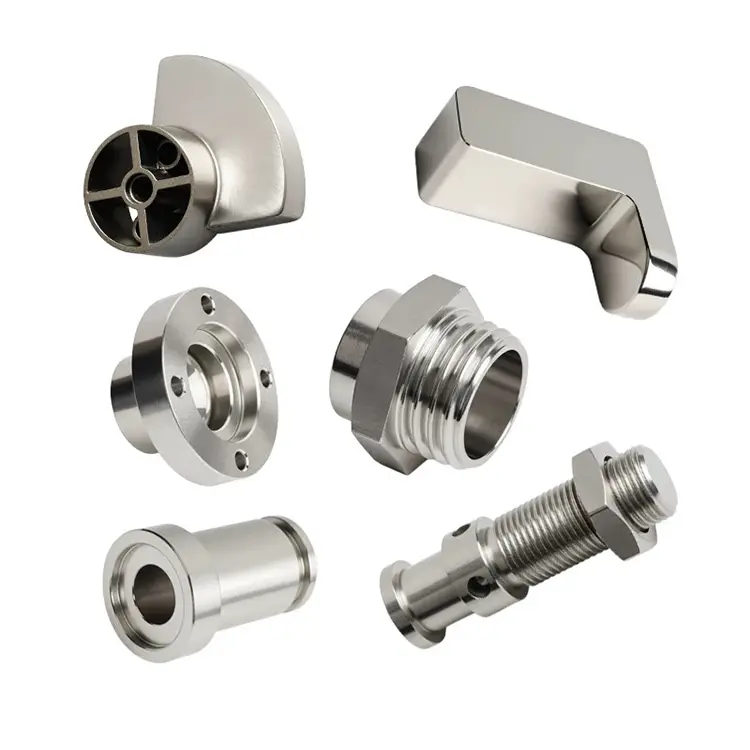
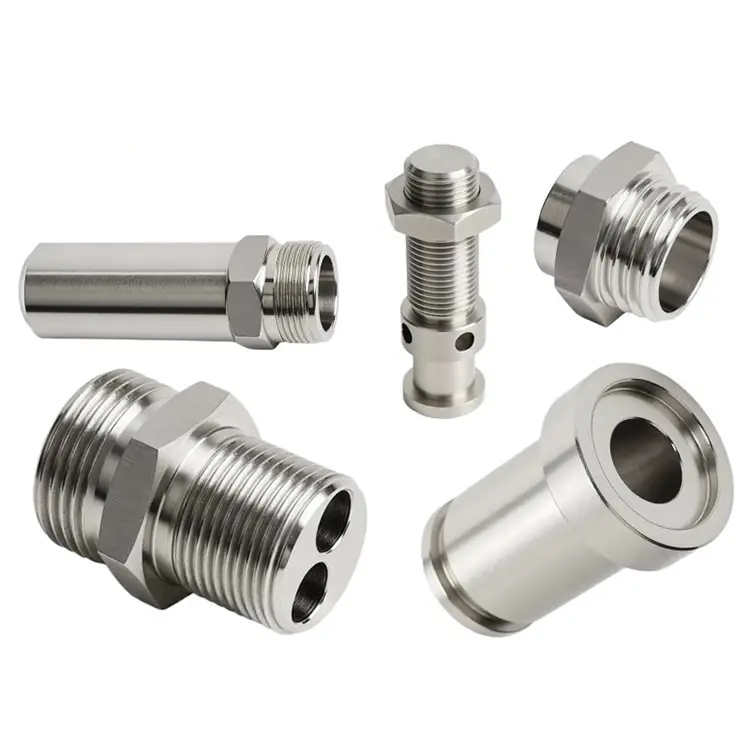
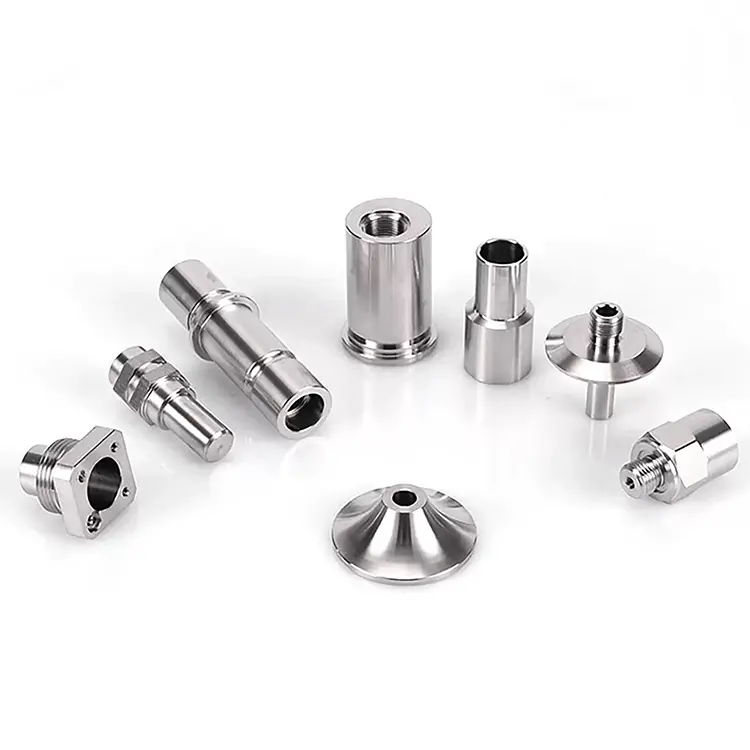
CNC精密旋削部品
Nuote Metals は、お客様の特定の要件に合わせてカスタマイズされた CNC 精密旋削部品を提供します。プロトタイプから生産まで、当社はお客様と緊密に連携して、お客様のコンポーネントが正確な仕様を満たしていることを確認します。
お問い合わせを送信
製品説明
CNC 精密旋削部品 – 公差をマイクロメートル単位で測定する場合
標準旋削は±0.005mmを保持します。ほとんどの油圧継手、シャフト、コネクタにはこれで十分です。しかし、一部のアプリケーションではさらに多くのことが要求されます。 2,000 bar で流量を測定する燃料インジェクター コンポーネント。遊びなく組み立てる必要がある手術器具。 40°C の温度変動にわたってアライメントを維持する光学マウント。
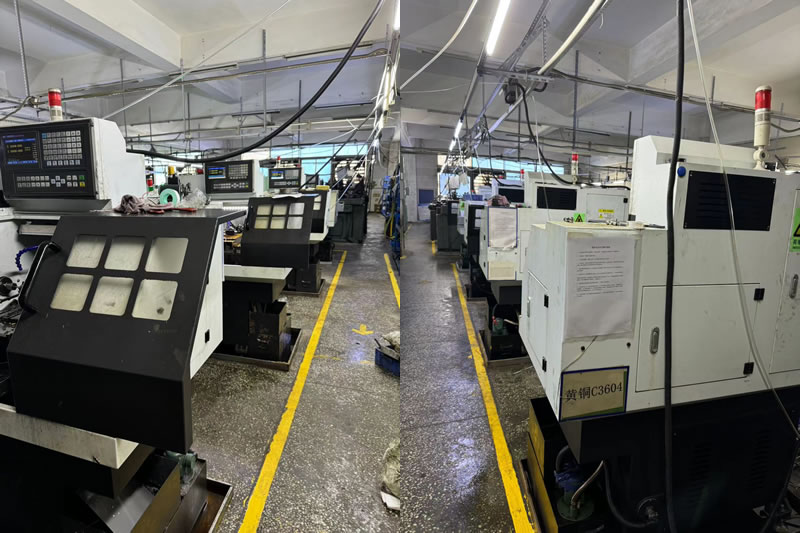
これらは、精密旋削と標準旋削を分ける部分です。 Nuote Metals では、温度、工具の磨耗、スピンドルの成長、測定の不確かさなどのあらゆる変数が管理され、文書化される専用の精密旋削セルを運用しています。これはマーケティング上の主張ではありません。これはプロセス規律であり、この記事では私たちがそれをどのように保持しているかを正確に説明します。
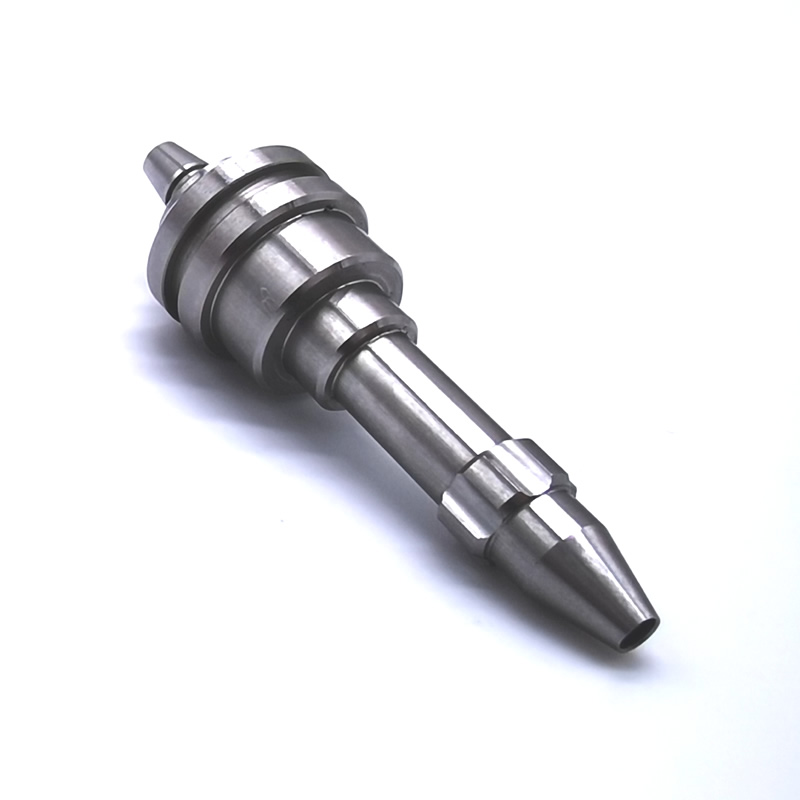
旋削の「精度」を実現するもの ~制御すべき5つの変数~
精度は機械だけで得られるものではありません。それはあらゆる変動源をコントロールすることから生まれます。
1. 熱安定性。
旋盤の主軸は温まると成長します。 100mm の部品は、10°C の温度変化で 0.02mm 伸びる可能性があります。当社の精密旋削セルは、年間を通じて 20°C ± 1°C に保たれています。部品は最終検査前に室温まで浸漬されます。
2. 工具の摩耗管理。
磨耗したインサートは新品のものとは切れ味が異なります。オペレーターがドリフトに気づくのを待つことなく、時間を削ることで工具寿命を追跡し、定義された間隔でオフセットを調整します。 ±0.002mm の作業の場合、工具交換は計画的に行われ、事後対応ではありません。
3. スピンドルと軸の校正。
熱膨張は機械の構造自体に影響を与えます。私たちは毎朝ウォームアップサイクルを実行し、毎月レーザー干渉計を使用して軸の位置を確認します。ボールネジには事前に負荷がかかり、リニアスケールが直接位置フィードバックを提供します。
4.ワークホールディングの再現性。
ピース 1 とピース 500 で異なるグリップをもつコレットにより、バリエーションが生まれます。当社ではポジティブストップを備えた硬化コレットを使用し、生産を行うたびに振れを検証します。薄肉部品の場合、部品の直径に合わせてソフトジョーが所定の位置に機械加工されます。
5. 測定の不確かさ。
測定はツールと方法によって決まります。当社では、マイクロメーターとボアゲージを認定基準に基づいて毎日校正しています。重要な機能については、同じ温度管理された部屋で三次元測定機 (CMM) を使用します。これは、暖かい検査エリアで部品を測定すると、製造現場で測定する場合とは異なる結果が得られるためです。
当社の精密旋削能力
| パラメータ | 標準 | 精密セル |
|---|---|---|
| 直径許容差 | ±0.005mm | ±0.002mm |
| 同心 | 0.01mm | 0.003mm |
| 表面粗さ | Ra0.4μm | Ra0.2μm |
| 真円度 | 0.008mm | 0.002mm |
| 長さの許容差 | ±0.1mm | ±0.02mm |
| 温度制御 | ショップアンビエント | 20℃±1℃ |
| 検査 | サンプルベース | 重要な機能については 100% CMM |
精密セルで回転される材料:
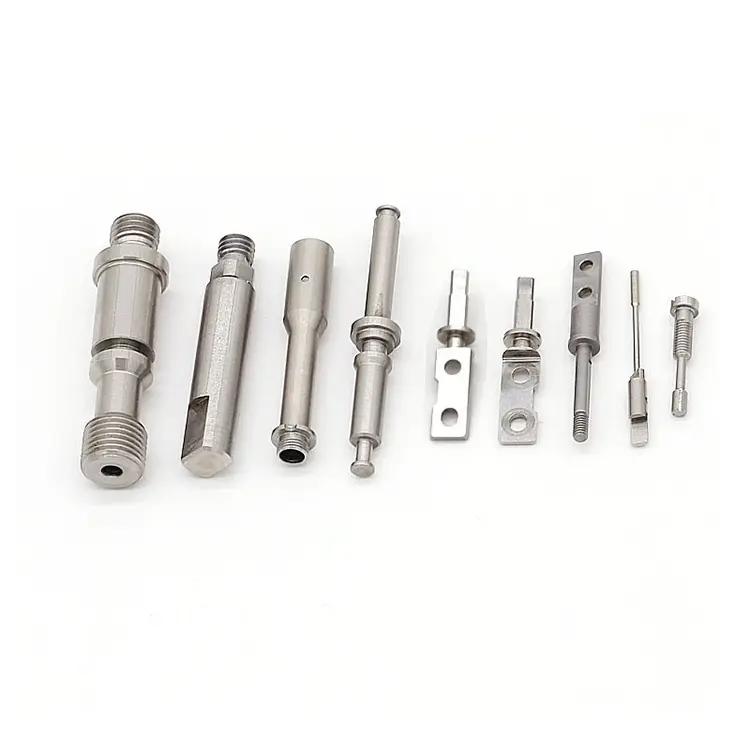
- ステンレス鋼(303、304、316、17-4PH、440C)
- 合金鋼(4140、4340、8620)
- アルミニウム (6061、7075、2024)
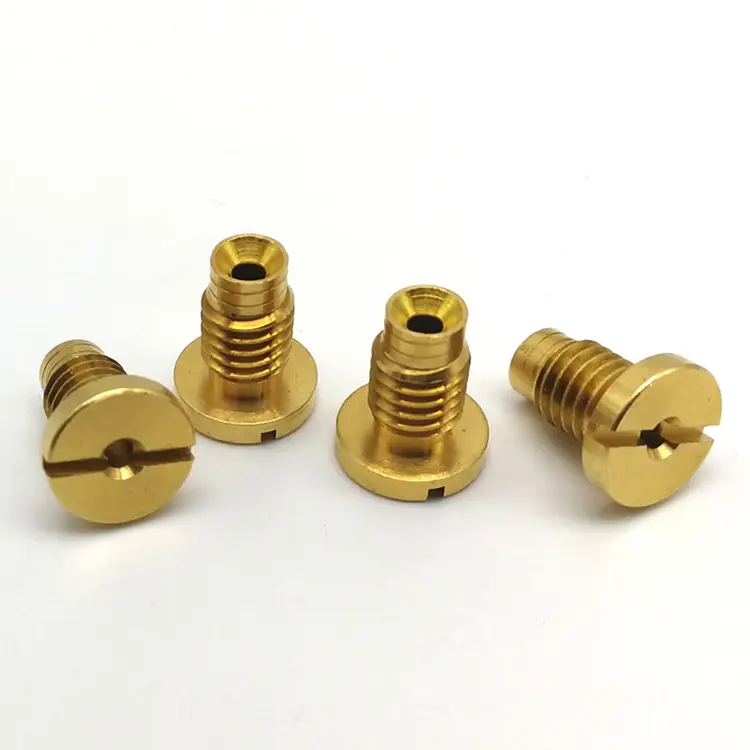
- 真鍮および銅(C36000、C11000、C10200)
- チタン(グレード5、グレード2)
- プラスチック(PEEK、POM、PTFE)
ボリューム機能:プロトタイプ (1 ~ 50 個)、少量生産 (50 ~ 5,000 個)、大量生産 (5,000 ~ 200,000 個以上)。
測定 – 精密旋削加工の根幹
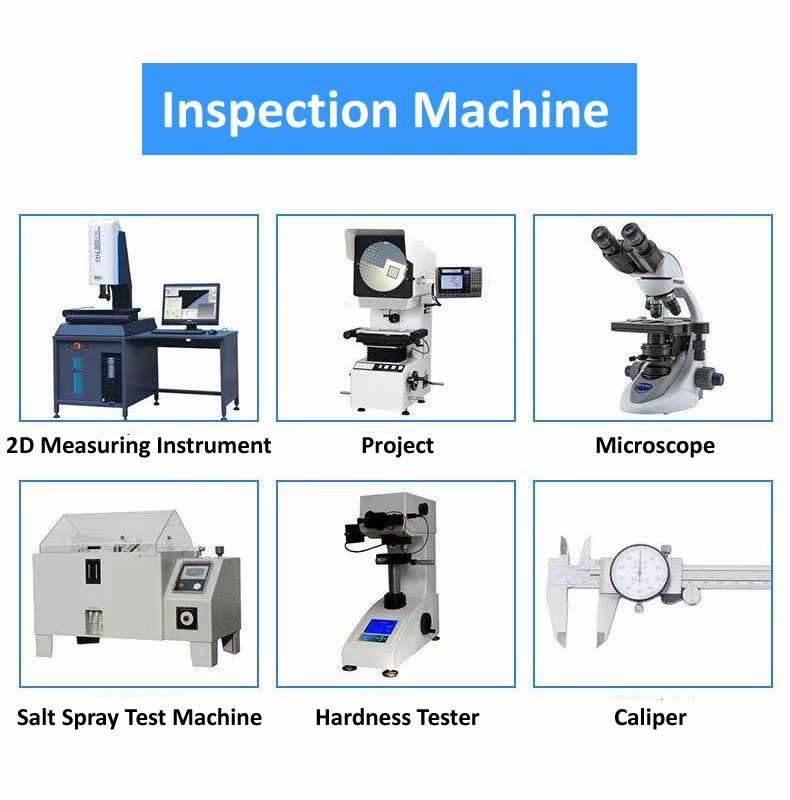
正確に測定しないと±0.002mmを保持することはできません。当社の精密セルには以下が装備されています。
- 座標測定機 (CMM): 走査プローブを備えた Zeiss Contura。複雑な形状、同心性、位置の検証に使用されます。
- 真円度試験機: 真円度、円筒度、同心度測定用の Talyrond 131。
- 表面粗さ測定機:Mitutoyo SJ-210(Ra、Rz検証用)
- 光学コンパレータ: ねじのプロファイル、半径、形状の検証用。
- デジタルマイクロメーターとボアゲージ: 認定基準に基づいて毎日校正されます。
- 温度補正: すべての測定は 20°C で行われ、材料の熱膨張に補正係数が適用されます。
これが意味すること: 図面上のすべての重要な寸法が測定され、報告されます。図面で±0.002mmが要求されている場合、検査報告書には単なる合否ではなく実測値が表示されます。スタンプではなくデータを受け取ります。
実際の例 – 17-4 PH 手術器具コンポーネント
ドイツの医療機器メーカーは、直径公差 0.002mm、同心度 0.003mm、表面仕上げ Ra 0.2μm の 17-4 PH ステンレス部品を必要としていました。この部品は外科用ステープル留め器具に組み立てられ、遊びがあると誤作動を引き起こす可能性があります。
私たちが違うことをしたのは:
- 一般的な旋削部門ではなく、20°C の精密セルで部品を加工しました。
- 熱処理後の最終パスにはCBN工具を使用しました。
- 最終加工前後にタリロンドで同心度を検証。
- 4,000 個を出荷したが、不良品はゼロでした。お客様は受入検査を廃止しました。つまり、当社の CMM レポートが品質記録として受け入れられました。
CNC精密旋削部品に関するよくある質問
Q1: 標準旋削と精密旋削の違いは何ですか?
A: 標準旋削加工は ±0.005mm を保持し、ほとんどの油圧部品、自動車部品、および一般産業部品に適しています。 CNC精密旋削部品は±0.002mm以上を維持し、より厳密な同心度と表面仕上げを実現します。違いは機械だけではありません。環境 (温度管理)、工具管理 (計画された変更)、測定規律 (CMM 検証) も異なります。精密旋削加工では、より多くの時間、より多くの工具、より多くの検査が必要となるため、コストが高くなります。アプリケーションが要求する場合にはそれが正当化されます。
Q2: 熱処理ステンレス鋼で±0.002mmは保持できますか?
A: はい、ただし注意点があります。熱処理により部品が移動します。 17-4 PH または 440C で 40+ HRC に焼入れした場合、オーバーサイズの機械加工、熱処理を行った後、精密セル内で CBN 工具を使用して仕上げ機械加工を行います。最終パスでは、公差を達成するために材料を 0.05 ~ 0.1 mm 除去します。非常に複雑な形状や薄肉部分の場合は、ハードターニングの後に研削することをお勧めします。 Nuote Metals は、見積もりの前にすべての図面をレビューし、達成可能な公差を確認します。
Q3: CNC 精密旋削部品の同心度はどのように確認しますか?
A: 同心度、真円度、円筒度にはタリロンド真円度試験機を使用しております。部品は精密スピンドル上で回転し、プローブで表面を測定します。結果は、偏差をマイクロメートル単位で示す極座標プロットになります。より単純な機能の場合、走査プローブを備えた CMM は同等のデータを提供します。すべての高精度旋削オーダーには、合格/不合格だけでなく、実際の測定値を示す寸法レポートが付属しています。
ホットタグ: CNC精密旋削部品
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー