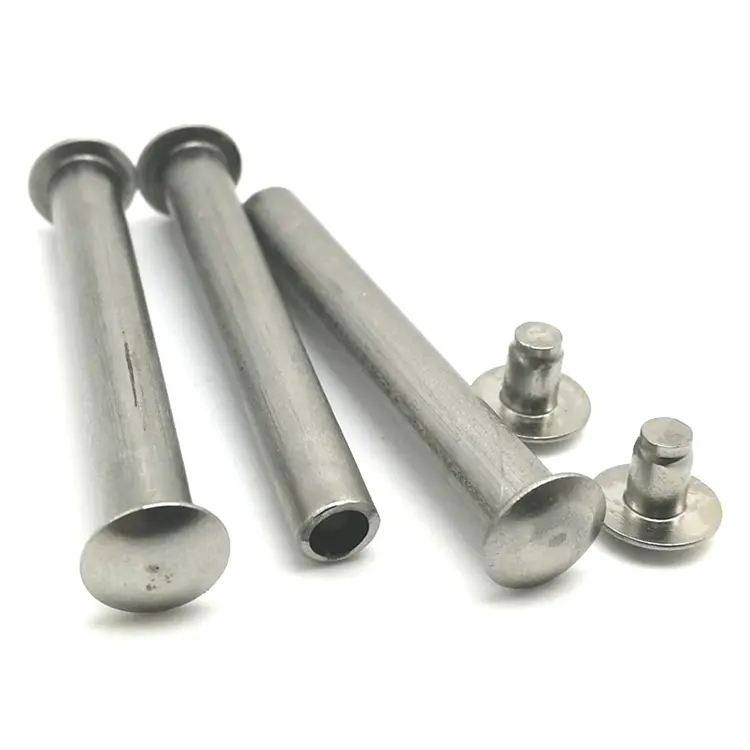
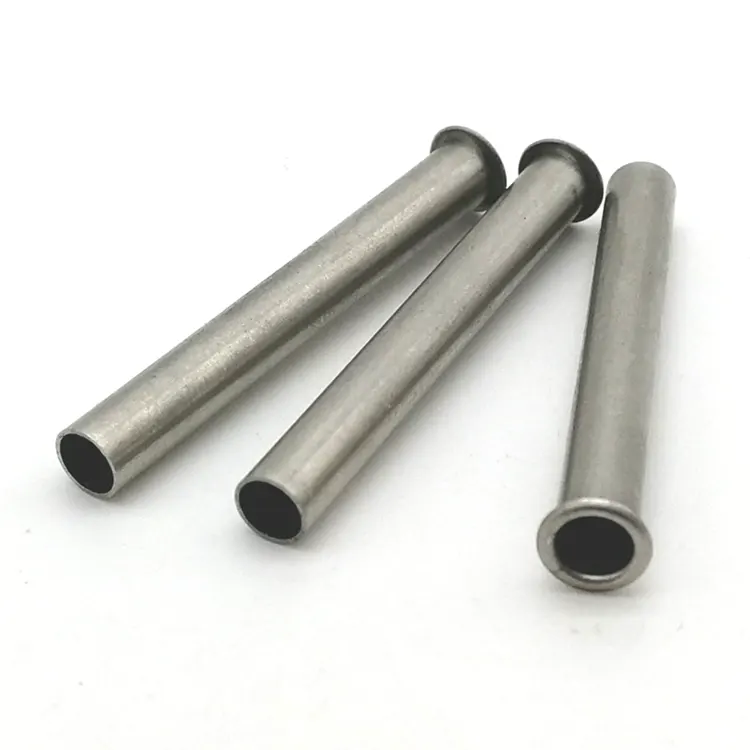
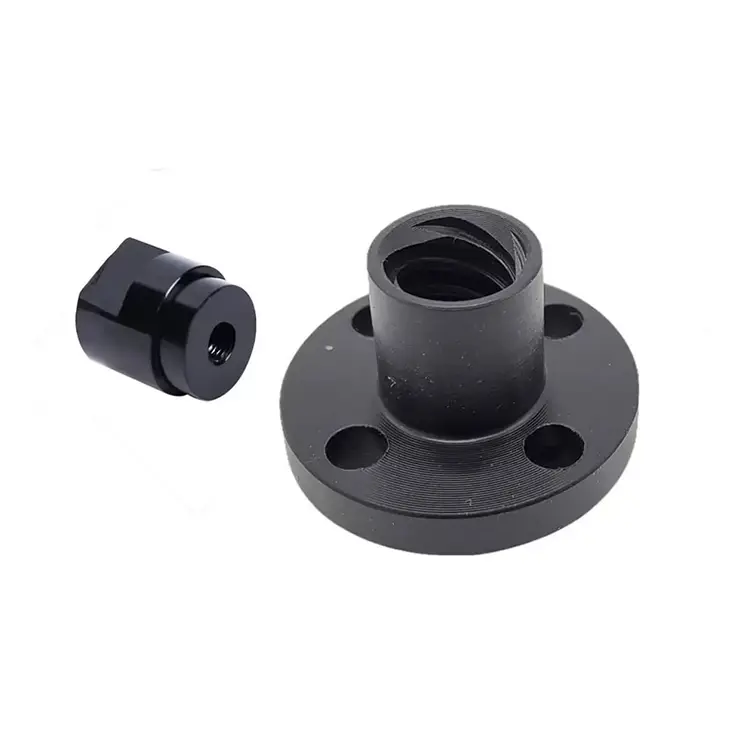
CNCプラスチック加工
CNC プラスチック加工における 10 年以上の経験を持つ Nuote Metals は、図面に従ってカスタマイズされた生産を提供できます。当社は、自社生産からのPE、POM、PETプラスチック旋削部品やその他のさまざまなエンジニアリングプラスチックを加工し、個別生産、少量、シリーズの柔軟な加工を提供します。当社の最先端の機械は最も厳しい公差範囲を保証し、資格のある従業員がお客様のプロジェクトの一貫した高品質を保証します。
お問い合わせを送信
製品説明
CNC プラスチック加工 – 金属切削パラメータがプラスチック部品を台無しにする理由
プラスチックは刃先から熱を伝導しません。 It does not chip—it melts or smears.クランプ解除後は公差を保持しません。そして、各プラスチックの挙動は異なります。POM に有効な戦略は PEEK では失敗し、PTFE に有効な戦略はアクリルを溶かします。
それが理由ですCNCプラスチック加工材質ラベルが異なる金属加工として扱うことはできません。アルミニウムと同じ設備、同じ工具、同じパラメータでプラスチックを製造する工場では、出荷したその日に許容範囲内に見える部品が製造されますが、組立ラインに到達した後には反ったり、縮んだり、亀裂が生じたりします。
Nuote Metals では、金属ラインとは別に、専用のプラスチック加工セルを運営しています。セルは、鋭利なコーティングされていない工具、エアブラスト冷却、低圧固定具、および応力除去のためのアニーリングオーブンを実行します。医療、エレクトロニクス、産業顧客への 20 年以上の輸出経験により、当社はプラスチック加工が材料の代替品ではなく、別の分野であることを学びました。
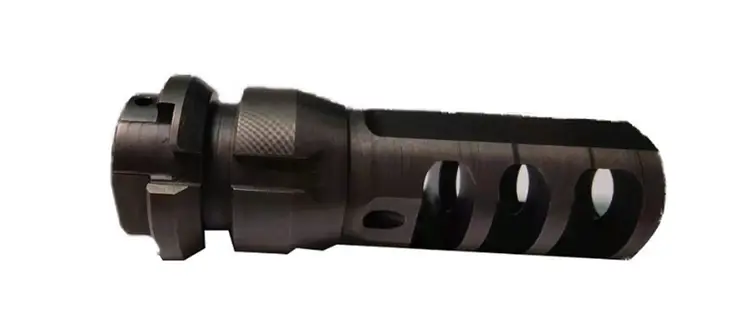
プラスチックと金属 – プロセス計画を変える 3 つの違い
1. 刃先に熱がこもります。
金属はチップとワークピースを通して熱を伝導します。プラスチックはそうではありません。熱により材料が柔らかくなり、きれいなチップではなく、溶けたゴム状の表面が生成されます。 POM とアクリルは特に敏感です。当社では、鋭利なハイポジレーキツーリング、中程度の送りによる高い主軸速度、およびエアブラストまたはミスト冷却によって熱を制御します。プラスチックには潤滑ではなく冷却が必要です。
2. クランプすると部品が変形します。
プラスチックは弾力性があります。標準的な金属バイスは、加工中に部品を圧縮し、解放後に跳ね返り、寸法を変化させます。部品の輪郭に合わせて加工されたソフトジョー、低圧クランプ、薄肉部品の真空固定を使用します。重要な寸法は、部品が室温で安定した後に測定されます。
3. 内部応力により、数日後に部品が歪みます。
プラスチック棒材には押出による応力がかかります。機械加工によりその応力が再分散されます。部品は CMM で正確に測定され、2 日後に反りが生じます。 PEEK、PTFE、大型 POM 部品の場合は、機械加工前に材料を焼きなましし、荒加工と仕上げの間に応力を緩和します。これはオプションではありません。正しく出荷される部品と正しく組み立てられる部品の違いです。
私たちが加工するプラスチックグレード – そしてそれぞれの挙動
| 材料 | 主要な加工リスク | ツール戦略 | 代表的な用途 |
|---|---|---|---|
| POM(デルリン) | 溶解、チップラップ | シャープなポジティブレーキ、エアブラスト | ギア、ブッシュ、インシュレーター |
| ピーク | 応力歪み、コスト | 機械加工前に焼きなまし、鋭い超硬 | 医療インプラント、航空宇宙 |
| PTFE(テフロン) | コールドフロー、寸法不安定性 | 非常に鋭利なツール、軽いクランプ | シール、ケミカルフィッティング |
| ナイロン | 吸湿、変形 | 加工前に材料を乾燥、低クランプ | ギア、摩耗パッド |
| アクリル(PMMA) | ひび割れ、溶ける | 高速、エアブラスト、クーラントなし | ディスプレイ、流体セル |
| ABS | 汚れがあり、強度が低い | シャープなツール、適度な速度 | ハウジング、試作品 |
PEEK に関するメモ:PEEK is the most demanding plastic we machine.高価であり、応力歪みが発生しやすく、熱に敏感です。当社では、機械加工前に PEEK 棒材を焼きなまし、応力除去後に仕上げ加工を行っています。そうしないと、納品後に部品が動いてしまいます。のためにCNCプラスチック加工PEEK の場合、アニーリング ステップはオプションではありません。
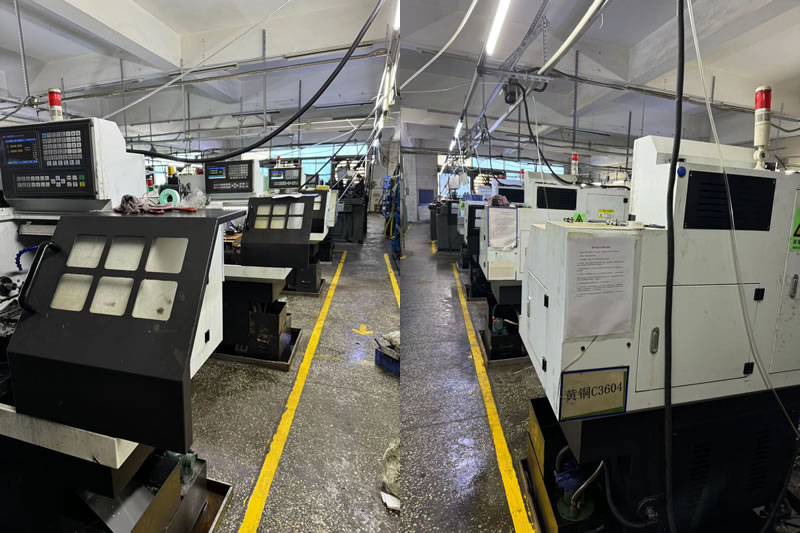
実際の例 – 医療機器用 PEEK 絶縁体
ドイツの医療機器メーカーは、内径公差 0.01 mm、平坦度 0.02 mm、エッジが溶けていない PEEK 絶縁体を必要としていました。以前のサプライヤーは、焼き鈍しを行わずに PEEK 棒材から部品を機械加工していました。検査時に内径は正しく測定されましたが、3 日後には 0.04 mm 縮んでいました。
私たちが違うことをしたのは:
- 機械加工前に PEEK 棒材を焼きなまして、押出応力を緩和します。
- 部品を荒加工し、仕上げ加工の前に応力除去します。
- シャープでハイポジすくい超硬チップを使用し、エアブラスト冷却によりエッジが溶けません。
- 加工直後ではなく、48 時間の安定化後にボアを測定しました。
- 2,500 個を出荷し、納品後の寸法ドリフトはゼロ。
これは何ですかCNCプラスチック加工出荷日に正確に測定された部品だけでなく、組立ラインに届いた後も正確な部品を提供する必要があります。
よくある質問
Q1: 加工後にプラスチック部品が歪んだのはなぜですか?
A: 反りは内部応力によって発生します。プラスチック棒材には押出による応力がかかります。機械加工により材料が除去され、その応力が再分散されます。部品は正確に測定され、数日後に動きます。解決策は、機械加工前に材料を焼きなましし、荒加工と仕上げの間に応力を軽減することです。 PEEK、PTFE、および大型 POM 部品の場合、アニーリングはオプションではありません。サプライヤーが応力除去を行わずにプラスチックを機械加工すると、納入後に部品が動くことになります。
Q2: CNC プラスチック加工にはどのようなクーラントを使用する必要がありますか?
A: ほとんどのプラスチックには潤滑は必要ありません。冷却が必要です。フラッドクーラントはナイロンに吸収され、POM を汚したり、PEEK に残留物を残したりする可能性があります。当社では、ほとんどのプラスチックに対してエアブラストまたはミスト冷却を使用しています。例外はアクリルで、熱衝撃で亀裂が生じる可能性があります。アクリルの場合、高速およびエアブラストのみを使用します。のためにCNCプラスチック加工、クーラント戦略は普遍的なルールではなく、材料に依存します。
Q3: PEEK および PTFE 部品の厳しい公差を保持できますか?
A: はい。ただし、それぞれに異なる戦略があります。 PEEK はアニーリングと応力除去後も十分な公差を保持しており、当社では通常 ±0.01 mm を保持しています。 PTFE はより柔らかく、負荷がかかるとクリープします。検査時には許容範囲を保持しますが、使用中に動く可能性があります。 PTFE の場合、当社は許容範囲の下限まで機械加工を行っており、お客様には設計でコールド フローを考慮するようアドバイスしています。のためにCNCプラスチック加工どちらの材料でも、重要なのは加工、安定化、測定であり、工具が停止した直後に測定することではありません。
ホットタグ: CNCプラスチック機械加工メーカー、カスタムプラスチック部品サプライヤー、高精度プラスチック機械加工
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー