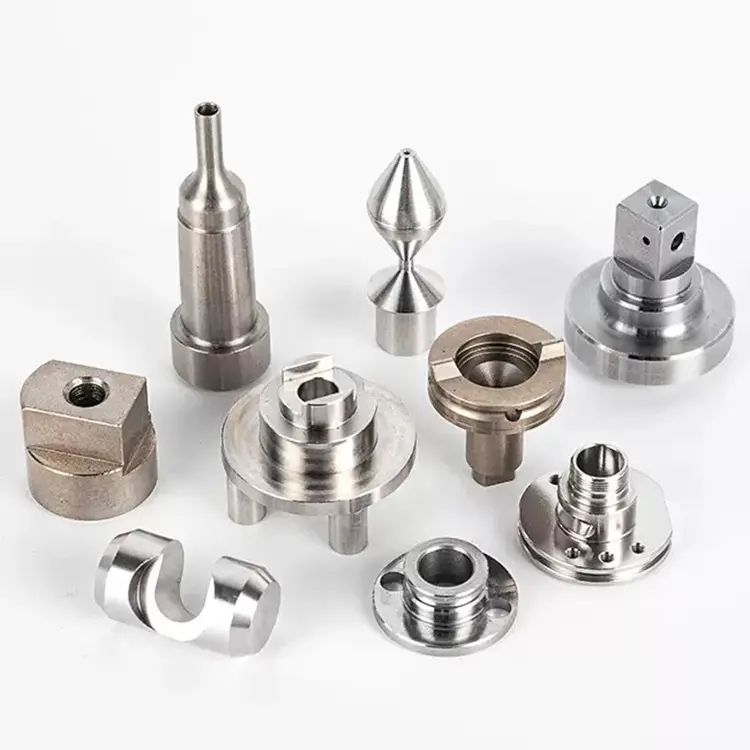
CNC旋盤部品
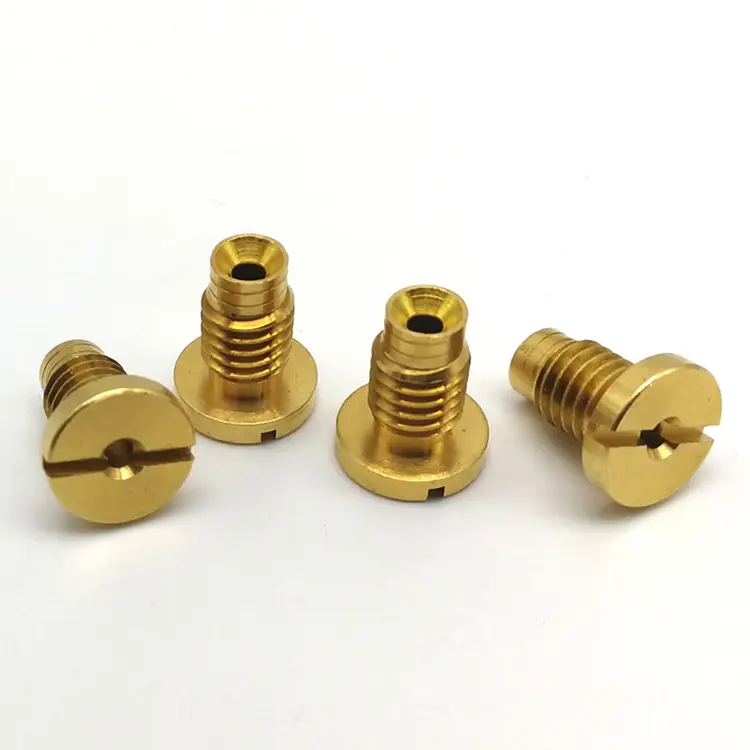
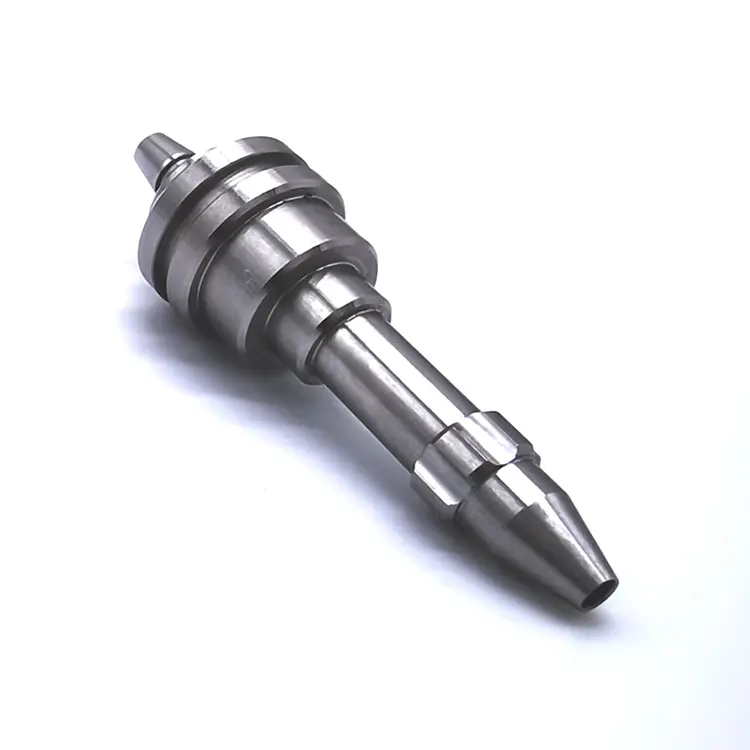
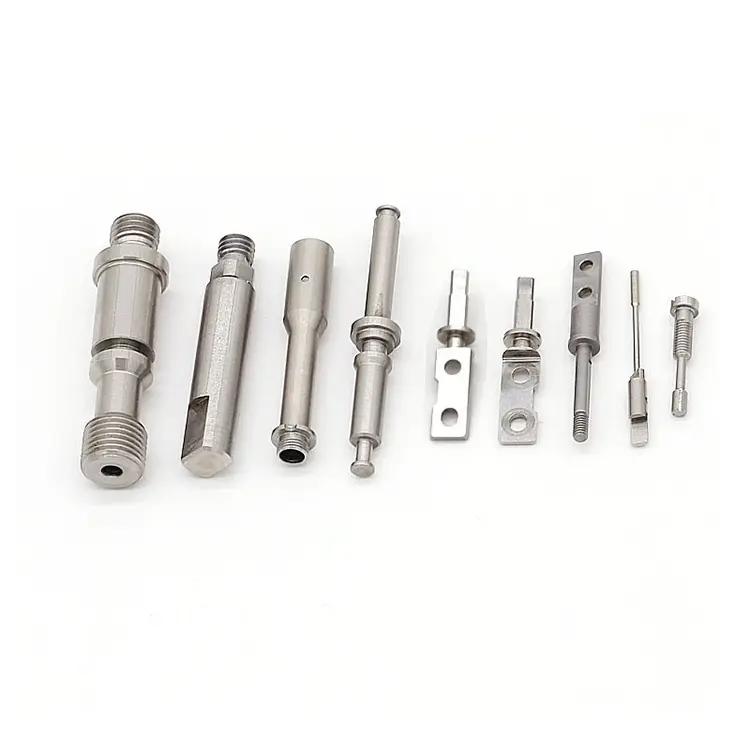
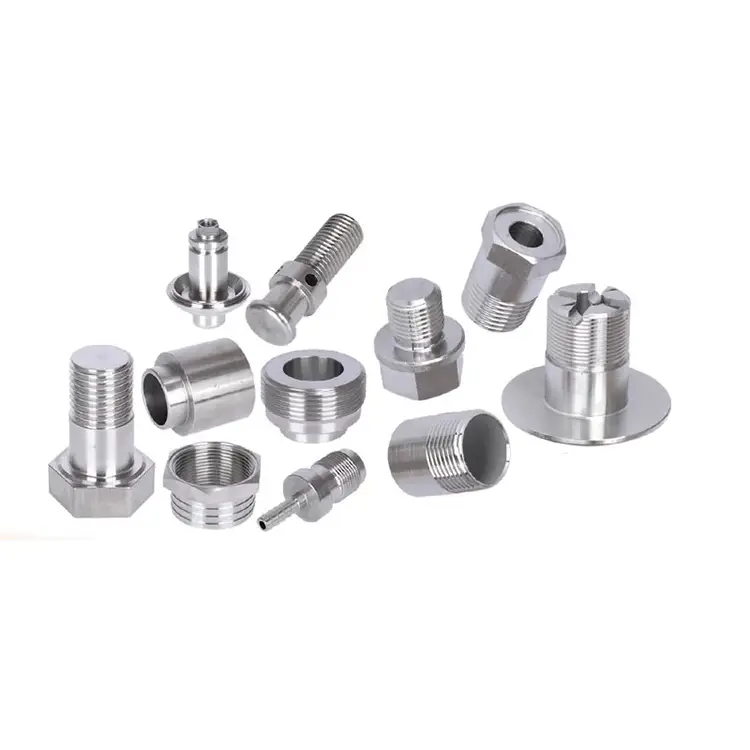
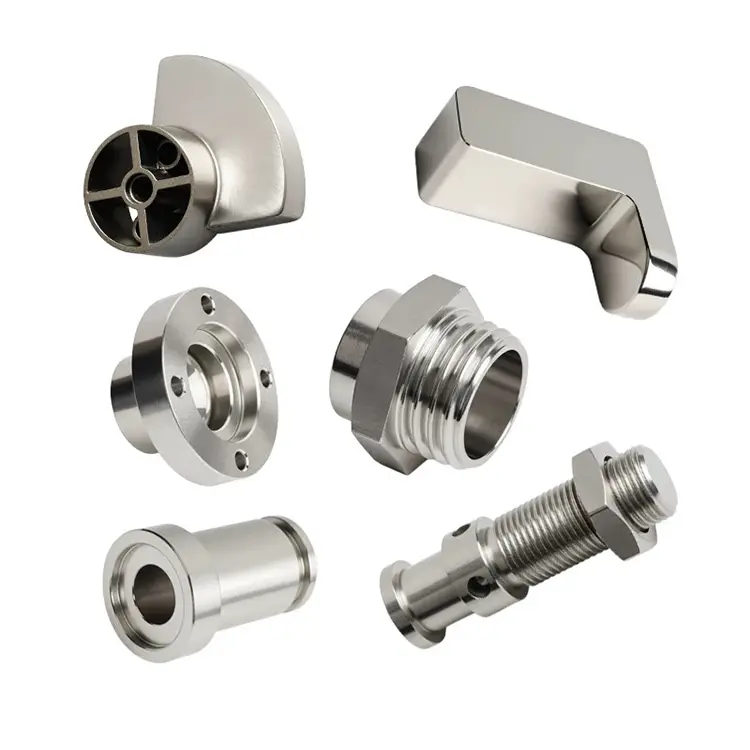
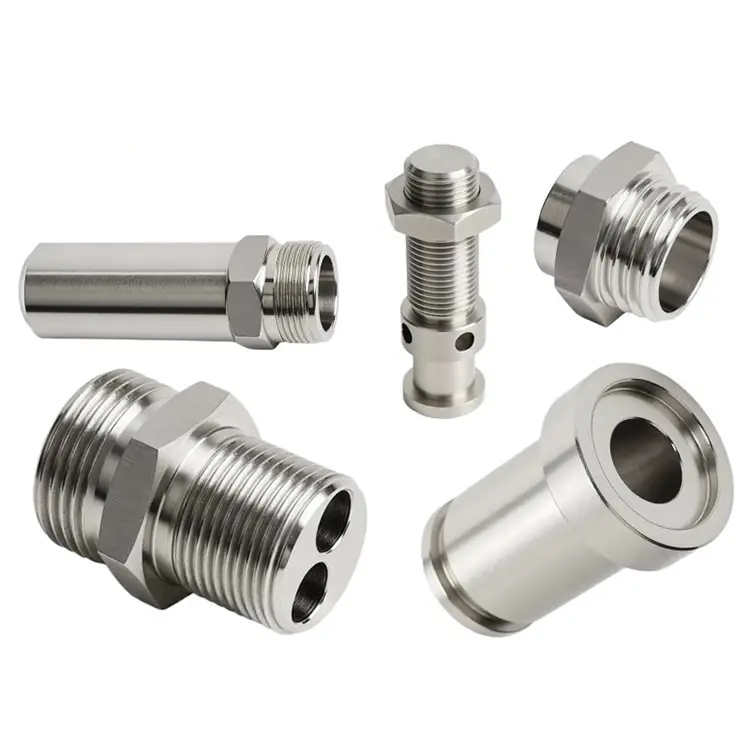
CNC 旋盤部品は特定の寸法に合わせて製造されます。その結果、部品が正確に嵌合し、隙間やずれがなく、意図したとおりに機能することになります。航空宇宙、自動車、医療機器などの業界では、わずかな偏差でも性能や安全性に影響を与える可能性があるため、厳しい許容値が非常に重要です。 Nuote Metals と私たちのチームは、この CNC 旋削分野に 10 年以上専念しています。旋削に関するご要望を私たちにお送りいただくことを歓迎します。
お問い合わせを送信
製品説明
機械加工された部品は、図面にどれだけ適合しているかによって判断されます。 CNC 旋盤部品は、部品を取り付けた後に機械が図面にどの程度適合するかによって判断されます。 0.005mm 振れるスピンドルは、その振れを旋盤で製造されるすべてのワークピースに伝達します。切削負荷によって移動するタレットは、工具を交換するたびに位置を失います。機械が暖まるにつれて、熱で膨張する心押し台のクイルがワークピースを中心からずらします。
機械部品は負荷、熱、振動にさらされており、動かずにこれら 3 つのすべてに耐えなければなりません。 Nuote Metals では、機械加工を行っています。CNC旋盤部品寸法公差だけでなく、剛性と熱安定性も主要な要件として考慮されます。この記事では、その意味と違いがどこに現れるのかについて説明します。
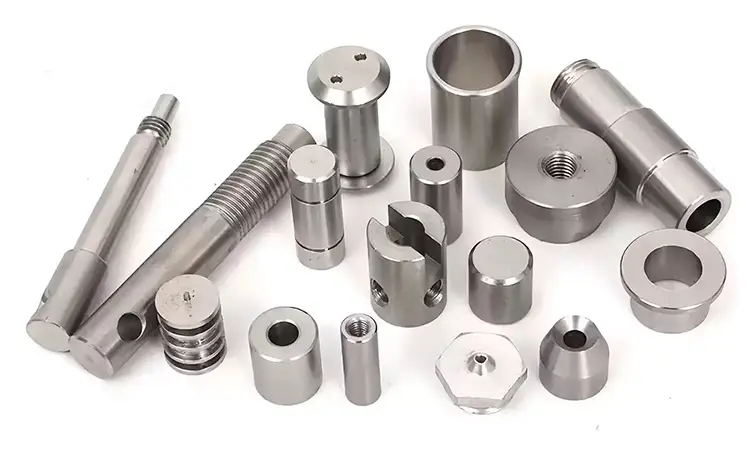
機械部品とワーク部品の違い
ほとんどの機械加工部品は、油圧フィッティング、センサー ハウジング、ブラケットなどの製品のコンポーネントです。これらは公差を満たし、使用中に機能する必要があります。機械部品は異なります。他の部品を製造するツールのコンポーネントです。その誤差は、機械が生産するすべてのワークピースで増大します。
剛性。切削負荷により0.01mmたわむツールホルダでは、ワークの位置が0.01mmずれます。たわみは静的 CMM 検査では現れない場合があり、荷重がかかった状態でのみ現れます。試験台上で切削力をシミュレーションし剛性を検証します。
熱安定性。機械のウォームアップに伴って 0.02mm 大きくなるスピンドル ハウジングにより、工具がワークピースに対して相対的に移動します。変化の最初の部分は許容範囲内です。 50番目の部分はそうではありません。当社は低膨張材料を指定し、20 ~ 40°C の範囲での寸法安定性を検証します。
命を着る。タレットインデックス機構は、10,000 回の工具交換後に 0.005mm 摩耗し、時間の経過とともに位置精度が低下します。当社では、硬化、窒化処理された表面と交換可能な摩耗インサートを指定しています。
図面に適合しているにもかかわらず、負荷がかかると変形する機械部品は故障部品です。寸法公差とともに剛性、熱安定性、摩耗寿命を測定します。
私たちが製造する機械部品
| 部品の種類 | 材料 | 主要な要件 | 検査の焦点 |
|---|---|---|---|
| スピンドルハウジング | 鋳鉄/4140 | 熱安定性、穴の同心度 | 同心度、真円度、熱膨張 |
| タレットハウジング | 4140 / 8620 | 割出し精度、耐摩耗性 | 位置再現性、硬度、表面仕上げ |
| ツールホルダー(VDI/BMT) | 4140 / 4340 | 剛性、テーパー接触 | テーパー角、振れ、荷重たわみ |
| 心押し台クイル | 1045 / 4140 | 真直度、熱伸び | 真直度、直径許容差、表面仕上げ |
| チャックジョー | 8620浸炭/アルミニウム | 耐摩耗性、グリップ精度 | 硬度、ジョー平行度、セレーション形状 |
| ボールねじサポートブロック | 4140/アルミニウム | ベアリングボアのアライメント、剛性 | 穴位置、平面度、取付穴位置合わせ |
スピンドルハウジングに関する注意:穴は単に丸いだけでなく、サイズが合っているだけでなく、取り付け面と 0.003 mm 以内で同心である必要があります。温度制御されたセル内でスピンドル ハウジングを加工し、部品が 20°C で安定した後にタリロンドを使用して同心度を検証します。暖かいと測定されたハウジングは、寒いと測定されたハウジングとは異なって見えます。そして、そのせいで機械が故障してしまいます。
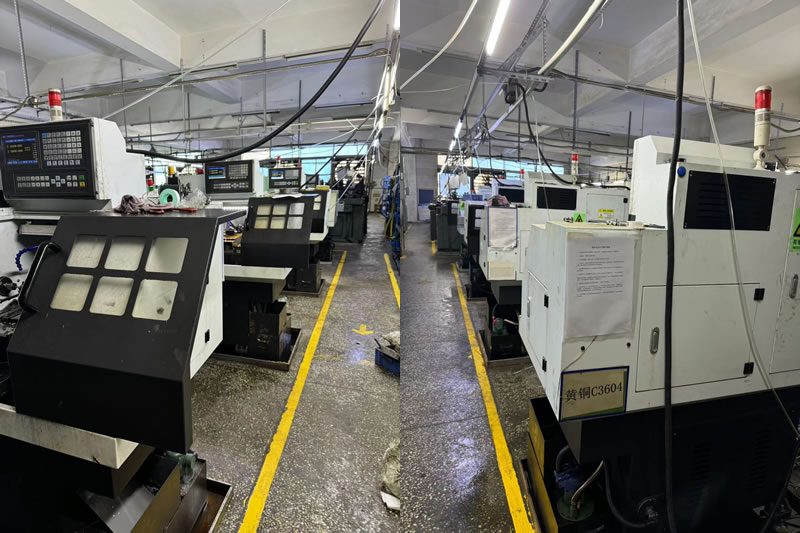
機械部品の加工方法の違い
機械部品のプロセス計画は、ワーク部品のプロセス計画と同じではありません。 3 つの違いが最も重要です。
1. 最終加工前の応力除去。
鋳物や重い棒材には内部応力がかかります。応力が解放される前に部品が最終寸法に機械加工されると、取り付け後に部品が移動し、機械の精度が低下します。荒加工、ストレス取り、仕上げ加工を行います。のためにCNC旋盤部品スピンドルハウジングやタレット本体などの場合、このステップはオプションではありません。
2. 模擬荷重下で剛性を検証。
静止状態で完全に測定できるツールホルダーでも、切削力が加わるとたわむ可能性があります。テスト治具に負荷をかけて切削力をシミュレートし、たわみを測定します。たとえ静的寸法が正しくても、500N の荷重下で 0.005mm を超えるたわみを生じるホルダーは不合格となります。
3. 動作範囲全体にわたってマッピングされた熱増加。
20℃、30℃、40℃で重要な寸法を測定し、熱膨張係数を計算して設計要件と比較します。スピンドル ハウジングおよび心押し台クイルの場合、熱上昇は予測可能であり、機械製造業者の補償範囲内である必要があります。
実際の例 – 精密旋盤製作者向けのスピンドル ハウジング
A Taiwanese lathe builder needed a spindle housing with a 0.003mm bore concentricity, 0.005mm roundness, and thermal growth under 0.01mm across a 20–40°C range.以前のサプライヤーは応力除去を行わずに鋳鉄からハウジングを機械加工しました。検査時にはボアは同心でしたが、取り付けとウォームアップの後、0.02mm 減少しました。旋盤はワークピースの公差を保持できませんでした。
私たちが違うことをしたのは:
- ボアを荒加工し、応力を除去してから仕上げ加工し、最終切断前に鋳造応力を解放します。
- 20°C ± 1°C のセルで機械加工 - 仕上げ中に熱ドリフトはありません。
- 24 時間の安定化後にタリロンドを使用して同心性を確認。
- 20°C、30°C、および 40°C での熱膨張をマッピングし、仕様内で 0.008 mm の膨張を確認しました。
- 200 個のハウジングを出荷し、設置後の振れ不良はゼロでした。
これは何ですかCNC旋盤部品提供する必要があります:検査室で正確に測定する部品だけでなく、設置およびウォームアップ後に機械の精度を維持する部品でもあります。
よくある質問
Q1: CNC 旋盤部品に応力除去が必要なのはなぜですか?
A: 鋳物や重い棒材には、冷却や圧延による内部応力がかかります。機械加工により材料が除去され、その応力が再分散されます。部品は正しく測定され、取り付け後に移動します。スピンドルハウジングの場合、取り付け後の0.01mmの移動はどのワークでも0.01mmの振れとなります。荒加工、ストレス取り、仕上げ加工を行います。これは標準ですCNC旋盤部品負荷と温度下でも精度を維持する必要があります。
Q2: ツールホルダーやタレットコンポーネントの剛性はどのように確認しますか?
A: We simulate cutting forces on a load test stand—applying a known force to the tool tip or turret face and measuring deflection with a dial indicator or laser displacement sensor.たとえ静的寸法が公差内であっても、500N の荷重下で 0.005mm を超えるたわみを生じるツール ホルダーは不合格となります。静的検査では荷重時のたわみを予測できません。のためにCNC旋盤部品、両方を測定します。
Q3: 機械部品の熱膨張を機械メーカーの仕様に合わせることができますか?
A: はい。 We measure critical dimensions at 20°C, 30°C, and 40°C, calculate the thermal expansion coefficient, and compare it to the design requirement.材料の自然膨張が仕様の範囲外である場合は、代替材料を推奨するか、形状を調整して補正することをお勧めします。スピンドルハウジングと心押し台クイルの場合、熱膨張は小さいだけでなく、予測可能でなければなりません。 Nuote Metals は、あらゆる製品の熱成長レポートを提供します。CNC旋盤部品注文。
ホットタグ: CNC 旋削部品サプライヤー、精密旋削部品、カスタム CNC 機械加工部品
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー