精密加工サービス
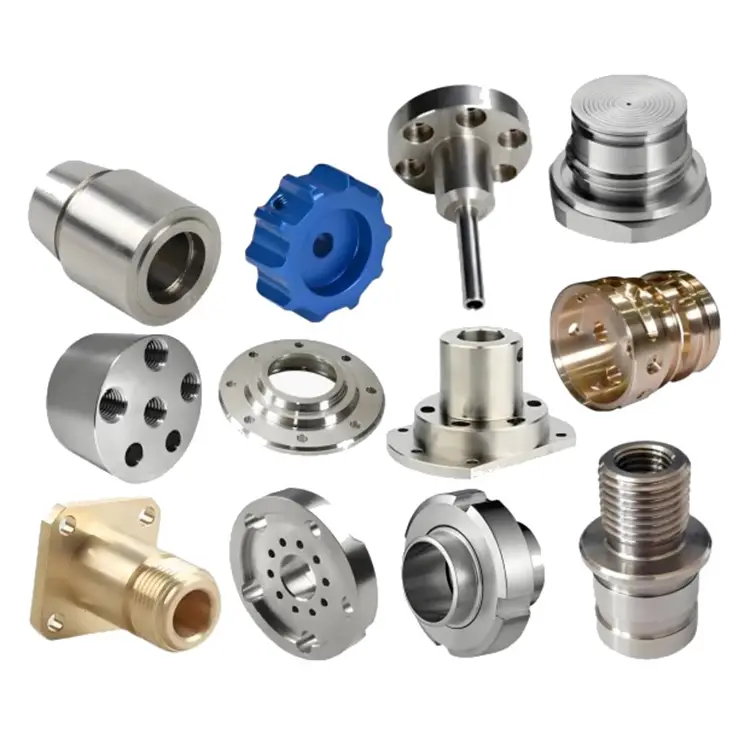
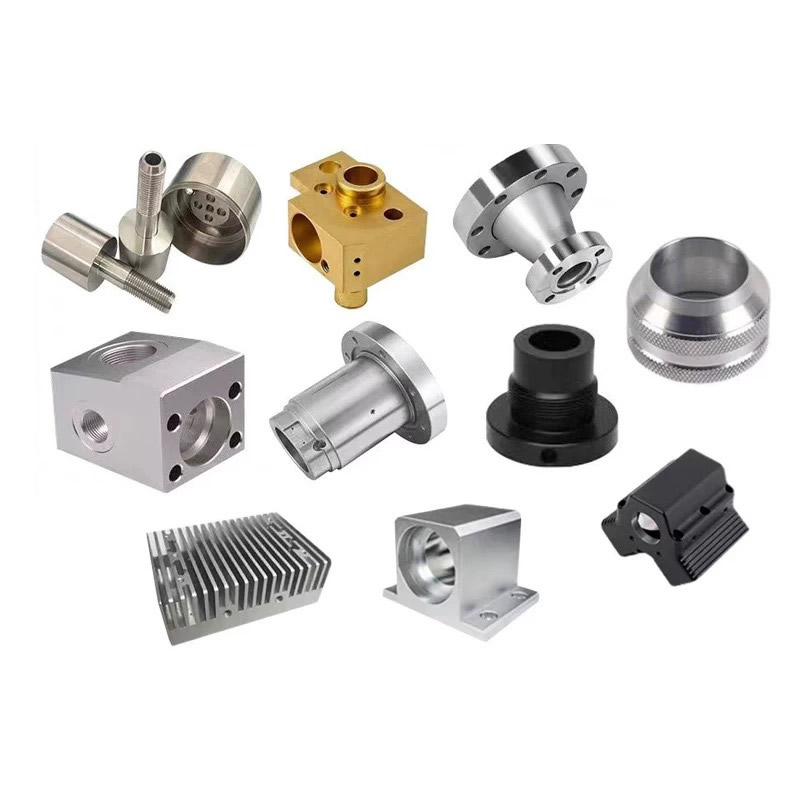
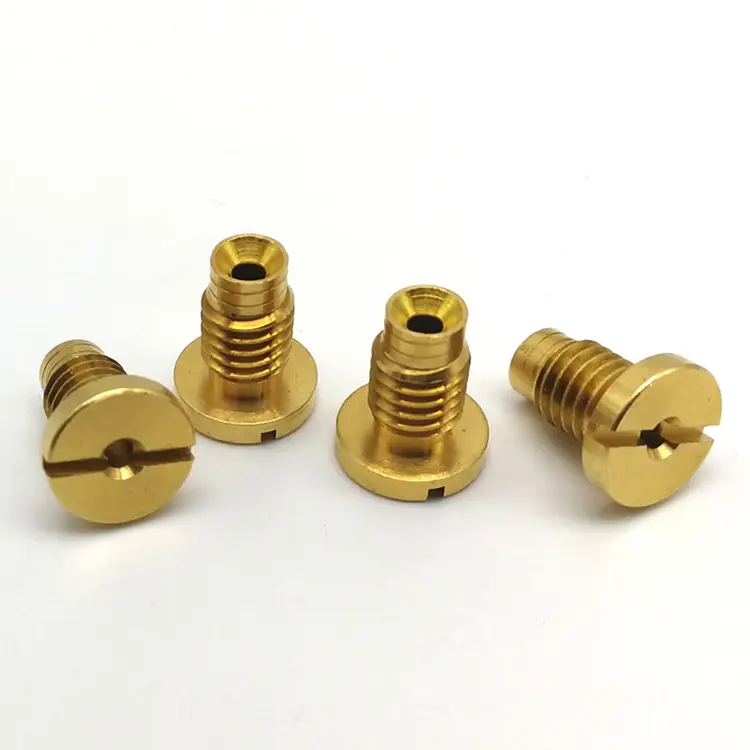
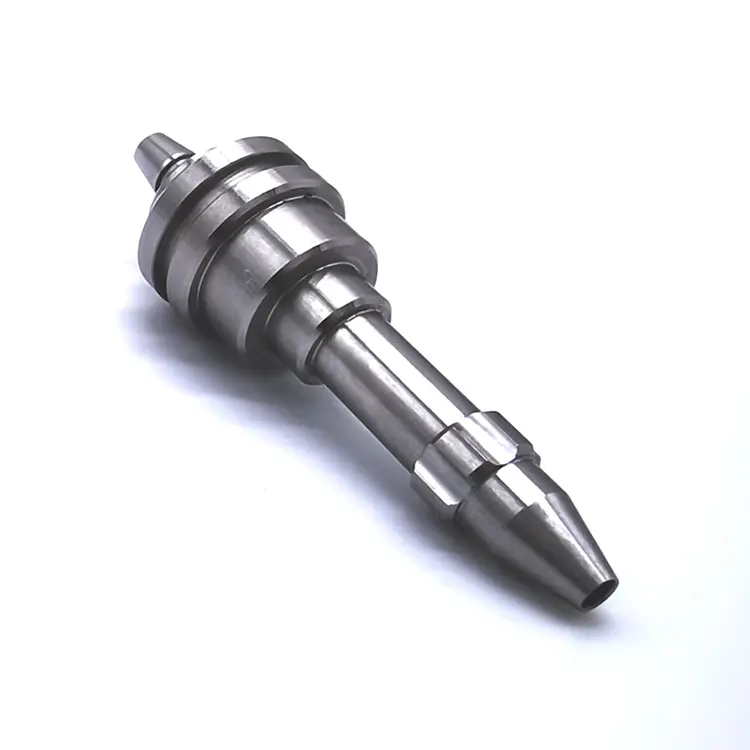
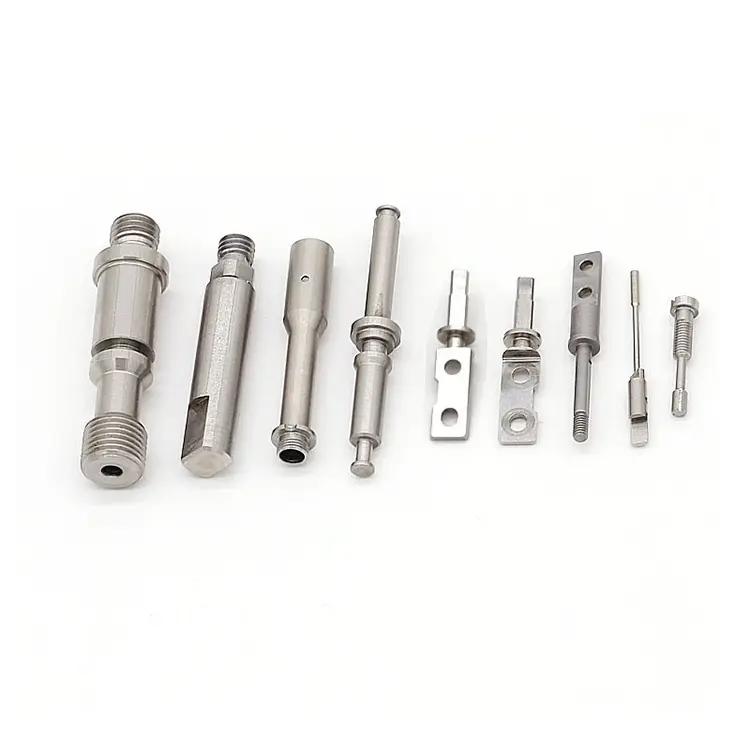
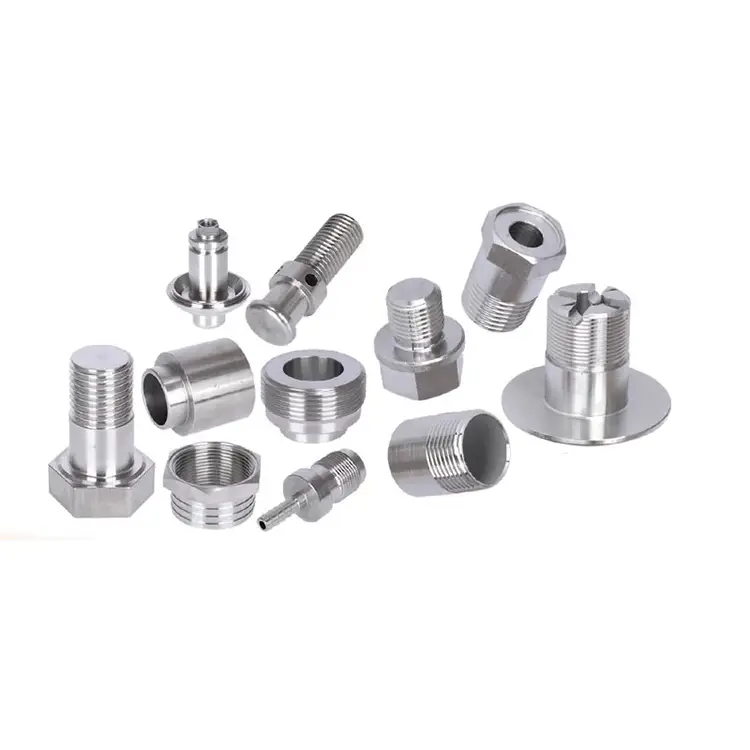
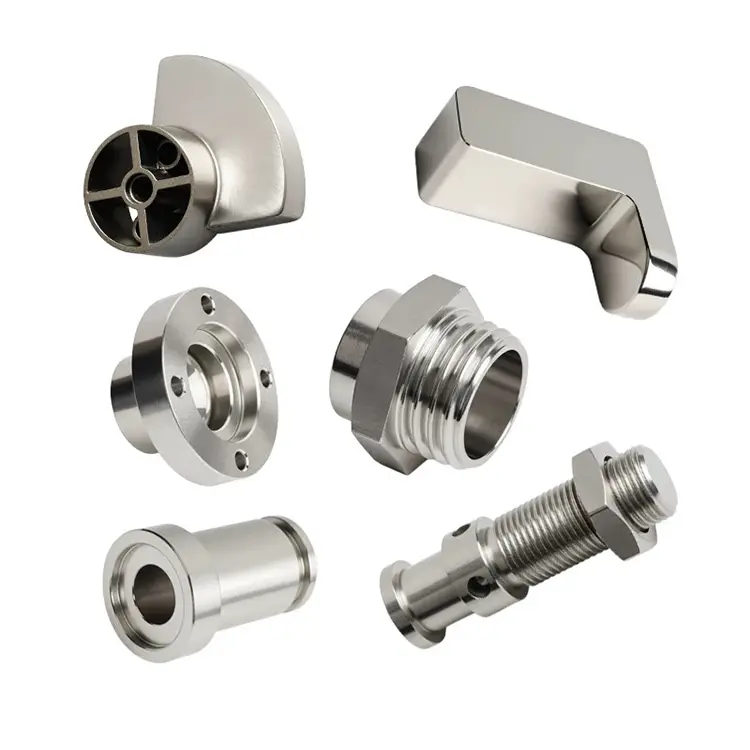
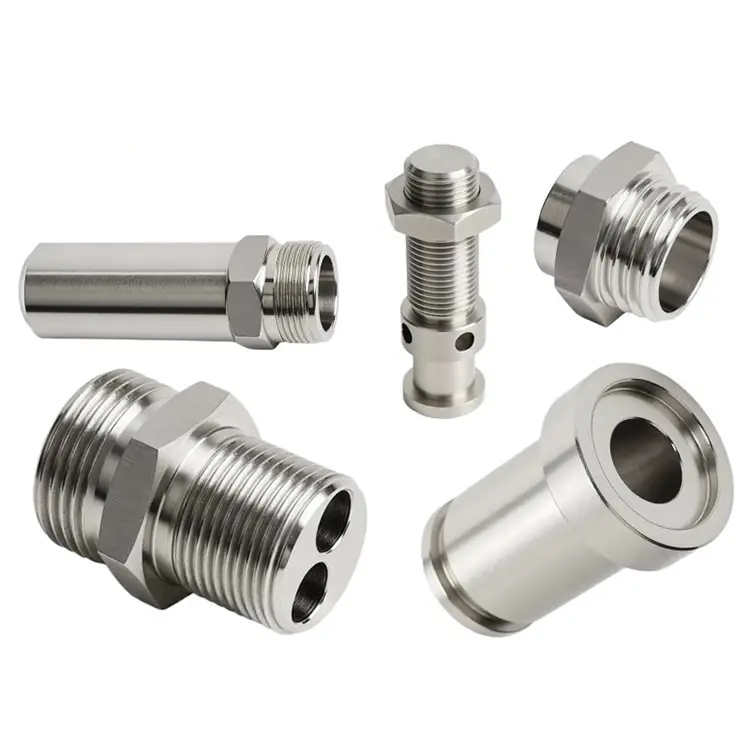
Nuote Metals は中国の東莞で精密機械加工サービスを提供しています。Nuote が製造する CNC 機械加工部品は、プログラムされた指示に従ってコンピューター制御の機械によって成形された精密部品です。
お問い合わせを送信
製品説明
精密機械加工サービス – 実際の作業はオペレーションの合間に始まります
精密部品は、一つの操作が間違っていたために故障することはほとんどありません。 2 つの操作が一致しないため、失敗します。旋削工場は 1 つのデータムを参照しました。製粉工場は別の工場を参照しました。熱処理装置では部品が移動しましたが、グラインダーでは修正できませんでした。各ベンダーは求められたものを提供しました。アセンブリはまだ機能しませんでした。
精密加工サービスより多くのマシンを実行することが目的ではありません。これらは、データムの転送、在庫の許容値、検査の受け渡し、およびあるステップから次のステップに接続する公差チェーンなどの操作間のスペースを管理することです。 Nuote Metals では、1 つのデータム戦略と 1 つの検査ファイルに基づいてすべての操作を調整します。この記事では、その調整がどのように機能するか、そしてそれが単一のマシンの仕様よりも重要である理由について説明します。
マルチプロセス耐性の問題 – ベンダーが同意しない理由
部品に旋削、フライス加工、熱処理、研削が必要な場合、それぞれの操作にばらつきが生じます。問題は変化そのものではなく、それを引き起こす人々の間の調整の欠如です。
データムの不一致。旋削ベンダーは端面とボアを参照します。フライス加工ベンダーは外径を参照します。検査ベンダーは、クランプしやすい面を参照します。誰も同じ原点について合意していないため、一致するはずのフィーチャが一致しません。
在庫引当金の推測。ターニングベンダーは熱処理歪みを0.3mm残します。熱処理装置は部品を 0.5mm 移動させます。十分なストックが残っていないため、グラインダーは公差を回復できません。各ベンダーは正しいと考えたことを実行しましたが、許容値を設定する前に実際の歪みを測定した人は誰もいませんでした。
検査引き継ぎギャップ。旋削業者は熱処理前に測定します。後はグラインダーで計測します。その間の寸法を測定する人はいないため、部品がどれだけ移動したか、またはどの操作がドリフトを引き起こしたかは誰にもわかりません。
複数の工程を管理する精密加工サービスでは、最初のチップを切断する前にこれら 3 つの問題を解決する必要があります。それが、調整されたサービスをマシンの機能のリストから区別するものです。
当社のサービス範囲 – 社内で調整するものとパートナーと調整するもの
私たちはすべてを自分たちで行うとは主張しません。当社は、業務が当社のフロアで行われるかパートナーのフロアで行われるかを問わず、すべてを 1 つの品質システムの下で管理すると主張しています。
| プロセス | どこで実行されるか | 私たちがコントロールするもの |
|---|---|---|
| CNC旋削加工 | 社内 | データム、ツーリング、インプロセス SPC |
| CNCフライス加工 | 社内 | データム、治具設計、機能検証 |
| 5軸ミルターン | 社内 | 単一セットアップのデータム、複雑な形状 |
| 熱処理 | 提携済み | サイクルパラメータ、歪み測定、在庫補正 |
| 研削 | 社内 | 旋削/フライス加工と同じデータム、最終公差 |
| 仕上げ | 社内/提携先 | 塗装厚さ、塗装後の検査 |
| 最終検査 | 社内 | 三次元測定機、タリロンド、寸法レポート |
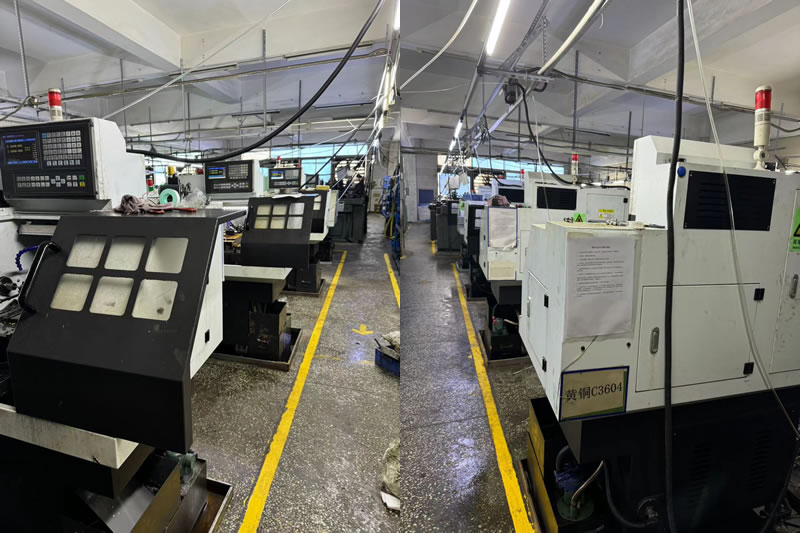
区別が重要な理由:歪み測定もせずに熱処理を外注する業者は推測です。外部委託しているが前後の計測は業者が補償してくれる。当社では熱処理バッチごとに歪みを測定し、理論上の収縮表ではなく実際のデータに基づいて処理前の旋削寸法を調整します。
許容誤差の移動 - 操作間で実際に何が起こるか
精密機械加工サービスを理解する最良の方法は、設備ではなく寸法を見ることです。以下は、旋削、焼き入れ、内部研削を必要とする 440C ステンレス製バルブ シートの実際の公差伝達シーケンスです。
| 手術 | 内径寸法 | 同心 | 何が変わったのか |
|---|---|---|---|
| 旋削加工(前熱処理) | 12.00±0.01mm | 0.005mm | ベースライン – 機械加工されたオーバーサイズ |
| 焼入後(58~60HRC) | 11.97 mm (実測値) | 0.018mm | ボアは0.03mm縮小しました。同心度がドリフトした |
| 内面研削後 | 11.99±0.002mm | 0.003mm | 同じデータムを使用して研削により公差が復元されました |
この表が示していること:熱処理によりボアが 0.03mm 移動し、同心度誤差が 3 倍になりました。硬化前に最終サイズに機械加工していたら、その部品はスクラップになってしまうでしょう。グラインダーが別のデータムを参照していたら、同心度は回復できなかったでしょう。精密機械加工サービスは旋削や研削ではありません。0.03 mm のストックを残し、3 つの操作すべてに同じデータムを使用するかどうかを決定します。
実際の例 – 分析機器用の 440C バルブシート
スイスの分析機器メーカーは、内径公差 0.002 mm、同心度 0.003 mm、硬度 58 ~ 60 HRC の 440C ステンレス製バルブ シートを必要としていました。この部品には旋削、焼き入れ、内部研削が必要でした。
以前のサプライ チェーンでは 3 つのベンダーを使用していました。硬化後の同心度は0.02mmまで変動しました。研削治具は外径を参照し、旋削治具は内径を参照したため、グラインダーはそれを修正できませんでした。部品は廃棄されました。
私たちが違うことをしたのは:
- 旋削、研削、検査の主要な基準として穴を確立します。
- パイロット バッチで歪みを測定し、前処理穴寸法を 12.00 mm に設定し、研削のために正確に 0.03 mm を残しました。
- 旋削中に確立されたのと同じボアデータムを使用してボアを研削します。
- 1,500 個を出荷したが、不良品はありませんでした。お客様は受入検査を廃止し、リードタイムを 12 日間短縮しました。
これは何ですか精密加工サービスそれぞれが独自のジョブを実行するマシンの集合ではなく、オペレーション間の移動を予測するプロセスを提供する必要があります。
精密加工サービスに関するよくある質問
Q1: 精密加工と精密加工サービスの違いは何ですか?
A: 精密機械加工とは、厳しい公差で金属を切断する作業です。精密加工サービスこれには、DFM レビュー、データム戦略、熱処理歪み管理、研削材の計算、検査の引き継ぎ、および文書化など、その行為に関する調整が含まれます。精密機械工場では、1回の作業で±0.002mmを保持できます。精密機械加工サービスにより、チェーンのあらゆる操作において、熱処理、研削、コーティング後も部品が ±0.002 mm を満たすことが保証されます。
Q2:一部の業務を外部委託した場合のコーディネートは可能ですか?
A: はい。当社は熱処理と一部の仕上げ作業を提携施設に委託していますが、プロセスは当社が管理しています。サイクルパラメータを指定し、前後の歪みを測定し、実データに基づいて前処理の加工寸法を調整します。部品が当社の品質システムから離れることはありません。すべてのアウトソーシング作業は同じ検査ファイルにレポートされ、すべての出荷には社内および提携先のすべての作業をカバーする次元レポートが含まれます。
Q3: 複数のパーツが組み合わされたプロジェクトはどのように処理しますか?
A: DFM レビュー中に重要なインターフェイスを特定し、アセンブリ内のすべての部品に共通の基準を確立します。各部品は、個々の図面の原点ではなく、その基準に基づいて機械加工および検査されます。重要なインターフェースについては、嵌合部品をシミュレートする機能ゲージを構築し、生産の 100% を検査します。目標は、各部品が図面と一致することだけではなく、部品が結合されたときにアセンブリが機能することです。これがコーディネートの核となる価値です。精密加工サービスパートナーシップ。
ホットタグ: 精密加工サービス
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー