鋼製旋削部品
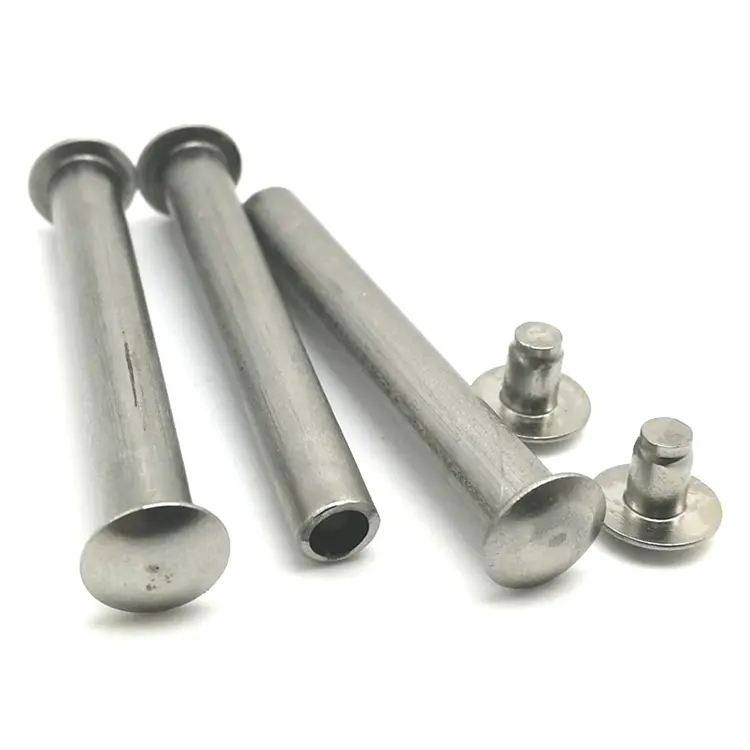
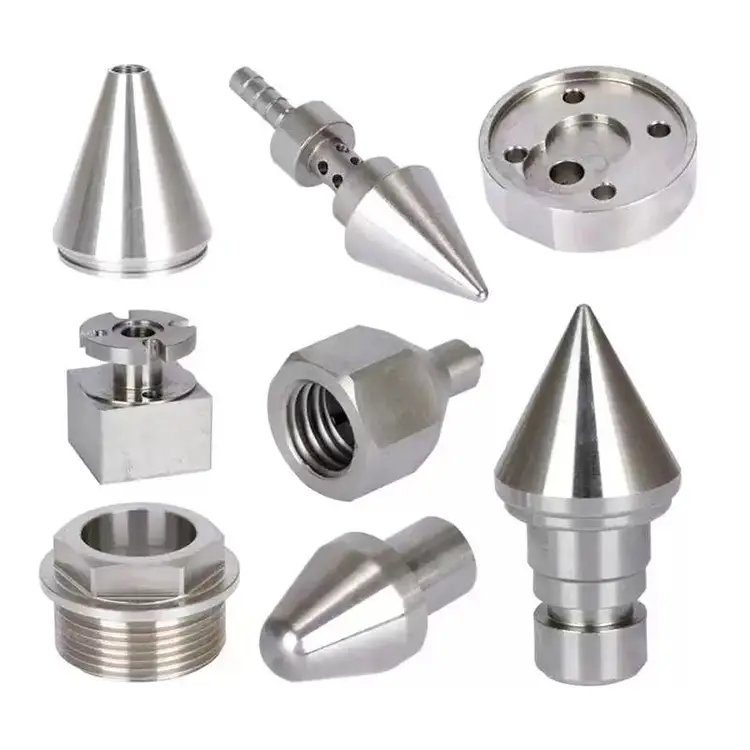
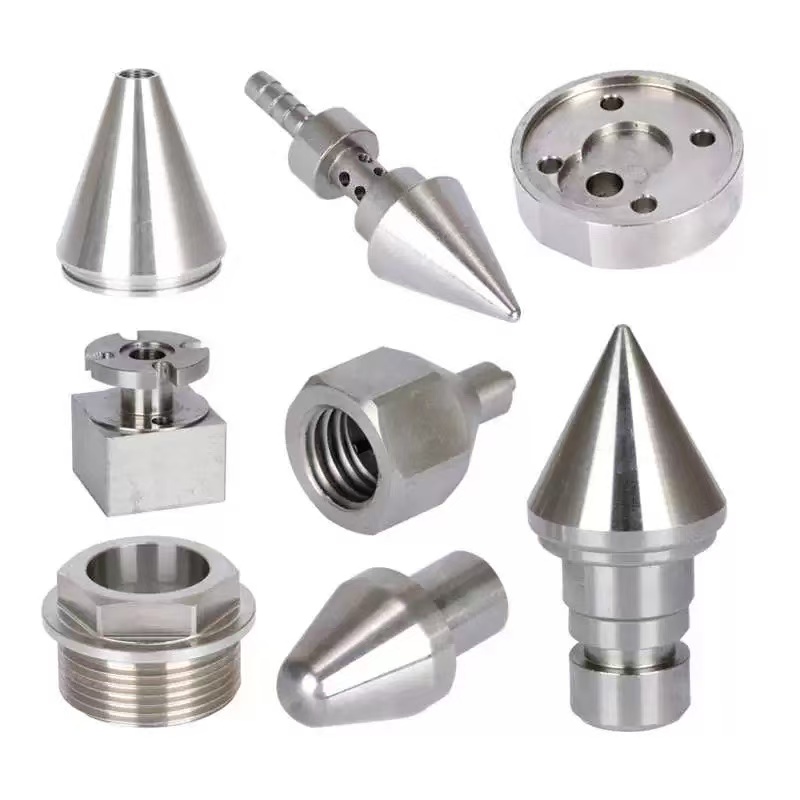
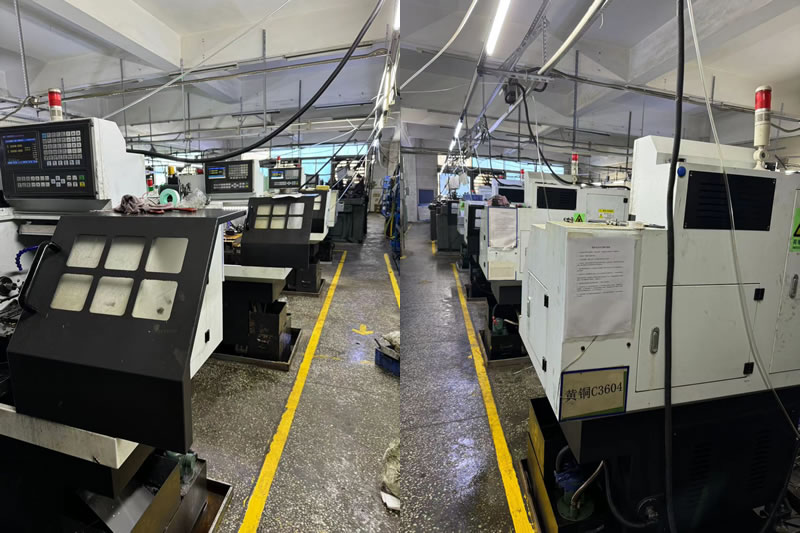
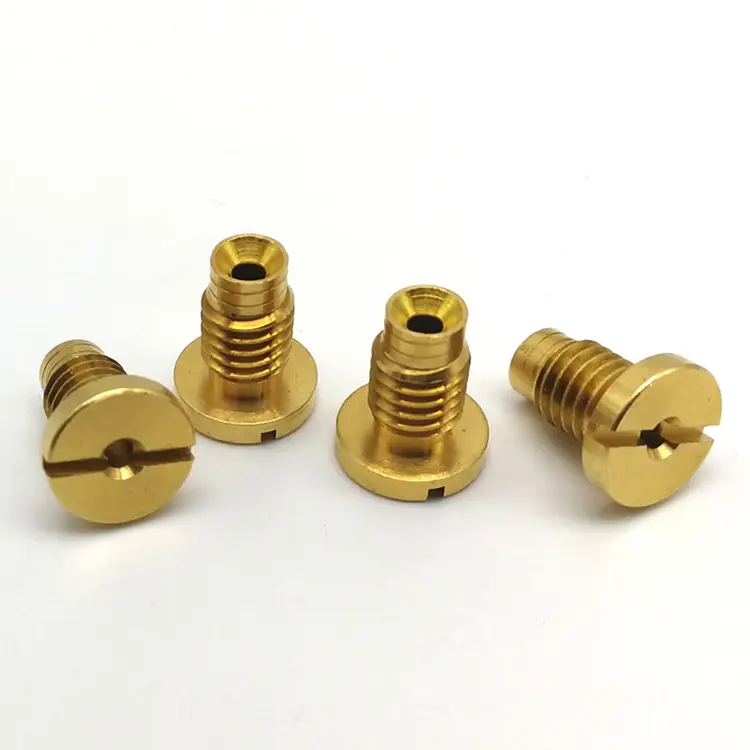
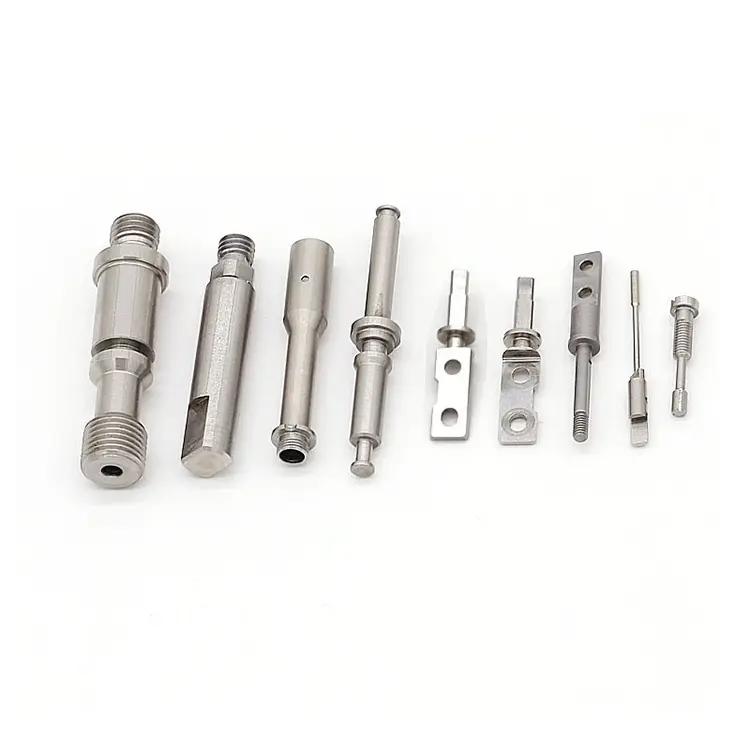
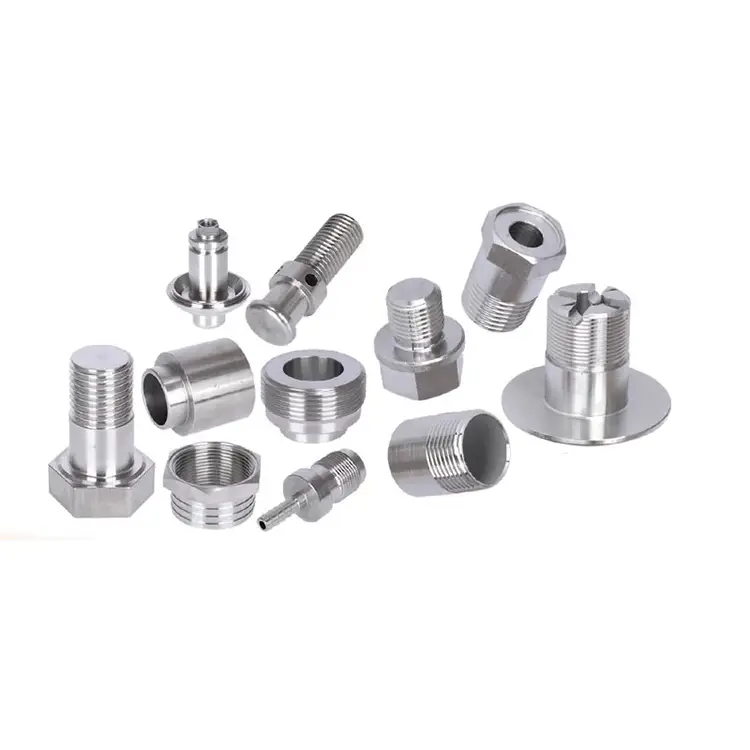
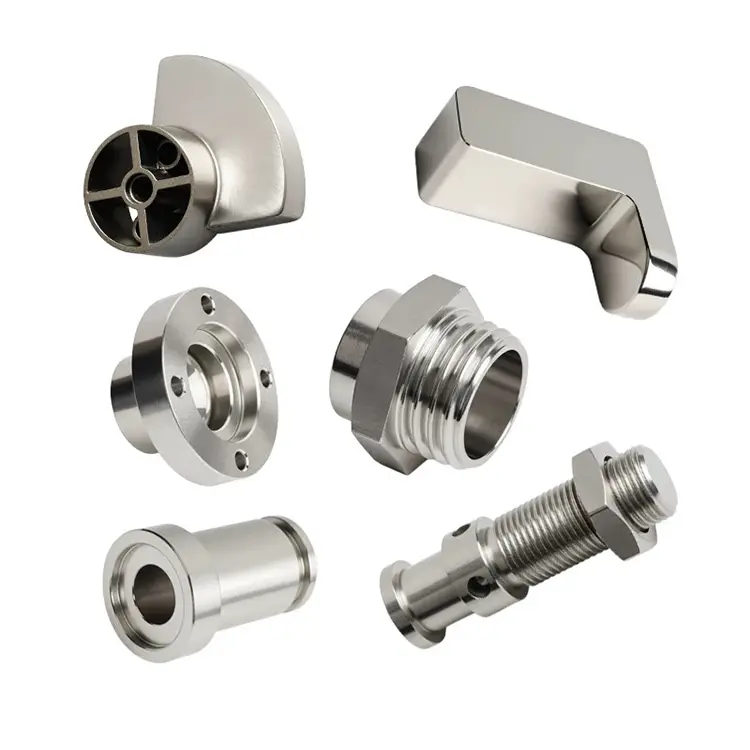
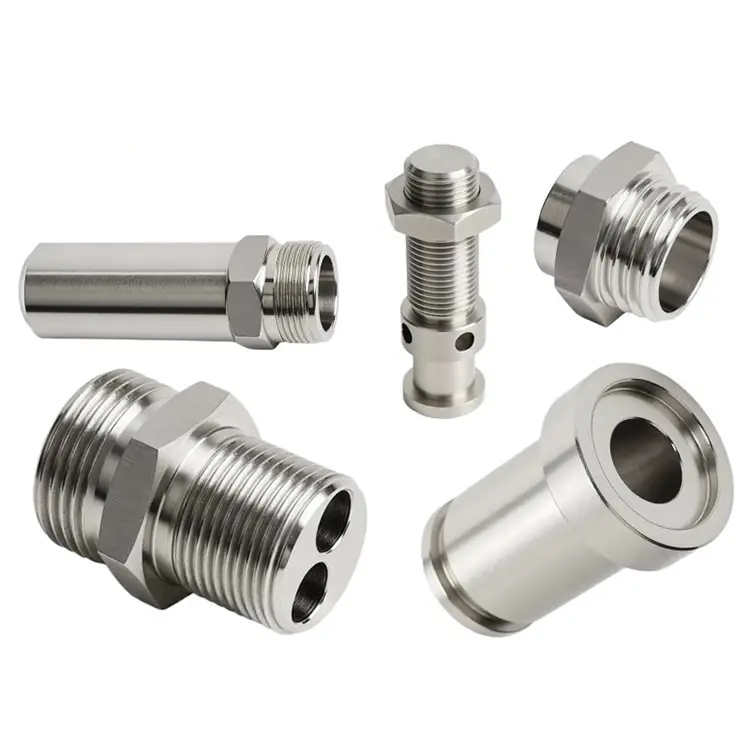
Nuote Metals は、直径 0.5 mm から直径 100 mm までのさまざまなサイズの鋼旋削部品を提供しています。当社は手動旋盤と CNC 旋盤を使用して鋼旋盤部品を製造しています。最新の製造技術を使用して、正確な測定を何度も再現できます。お客様の要件をお送りいただくだけで、次のステップを引き継ぎます。
お問い合わせを送信
製品説明
真鍮は簡単に回転します。アルミニウムが流れます。鋼は違います。工具の下で加工硬化し、数分でインサートが摩耗し、熱処理中に動きます。多くの機械工場が鉄鋼旋削加工の仕事を高く見積もるか、あるいはまったく避けているのはそのためです。
Nuote Metals は逆のアプローチをとります。私たちは以下を専門としています鋼製旋削部品他のショップでは断られるもの: 硬化 4140、窒化 1045、17-4 PH ステンレス、D2 工具鋼。部品が負荷、磨耗、疲労に耐える必要がある場合は、仕様に合わせて機械加工し、予定どおりに納品できます。
鋼旋削加工が引き起こす 3 つの問題
1. 工具の摩耗と加工硬化。
鋼は、工具が切断するのではなく摩擦すると加工硬化します。当社では、PVD コーティングされた超硬インサート (TiAlN または AlCrN) を備えたハイポジすくい加工工具を使用し、加工硬化しきい値を超える速度をプログラムします。 304 ステンレスの場合、窒素冷却旋削加工を使用します。
2. 熱処理による歪み。
熱処理により部品が移動します。焼入れ前に 0.005mm 測定されたシャフトは、焼入れ後に 0.05mm 丸くずれることがあります。既知の歪みパターンを補正する熱処理前の寸法に合わせて機械加工し、処理後の研削用に在庫を残しておきます。
3. バッチ内の硬度のばらつき。
硬度は表面から芯まで、そして端から端まで異なります。当社は入荷するすべてのバーの複数のポイントで硬度を検証し、生産前に範囲外のロットを拒否します。旋削中、工具オフセットはドリフトを防ぐために定義された間隔で調整されます。
当社が加工する鋼種 - そしてそれが重要な理由
| 学年 | 状態 | 一般的な硬度 | 加工チャレンジ | 代表的な用途 |
|---|---|---|---|---|
| 1045 | 熱間圧延 | 170~210HB | 中程度 – こすると加工硬化する | シャフト、ピン、ボルト |
| 4140 | Q&T | 28–32 HRC | 高 – 厳密なセットアップとコーティングされたツールが必要 | 油圧ロッド、ギア |
| 4140 | 窒化 | 55 ~ 62 HRC (ケース) | 非常に高い - ケースは工具よりも硬い | バルブスプール、摩耗部品 |
| 304ステンレス | 焼き鈍し | 150~200HB | 高 - 加工硬化が速く、グミ状のチップ | 食品機器、医療機器 |
| 17-4PH | H900 | 40 ~ 45 HRC | 非常に高い – 硬く、丈夫で、摩耗性がある | 航空宇宙、化学 |
| D2 工具鋼 | 焼き鈍し | 210~240HB | 摩耗性の高い超硬合金は工具をすぐに摩耗させます | 金型、切削工具 |
焼入鋼に対する当社のアプローチ – 最初から適切な機械加工を行う
標準の速度と送りでの焼入れ鋼のジョブの見積もりは行っていません。すべての熱処理部品には専用のプロセス計画が適用されます。
1. 材料の検証:バー全体の硬度マッピング。コアが硬すぎる、または柔らかすぎる場合は、切断パラメータを調整するか、ロットを拒否します。
2. ツールの選択:4140 窒化 (55 ~ 62 HRC ケース) の場合、超硬ではなく CBN (立方晶窒化ホウ素) インサートを使用します。 CBN は 10 ~ 20 倍長持ちし、耐久性も優れています。
3. 厳格なセットアップ:あらゆる硬化作業に最小限の工具オーバーハング、高クランプ力チャック、および事前ロードされたボールねじを使用します。
4. 工程内 SPC:重要な寸法は 10 ~ 20 個ごとに測定されます。部品が仕様から外れる前に工具オフセットを調整します。
5. 最終検査:すべての重要な機能に関する CMM 検証。すべての出荷についての全次元レポート。
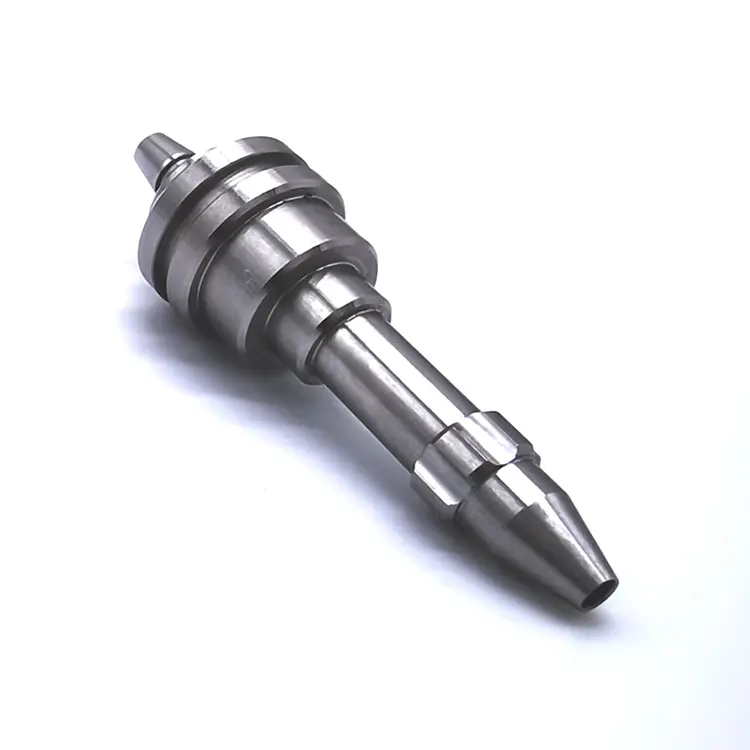
実際の例 – 4140 窒化バルブスプール
北米の油圧機器メーカーは、直径公差 0.008 mm、窒化後のケース硬度 55 HRC の 4140 鋼製バルブ スプールを必要としていました。以前のサプライヤーは、熱処理後の公差を維持できず、スプールの真円度が 0.03 mm ずれていました。
私たちが違うことをしたのは:
- 窒化の成長を補うためにスプールを大きめに機械加工しました。
- 硬化ケースの最終仕上げパスにはCBN工具を使用しました。
- 窒化処理前と窒化処理後のタリロンドで真円度を確認しました。
- 不良品なしで 5,000 個を出荷しました。お客様は二次研削を省略し、リードタイムを 12 日短縮しました。
鋼旋削部品に関するよくある質問
Q1: 熱処理済みの鋼部品を機械加工できますか?
A: はい。 CBN とセラミック工具を使用して、最大 62 HRC の焼き入れ鋼を機械加工します。非常に硬いまたは複雑な形状の場合は、ハードターニングの後に研削することをお勧めします。硬度の仕様をお送りいただければ、旋削だけで許容差を達成できるか、それとも研削が必要かどうかを確認させていただきます。
Q2: 熱処理時の歪みはどうやって抑えていますか?
A: 当社では、次の 3 つのステップを通じて歪みを制御します。(1) 処理後の研削のために計算されたストックを残す熱処理前の機械加工、(2) 提携の熱処理施設での制御された加熱および冷却サイクル、および (3) 補正オフセットを検証するための処理前後の寸法検証。重要な部品については、パイロット バッチを実行し、実際に測定された歪みに基づいて旋削寸法を調整します。
Q3: 焼入れ鋼ではどの程度の公差を保持できますか?
A: 焼入れ鋼の当社の標準公差は±0.01mmで、重要な直径については±0.005mmまでの精度が可能です。肌硬化部品の場合、公差は処理前の寸法ではなく、完成したケースに適用されます。 Nuote Metals は、注文前にすべての図面をレビューし、達成可能な公差に関する DFM フィードバックを提供します。
鋼旋削部品の見積依頼方法
図面 (STEP、IGES、PDF、または DWG) を以下の方法で送信してください。
- 鋼種と熱処理条件(焼鈍、Q&T、窒化、浸炭)
- 硬度の仕様と硬化深さ(該当する場合)
- 重要な寸法の公差要件
- 年間生産量とバッチサイズ
- 二次加工(研削、メッキ、組立)
当社のエンジニアリング チームはすべての問い合わせを 24 時間以内に検討し、機械加工性、熱処理のリスク、公差の実現可能性に関する DFM フィードバックを含む詳細な見積もりを返します。
ホットタグ: 鋼旋削部品、中国旋削部品メーカー
お問い合わせを送信
下記フォームよりお気軽にお問い合わせください。 24時間以内に返信いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー